


| 产品特性:检测 | 检测类型:行业检测 | 行业类型:材料分析 |
| 服务范围:全国 | 具备资质:CMA、CNAS等 | 检测依据:国标、地标、行标等 |
| 报告类型:电子报告、纸质报告 | 检测周期:3-7个工作日(可加急) | 检测方式:送样检测 |
检测定义
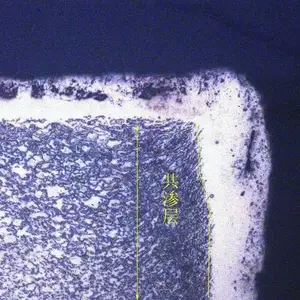
渗氮层深度是指通过渗氮处理在金属材料表面形成的富氮硬化层的厚度。渗氮是一种表面化学热处理工艺,将金属工件置于含氮介质(如氨气)中,在一定温度和时间条件下,使氮原子渗入金属表面,形成氮化物,从而提高金属表面的硬度、耐磨性、抗腐蚀性和疲劳强度等性能。渗氮层深度是评估渗氮工艺质量和渗氮后金属工件性能的一个关键指标。
例如,在机械制造领域,对于一些承受高摩擦和交变载荷的零件,如发动机曲轴、齿轮等,通常会进行渗氮处理。准确测量渗氮层深度可以确保这些零件在使用过程中能够充分发挥渗氮处理带来的优势,避免因渗氮层过浅而导致耐磨性能不足,或因渗氮层过深而可能引起零件脆性增加等问题。
检测标准
在汽车行业,对于汽车发动机零部件(如气门、活塞环等)的渗氮层深度有严格的要求。行业标准会根据零部件的具体功能、工作环境和使用寿命等因素,规定合适的渗氮层深度范围。例如,汽车发动机气门的渗氮层深度可能要求在 0.2 - 0.5mm 之间,以***气门在高温、高速和高磨损的工作条件下的性能。
模具行业也有关于模具零件渗氮层深度的标准。模具的工作表面需要具有高硬度和良好的耐磨性,渗氮层深度会根据模具的类型(如注塑模具、冲压模具等)和使用要求进行规定。例如,一些高精度冲压模具的工作部分渗氮层深度可能要求达到 0.3 - 0.6mm,以提高模具的使用寿命和冲压件的质量。
GB/T 11354 - 2005《钢铁零件 渗氮层深度测定和金相组织检验》:这是我国针对钢铁零件渗氮层深度测定的主要标准。标准详细说明了渗氮层深度的金相检测方法,包括试样的制备(如切割、镶嵌、磨制、蚀刻等步骤)、渗氮层边界的判定依据以及测量方法等内容,为钢铁零件渗氮层深度的检测提供了统一的规范。
*** 2639:2017《Metallic materials - Determination of case - depth for surface - hardened steels》:该标准规定了表面硬化钢渗层深度(包括渗氮层深度)的测定方法,涵盖了多种测试技术,如金相法、硬度法等,并对测试过程中的试样制备、测量精度等方面做出了要求,以确保渗层深度测量的准确性和可重复性。
***
***
行业标准
检测目的
当渗氮零件出现失效(如表面磨损、剥落、腐蚀等)时,渗氮层深度是分析失效原因的重要参数。如果渗氮层深度过浅,可能是导致零件耐磨性不足的原因之一;而渗氮层深度不均匀或过深可能引起应力集中,导致渗氮层剥落。通过分析渗氮层深度以及其与失效现象之间的关系,可以采取针对性的措施来改进渗氮工艺或零件设计,提高产品的可靠性。
研究渗氮工艺参数与渗氮层深度之间的关系。通过改变渗氮温度、时间、气氛等工艺参数,测量相应的渗氮层深度,了解各参数对渗氮层生长速度和最终深度的影响规律。这有助于优化渗氮工艺,提高渗氮效率,降低生产成本。例如,在开发新的渗氮工艺时,通过试验不同的工艺参数组合,确定能够在***时间内获得理想渗氮层深度的工艺条件。
评估新材料对渗氮工艺的适应性。当采用新的金属材料或合金进行渗氮处理时,测量渗氮层深度可以判断材料对渗氮工艺的响应情况。例如,对于一些新型高温合金,通过检测渗氮层深度,研究其渗氮层的形成特点,为调整渗氮工艺以适应新材料的要求提供依据。
在渗氮工艺过程中,通过测量渗氮层深度来确保渗氮质量符合要求。对于批量生产的渗氮零件,定期检测渗氮层深度可以及时发现渗氮工艺参数(如温度、时间、气体流量等)的波动,***每一批次产品的渗氮层深度都在规定范围内。这有助于***产品质量的稳定性,避免因渗氮层深度不合格而导致产品性能下降。
作为产品验收的重要指标之一。在采购渗氮处理后的零件或原材料时,采购方可以根据合同规定的渗氮层深度标准对产品进行验收。例如,在机械加工企业采购渗氮后的齿轮时,只有渗氮层深度符合要求的齿轮才能被接收,从而确保零件在实际使用中的性能满足预期。
质量控制与产品验收
工艺优化与研发
失效分析
检测方法
硬度测试准备:首先在渗氮零件的表面垂直于渗氮层方向制备硬度测试试样,通常是将零件切割成合适的形状,使测试表面平整。然后根据渗氮层的硬度范围和零件材料的性质,选择合适的硬度测试方法,如洛氏硬度(HRC)、维氏硬度(HV)或努氏硬度(HK)等。对于较浅的渗氮层,一般采用维氏硬度或努氏硬度测试,因为它们可以使用较小的试验力,能够更***地测量渗氮层硬度变化。
硬度梯度测量与深度确定:从零件表面开始,每隔一定距离(如 0.05 - 0.1mm)进行硬度测试,逐渐向基体内部深入,直到硬度值趋于稳定,即达到基体硬度。将硬度测试结果绘制成硬度 - 距离曲线,根据曲线的变化来确定渗氮层深度。通常以从表面到硬度值达到基体硬度加上一个规定附加值(如 50HV)的距离作为渗氮层深度。这个附加值是考虑到渗氮层与基体之间可能存在过渡区域,以确保测量的渗氮层深度包含了对零件性能有实际影响的部分。
试样制备:首先从渗氮后的零件上截取合适的试样,试样的截取位置应能代表零件渗氮层的实际情况。然后对试样进行镶嵌,以便于后续的磨制和抛光操作。磨制过程要从粗磨开始,逐渐过渡到细磨,最后进行抛光,使试样表面达到镜面光洁度。接着,使用合适的蚀刻试剂(如对于钢铁渗氮试样,常用的蚀刻剂是硝酸酒精溶液)对试样进行蚀刻,使渗氮层的组织和基体组织的边界能够清晰地显示出来。
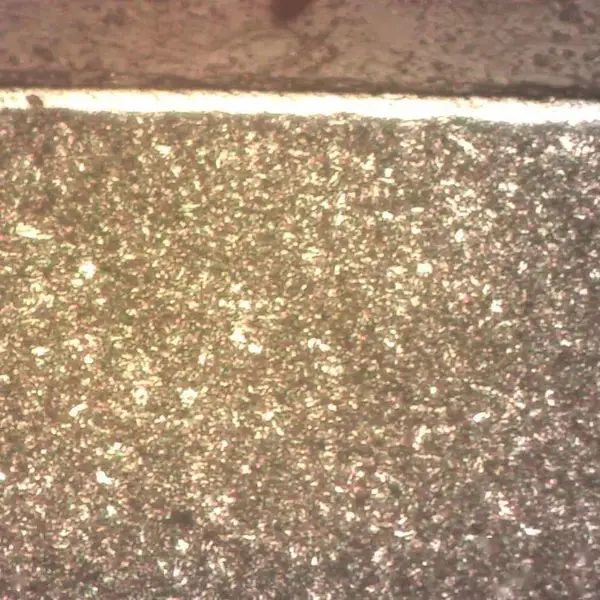
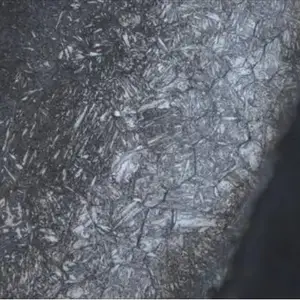
观察与测量:将制备好的试样放在金相显微镜下观察。在低倍镜下找到渗氮层与基体的大致边界,然后切换到合适的高倍镜(通常为 200 - 500 倍)进行***观察。根据渗氮层组织和基体组织在颜色、形态等方面的差异来确定渗氮层的边界。使用金相显微镜的测量功能或图像分析软件,测量从零件表面到渗氮层边界的垂直距离,这个距离就是渗氮层深度。为了提高测量的准确性,一般会在不同位置进行多次测量,然后取平均值作为渗氮层深度的测量结果。
金相法
硬度法
判定标准
在渗氮工艺验证中,根据工艺目标来判定渗氮层深度。例如,在开发新的渗氮工艺或调整现有工艺参数时,设定了目标渗氮层深度。通过测量实际渗氮层深度,如果达到或超过工艺要求的深度,且渗氮层质量(如硬度均匀性、组织均匀性等)良好,则判定工艺符合要求。同时,还要考虑渗氮层深度与其他工艺参数(如渗氮时间、温度等)之间的合理性,避免因过度追求渗氮层深度而导致其他工艺问题(如零件变形、渗氮层脆性增加等)。
依据零件的实际性能要求来判定渗氮层深度是否合格。例如,对于一个主要要求耐磨性能的零件,其渗氮层深度应足够厚以提供良好的耐磨保护。如果通过模拟磨损试验或实际使用经验表明,渗氮层深度低于某一临界值时零件的耐磨性能明显下降,那么这个临界值就可以作为判定渗氮层深度是否满足性能要求的标准。
根据产品的设计要求、相关标准(如***、行业标准)规定的渗氮层深度范围来判定。例如,对于某一型号的机械零件,标准规定渗氮层深度应在 0.3 - 0.5mm 之间。如果测量得到的渗氮层深度在此范围内,且其他性能指标(如表面硬度、渗氮层组织等)也符合要求,则判定渗氮层深度合格。
标准规定范围判定
性能要求判定
工艺要求判定

-
 ¥500.00
-
¥150.00
-
¥150.00
-
¥150.00
-
¥150.00
-
¥600.00
-
¥1200.00
-
¥3000.00
-
¥500.00
-
¥600.00
-
¥150.00
-
¥500.00
