

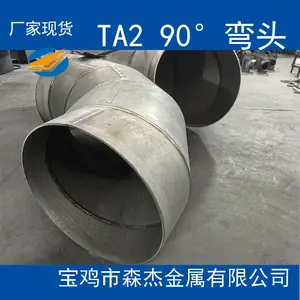
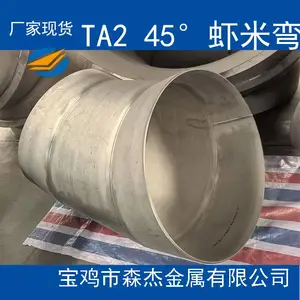

| 产品特性:耐高温 | 种类:α钛合金 | 牌号:TA2 |
| 产地:宝鸡 | 钛含量:99.9% | 杂质含量:0.1% |
| 粒度:400目 | 品牌:森杰金属 |
钛弯头 牌号:TA1,TA2,TA9,TA10,TC4。标准:GB/T12459-2005。规格:45°,90°,180°。产品
详情:钛弯头常用材质:TA1,TA2,TA9,TA10,TC4 (GR1,GR2,GR7,GR12,GR5)。直径:10-1000 厚度2.0-10。钛弯头规格: Φ19,Φ25,Φ32,Φ38,Φ45,Φ50,Φ57,Φ76,Φ89,Φ108,Φ133,Φ219,直径:10-1000 厚度2.0-10。其他关于钛弯头介绍:1.什么是弯头?管路系统中,弯头是用来改变管路方向的管件,有45度,90度,180度,根据工程需要还包括其他非标准角度的弯头。2.弯头的种类:按照生产工艺:焊接弯头,冲压弯头,铸造弯头,对焊弯头等。优势:钛材质弯头具有耐高温,耐腐蚀,耐压力,重量轻,不导磁,***害,稳定性强、寿命长等优势。
90度弯头在我们生活bai中是常见的物品。水管、油du管等运载气体zhi和液体的管腔常在拐角处采用90度弯头dao连接。90度弯头是一种极为重要的连接物品,因为其便利性、广泛的使用性和低廉的价格受到大家的青睐。一款好的90度弯头不仅可以***运输的物品在拐角处安全通过不至于泄露,又可带来一定美观性。这就与它的制作工艺密不可分了。本文就将为大家90度弯头的制作工艺及技术要求。
制作工艺
热推成形
热推弯头成形工艺是采用专用弯头推制机、芯模和加热装置,使套在模具上的坯料在推制机的推动下向前运动,在运动中被加热、扩径并弯曲成形的过程。热推弯头的变形特点是根据金属材料塑性变形前后体积不变的规律确定管坯直径,所采用的管坯直径小于弯头直径,通过芯模控制坯料的变形过程,使内弧处被压缩的金属流动,补偿到因扩径而减薄的其它部位,从而得到壁厚均匀的弯头。
热推弯头成形工艺具有外形美观、壁厚均匀和连续作业,适于大批量生产的特点,因而成为碳钢、合金钢弯头的主要成形方法,并也应用在某些规格的不锈钢弯头的成形中。
成形过程的加热方式有中频或高频感应加热(加热圈可为多圈或单圈)、火焰加热和反射炉加热,采用何种加热方式视成形产品要求和能源情况决定。
冲压成形
冲压成形弯头是最早应用于批量生产无缝弯头的成形工艺,在常用规格的弯头生产中已被热推法或其它成形工艺所替代,但在某些规格的弯头中因生产数量少、壁厚过厚或过薄。
产品有特殊要求时仍在使用。弯头的冲压成形采用与弯头外径相等的管坯,使用压力机在模具中直接压制成形。
在冲压前,管坯摆放在下模上,将内芯及端模装入管坯,上模向下运动开始压制,通过外模的约束和内模的支撑作用使弯头成形。
与热推工艺相比,冲压成形的外观质量不如前者;冲压弯头在成形时外弧处于拉伸状态,没有其它部位多余的金属进行补偿,所以外弧处的壁厚约减薄10%左右。但由于适用于单件生产和低成本的特点,故冲压弯头工艺多用于小批量、厚壁弯头的制造。
冲压弯头分冷冲压和热冲压两种,通常根据材料性质和设备能力选择冷冲压或热冲压。
冷挤压弯头的成形过程是使用专用的弯头成形机,将管坯放入外模中,上下模合模后,在推杆的推动下,管坯沿内模和外模预留的间隙运动而完成成形过程。
采用内外模冷挤压工艺制造的弯头外形美观、壁厚均匀、尺寸偏差小,故对于不锈钢弯头特别是薄壁的不锈钢弯头成形多采用这一工艺制造。这种工艺所使用的内外模精度要求高;对管坯的壁厚偏差要求也比较苛刻。
中板焊制
用中板用压力机做成弯头剖面的一半,然后把两个剖面焊接到一起。这样的工艺一般用来作DN700以上的弯头的。
技术要求
要求控制曲率半径。比如半径长度为1.5D,那么曲率半径必须在所要求的公差范围之内。由于这些管件大多数用于焊接,为了提高焊接质量,端部都车成坡口,留一定的角度,带一定的边,这一项要求也比较严,边多厚,角度为多少和偏差范围都有规定,几何尺寸上比管件多了很多项。弯头表面质量和机械性能基本和管子是一样的。为了焊接方便,和被连接的管子的钢的材质是要相同的。
因为弯头的诸多优点,其的市场前景相当广阔。通过上文的描述,我们也可以看到,体积小小的弯头,其制作工艺并不简单,技术要求也相当高。这是由于90度弯头在物品运输拐角处,这是一处最易变松使物品泄露的地方。因此,弯头的制作工厂在批量化生产弯头的时候必须严格把关***弯头的质量。选择弯头的时候也要注意其尺寸,确保可以与前后接合。
钛弯头同不锈钢弯头的生产工艺类似,本文主要介绍4种常用生产钛弯头的方法:芯棒法,挤出法,UO法和热成型法。
钛弯头的生产工艺之一:芯棒法(热成型)
1. 从钛管制造弯头的最常见的弯头制造工艺之一是芯棒法,它是一种热成型方法。
2. 在这种方法中,将管道切成需要的长度,并借助液压柱塞推动。感应加热线圈加热管道,然后将其推过一个称为“心轴”的模具,该模具允许管道同时膨胀和弯曲。
3. 该方法可用于制造大范围的弯头直径。在此图形中,您可以看到在***步中将管道切成所需的长度。然后将这根切开的管子放在心轴上。下一步,在液压工具的帮助下,将管子推到模具上,同时感应线圈将管件加热,形成弯头。最后,将弯头送去进行热处理和机械加工,然后再进行外观和尺寸检查。

1.1.2三通
三通的工作情况,同弯头相似,介质通过三通时直冲三通的支路与直路的相交处,此处的承载压力和冲刷腐蚀大于其它部位。支路为主管路的卸压分流状态。
1.1.3异径管
异径管的工作情况,介质通过异径管时往往介质是从大头向小头流动,因截面积的逐渐变小使异径管的锥体部位产生增压现象,锥体内表面即承载较大压力又承受严重冲刷腐蚀。
以上分析表明钛管件是钛管道中***重要的部件,它直接影响着钛管道的寿命。
常见的钛管件生产工艺
1.2.1多焊缝钛弯头
我国钛管道使用初期国内没有厂家生产标准的钛管件,不得不使人们采用多焊缝式(俗称“虾米腰”式)钛弯头,它的加工工艺繁杂。通常采用将管切成多段斜口、焊接而成或板金下成多节叶形展开料,再卷制焊接,焊缝量大。由于焊接处的几何形状不连续,将产生较高的应力集中,因此,对这种管件的工作压力和工作温度必须作出严格的规定。焊缝会大大降低耐蚀性、易泄漏、且外观欠佳,内表面为折面而增大了管道传输阻力和背部的焊缝受到严重的冲刷腐蚀而降低了寿命。
1.2.2焊接三通
三通采取在直管道上开孔,将支路直接管焊接而成,因钛材的加工性能不如其它材料,焊接处的相贯线的加工也是相当困难的。更为重要的是,焊缝处产生直角,一是严重的影响着介质的流导,增大了管道的传输阻力,二是相贯线的曲线焊接困难,三是直角部位的冲刷腐蚀增大,使直角部位早
损。
1.2.3压片焊接式钛弯头
1.上模 2.坯料 3.下模
为了改善多焊缝钛弯头的缺陷,采用压半片焊接式钛弯头。它与多缝“虾米腰”式相比,焊缝相应少些,且焊缝没有迎面受到冲刷腐蚀,而顺向受冲刷,因而耐腐情况要好一些。
1.2.4铸造式弯头
人们企图甩掉焊缝,研制出无缝钛弯头,产生了铸造式弯头,虽说以无缝弯头而出现,但壁厚(至少5mm)与管道壁厚(2~4mm)不能匹配,而且表面光洁度差,而增加传输阻力。更为重要的是内部存在着 大量的由铸造产生的气孔等缺陷,严重影响耐蚀性及寿命,不适合对焊式钛管道的使用,大多应用在小直径的承播式管件,此种工艺生产的钛管件成本高、得不到使用者的认定。
1.2.5冲制钛弯头
有人利用冲压方法冲制钛弯头,外表看来是乎达到标准要求,但从实质来看,该加工工艺是将管坯在冲床上冲压模中冲压成型,成型过程中将弯头的背部受拉,迫使背部拉薄,腹部管壁受压而增厚造成壁厚不均或打皱。且使用过程中因弯头背部承受冲刷腐蚀,由于背部壁减薄,所以背部会产生早损。壁厚难以***,其耐压和寿命都达不到标准中的壁厚公差要求,尽量不使用此种工艺生产的钛弯头。
1.2.6推挤工艺
如何提高钛管道寿命?提高钛管件寿命而成为管道设计技术领域的一大学术难题。
弯头推挤工艺是在八十年代中、后期由日本引入我国的一项钢制弯头生产新技术。由于该工艺可实现连续性生产,并且生产的弯头壁厚均匀一致,因而它迅速取代了传统工艺。相继又研制出无缝钛三通、无缝异径管等无缝钛管件产品,无缝管件的直径可达Φ219,并达到了ASTM B363—95标准要求。
推制钛弯头的加工是以无缝钛管作为坯料,在专用推制挤压机上采用管径小于成品口径的坯料推制挤压成型,成形模固定在主机上不动,有一活动推力推动管坯从右方向左方前进,坯料在成型模时,受到加热及保护,成型过程中管坯受到扩涨,对成型过程中受力分析表明,其不同部位的受力大小是不同的,但都是二向受压,一向受拉,即轴向受压、径向受压、周向受拉。整个变形过程中直径逐渐变大、弯曲、长度缩短而厚度基本不变 。用网络法的实验结果证实,弯头成型时的变形主要发生在下部。坯料上画上均匀网格,成型中可观察到弯头背部成型时方格变化不大,到腹部变形越严重,网格在周向被拉长,轴向被压缩,而网格总面积不变,表明厚度方向上没有明显变化.
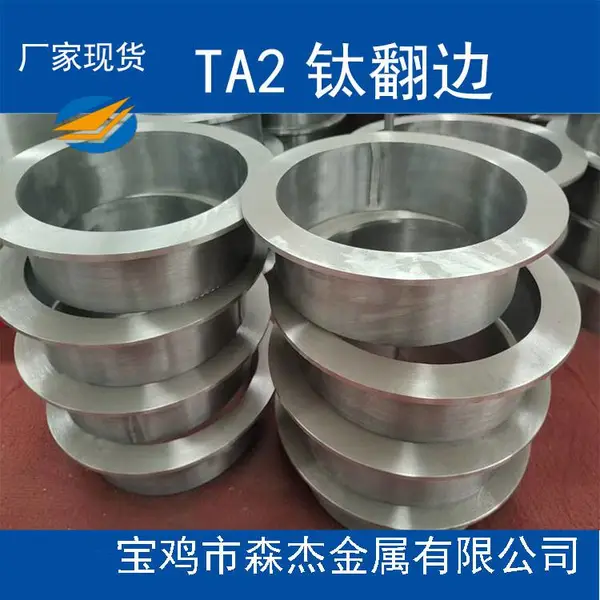
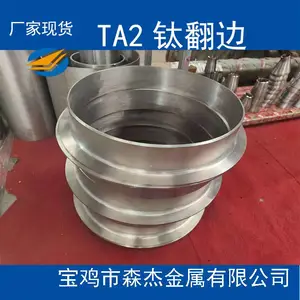
钛翻边
材质:TA1,TA2,TA9,TA10,TC4(GR1,GR2,GR7,GR12,GR5)
标准:HG/T20592,MSS SP-43,ASME B16.9
· 钛翻边一般配合不锈钢或碳钢法兰使用,以降低使用成本,这种配合的法兰形式也叫作活套法兰(PJ/SE),或者叫做活套法兰、松套法兰。
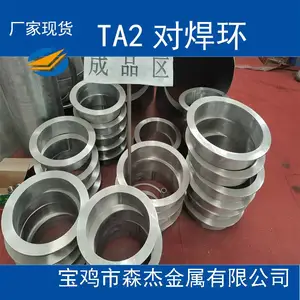
· 钛翻边也叫做钛对焊环,使用方法:钛翻边穿入不锈钢法兰后,钛翻边与管路(钛管管路)焊接,两只焊好的钛翻边对接,不锈钢法兰做紧固。与管路中介质接触的地方是钛材质,也就是原钛管管路与钛翻边,而不锈钢法兰部分不与介质接触,只起到紧固的效果,这么做***的减少了成本。
· 钛翻边配合使用的PJ/SE-松套法兰、活套法兰的缺点:此种管路连接方式不宜使用在管路压力过高环境中,适用于常压管道环境中。
· 注意事项:钛翻边的焊接只能与钛管焊接、使用氩弧焊、使用焊丝材质是和钛翻边相近材质的钛丝,不可直接与不锈钢管或其他材质管道焊接。不可使用在压力较高的管路环境中。

宝鸡市森杰金属有限公司坐落在全球***的中国钛谷宝鸡高新开发区,是一家专门从事钛、镍、锆等有色金属研究、生产、销售企业。 ? ? ?公司具有产品起点高、工艺技术成熟、设备***和生产能力强等优势,诺守“顾客满意、持续改进、创新发展”的质量方针,以诚信和优质的服务态度为直接创造企业品牌及价值而奋斗。? ? ? ?公司的产品主要有:钛、镍、锆、钨、钼材料的卷板、箔带、丝棒、法兰、管件、锻件、标准件等,根据广大客户的需求要求加工生产,协诚为用户提供最适合的产品, 产品广泛应用于航空、石油、冶金、电力、轻工环保、核电、医疗品械等行业。? ?? ? 公司所有生产设备和理化检测设备精良可靠、工艺技术成熟***、产品质量合格稳定,完全满足了GB/T(国标)、***(***化组织标准)、AMS(美国宇航标准)、ASTM(美标)等各项标准。产品远销美、?意、日等发达国家。? ?? ? 森杰金属秉承《实干决定发展,客户决定未来》的企业宗旨,以《厚德载物,持诚信互利共荣》的经营理念真诚期待与您的合作。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 200.00万人民币 |
| 公司注册地址 | 陕西省宝鸡市高新开发区八鱼镇清庵堡工业园 | 统一社会信用代码 | 91610301MA6X9H61XE |
| 登记机关 | 宝鸡市市场监督管理局高新开发区分局 | 法定代表人 | 贾晓杰 |
| 公司成立日期 | 2017-01-09 | 营业期限 | 2017-01-09 至 无固定期限 |
| 经营范围 | 许可经营项目:无。 一般经营项目:有色金属材料、高温合金材料、稀有金属材料、钛合金材料、复合材料的板、带、箔、管、棒、丝、环、钛工艺品的生产、加工及销售;经营本公司生产产品的出口。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
¥100.00
-
¥65.00
-
¥100.00
-
¥110.00
-
¥100.00
-
¥100.00
-
¥7200.00
-
¥9700.00
-
¥95.00
-
¥95.00
-
¥3990.00
-
¥1600.00
