

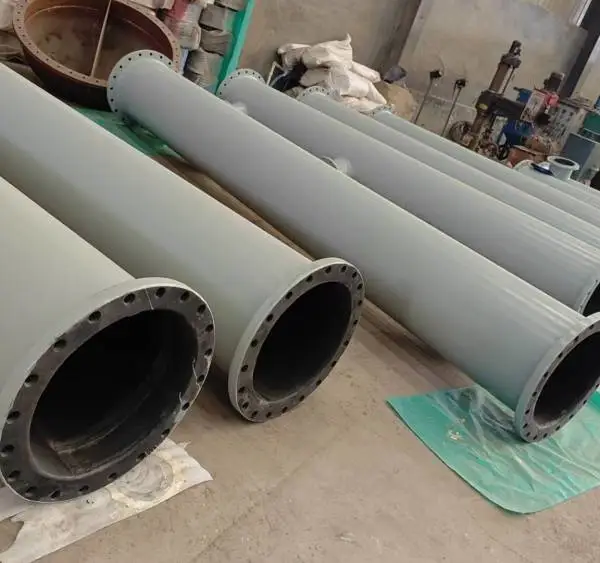


| 产品特性:耐高温耐负 | 是否进口:否 | 产地:河南新乡 |
| 产品等级:一级烟胶片 | 型号:无 | 厂家(产地):河南新乡市 |
| 品牌:河南企通 |
概述
衬胶防腐是把已加工好的整块橡胶板利用胶黏剂粘贴在金属表面上,将腐蚀介质与金属基体隔开,从而起到保护作用的一种防腐技术,具有良好的耐腐蚀性、弹性和耐磨性
。
橡胶材料选择
天然橡胶衬里:具有良好的弹性、耐磨性和抗撕裂性,成本相对较低,但其耐腐蚀性有限,一般适用于非氧化性酸、碱等腐蚀性不太强的介质环境1。
合成橡胶衬里
丁基橡胶:具有优异的耐化学腐蚀性、耐水性和耐候性,尤其对酸、碱、盐等具有良好的耐受性,还具有较低的透气性,可用于储存或输送腐蚀性液体、气体的化工设备。
氯丁橡胶:具有较好的耐候性、耐臭氧性和耐化学腐蚀性,同时还具有一定的阻燃性,适用于一些对耐候性和耐腐蚀性要求较高的化工设备。
乙丙橡胶:具有出色的耐化学腐蚀性、耐水性和耐热性,对各种酸、碱、盐及有机溶剂都有良好的耐受性,可用于高温、高腐蚀性的化工环境。
氟橡胶:具有极高的化学稳定性,能耐受强酸、强碱、强氧化剂等各种强腐蚀性介质,同时还具有良好的耐高温性和耐候性,但成本较高,一般用于对防腐性能要求极高的特殊化工设备。
施工流程
设备表面处理:首先需要对设备内壁进行除锈、清洁和粗糙化处理,以确保橡胶衬里与基材之间的良好粘结。可采用喷砂、打磨等方法去除表面的铁锈、油污、氧化皮等杂质,使表面达到一定的粗糙度。
胶板下料:***测量被衬构件的尺寸,根据测量结果进行橡胶板的裁剪,尽量采用套裁方法,减小消耗量,并考虑胶板搭接宽度,下料刀与下料台之间所成角度应在 25 摄氏度 - 30 摄氏度之间,以***坡口的宽度达到橡胶板的 2.5-3 倍。对预硫化胶板,下好的橡胶板需要对涂刷胶浆的部位和涂刷胶浆面进行打磨,并用清洗剂擦洗干净,待表面完全风干后再卷好并做好标记。
涂刷胶浆:在处理好的设备表面和橡胶板上分别涂刷胶浆,胶浆配比按重量比列溶剂:催化剂:固化剂 = 1:7%-10%:2%-4%。基体和橡胶板各涂刷 2 遍胶浆,胶浆风干的时间对于钢基体和橡胶板,***遍*** 2 小时,***遍*** 0.5 小时,且要注意涂刷均匀,无漏刷、胶浆无堆积等现象。
衬胶施工:将涂有胶浆的橡胶板平铺在钢基体上,胶板不能随意拉长或受挤压,然后用手轻轻按压,再用不同宽度的辊子进行滚压,先内后外滚压,将内部空气驱赶干净,滚压要严实,不得遗漏,确保胶板与基体表面之间贴衬均匀完整,无气泡。胶板接缝采用搭接,对于多层衬里的首层可采用对接,胶板接缝不允许出现十字形接缝,要采用 t 字形接缝,胶板搭接重叠宽度一般在 30-50 毫米之间。
硫化处理:硫化是使橡胶发生化学交联反应的过程,可提高橡胶的强度、硬度、耐磨性、耐腐蚀性等性能,以及橡胶与设备基材之间的粘结强度。硫化方法有热空气硫化、热水硫化、蒸汽硫化、自然硫化等,需根据橡胶材料和设备的具体情况选择合适的硫化方式。
质量检验:施工完成后,需要对衬胶层进行质量检验,主要包括外观检查、粘结强度检测、电火花检测、硬度检测等,确保衬胶层表面平整、无气泡、无脱层、无漏电现象等,各项指标符合相关标准要求。
质量控制与维护
质量控制:施工过程中,需要定期检查衬胶的粘合情况和表面质量,如使用拉力测试仪来检测衬胶的粘合强度,用电火花检测仪检测衬里密封性等,每一道工序都应有专业的质量检测人员进行实时监控和检查3。
维护:衬胶施工完成后,需要定期对设备进行检查和维护,及时发现并处理衬胶层的破损、老化、起泡等问题,如发现有破损或老化的迹象,应及时进行修补或更换,同时,在设备运行过程中,应避免对衬胶层造成机械损伤,控制好工艺参数,防止因温度、压力、介质等因素的变化对衬胶层产生不利影响。
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
