

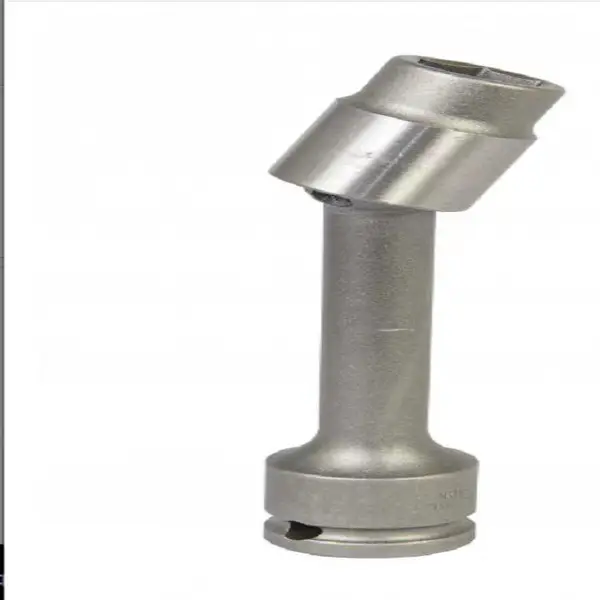
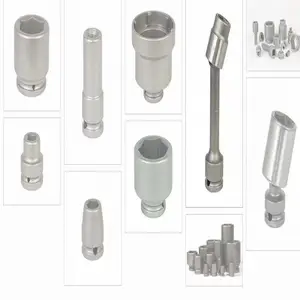
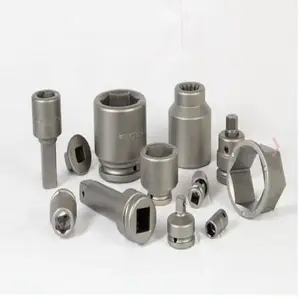

| 产品特性:CY | 工件材质:金属 | 类型:常温发黑 |
| 打样周期:1-3天 | 加工周期:4-7天 | 年最大加工能力:99999件 |
| 年剩余加工能力:99999件 |
不锈钢零件钝化处理是提高其耐腐蚀性的重要工艺,通过不锈钢钝化剂处理形成一层稳定的氧化膜(通常是铬氧化物),锈钢钝化剂可以有效阻止进一步的氧化和腐蚀。以下是碧亮超声波清洗剂厂家整理的不锈钢零件钝化处理的一般步骤和一些注意事项:
一、不锈钢钝化具体步骤
不锈钢零件预处理:首先要对不锈钢零件进行***清洗,利用不锈钢清洗剂去除表面的油污、灰尘、金属屑等杂质。
脱脂清洗:用碧亮碱性不锈钢清洗剂或有机溶剂(如丙酮)去除表面油污、油脂。
水洗:用清水(建议去离子水)***冲洗,确保***。
酸洗(可选):若不锈钢表面有氧化皮或锈迹,可用碧亮不锈钢清洗剂泡,时间根据污染程度调整(通常1-10分钟)。
二、不锈钢钝化处理
根据零件的材质和使用环境,选择合适的碧亮不锈钢钝化液配方。将清洗好的零件浸入碧亮不锈钢钝化溶液中。不锈钢钝化时间和温度根据具体要求而定,在常温下浸泡15-30分钟。不锈钢零件浸泡过程中要确保零件表面与钝化液充分接触,可以适当搅拌碧亮不锈钢钝化液或轻轻晃动零件,以***钝化效果均匀。对于一些形状复杂或有盲孔、缝隙的零件,要特别注意这些部位的钝化处理,避免出现不锈钢钝化不均匀的情况。
三、不锈钢钝化后清洗与干燥
不锈钢钝化处理完成后,将零件从碧亮不锈钢钝化液中取出,立即用大量清水冲洗,冲洗时间不少于5分钟,以***去除不锈钢零件表面残留的不锈钢钝化液和反应产物。冲洗后用干净的布擦干零件表面的水分,或者将零件放入烘箱中,在60-80℃的温度下烘干,避免零件不锈钢表面形成水渍。
四、不锈钢钝化后注意事项
环境保护与安全:碧亮超声波清洗剂厂家认为不锈钢钝化过程中使用的化学品大多具有腐蚀性或毒性,操作时应穿戴适当的个人防护装备,并确保工作区域通风良好。同时,要遵守当地环保法规,妥善处理废液。
工艺参数控制:不锈钢钝化时间、温度以及不锈钢钝化液的浓度都会影响最终的钝化效果,因此需要***控制这些参数。
材料兼容性:不同的不锈钢材料对钝化处理的反应可能略有不同,选择合适的碧亮不锈钢钝化配方非常重要。
后续维护:虽然不锈钢钝化能***提高不锈钢的耐腐蚀性能,但在特定环境下仍需定期检查和维护,防止钝化层受损。
遵循上述步骤和注意事项,可以帮助确保不锈钢零件获得***钝化处理,从而延长使用寿命并维持良好的外观状态。

我公司是专业从事金属表面处理的高新技术企业,有很强的产品开发能力,产品质量获得国内外诸多客户的好评。我公司目前磷化及硬膜光亮发黑工艺应用已有许多成功案例,经我公司磷化处理的部件其盐雾试验可达48-96小时。 纯锰系磷化更具有减磨自润滑功能,。 现介绍如下几种金属表面装饰性处理工艺供参考: 一、 高温锰系磷化:主要用于高速运转或易磨损的零部件(如齿轮、链条、轴承等)的减磨自润滑功能膜层处理,以及要求较高的机械部件、工具、标准件等的耐磨、耐腐蚀膜层处理。磷化膜颜色为灰黑色~黑色,中性盐雾实验时间48-96小时左右。 二、 具体工艺流程如下: 预脱脂→水漂洗→脱脂→水漂洗→酸洗(活化)→水漂洗→表调→磷化→水漂洗→热水漂洗→浸防锈油 黑色磷化工艺流程: 预脱脂→水漂洗→脱脂→水漂洗→酸洗(活化)→水漂洗→着色→水漂洗→表调→磷化→水漂洗→热水漂洗→浸防锈油、
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 广东省东莞市谢岗镇燕东工业二路6号1号楼202室 | 统一社会信用代码 | 91441900MA557BLM2U |
| 登记机关 | 东莞市市场监督管理局 | 法定代表人 | 张兴有 |
| 公司成立日期 | 2020-08-27 | 营业期限 | 2020-08-27 至 无固定期限 |
| 经营范围 | 研发、生产、加工、销售、网上销售:五金制品、五金产品、模具、五金饰品、自动化设备。(依法须经批准的项目,经相关部门批准后方可开展经营活动)〓 | ||
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥2.00
-
面议
-
¥8888.00
-
¥1.00
-
¥1.00
