

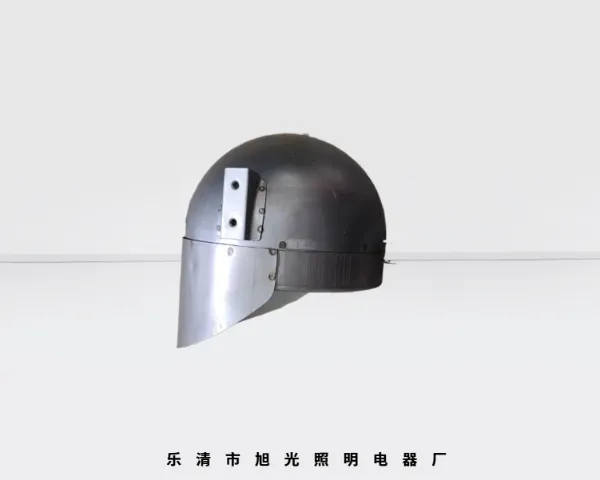

五金拉伸件的拉伸工艺标准中载重量大货车的汽车驾驶室、车头钣金、货箱板及其小汽车的各种各样车体遮盖件和大客车的各种各样框架等,几乎全部是用冲压生产加工方式制做的。五金拉伸件在现实制造中,常见与冲压过程类似的工艺性能实验,如拉深性能试验、胀形性能实验等检测原材料的冲压性能,以明确成品品质和高的达标率。模貝的精密度和构造直接影响五金拉伸件的成型和精度。模具生产成本费和使用寿命则是影响五金拉伸件成本和品质的主要要素。冲压模具和生产制造还需多的時间,这增加了新五金拉伸件的生产现场管理時间。模座、模胚、导向性件的规范化和发展简单模貝(供小大批量生产)、复合型模、多工序冲压模具(供很多生产制造),及其研制开发快换模设备,可降低冲压生产现场管理劳动量和减少提前准备時间,能使适用降低冲压生产现场管理劳动量和减少提前准备時间,能使适用批量生产的冲压技术正确的运用于小批量生产多品种生产。冲压件多工位级进模成形的汽车安全带卡扣生产良品率99.2%。生产厂家冲压件定制

不锈钢冲压件加工制造速度好,使用方便,易于维护相关和自动化技术。这取决于加工,因为硬件模具和冲压机床。因此,在冲压模具生产线中,每台高冲压机或多台高冲压机的应用,关键在于金属材料零件生产加工所需的生产加工工艺。伺服电机驱动装置的移动设备可以随时随地调整成条生产线的软性,保持金属材料零件冲压模具设计的丰富性,使生产加工的金属材料零件质量很好,较大提高了相关机械设备的应用范围和使用寿命。五金冲压件的使用性能,其在内容上,主要是包括了抗压强度和拉伸强度这两个层面。在拉伸强度上,一般是通过拉伸实验来有,而拉伸强度,则是原材料进行延伸实验,来有的。削边和冲孔机,哪一个是用在拉深件上的?假如,五金冲压件的规格度规定较为非常好得话,削边,其就是指切去拉深件的毛边,而冲孔机,则就是指在板材上冲破孔、槽和百叶窗等。因此,在其中可以看得出,削边是用在拉深件上的。而倘若拉深件规格度规定较为非常好得话,是可以在拉深后进行工艺的,进而,来达到目地。南通覆铝锌板冲压件推荐冲压过程中的注意事项 保持设备稳定,监控冲压力度与速度,及时调整参数,避免过。
冲压件与铸件、锻件斗劲,存在薄、匀、轻、强的特性。冲压可制出此熟手径难于制造的带有增强筋、肋、盘曲或翻边的工件,以提高其刚性。由于驳回粗糙模具,工件精度可达微米级,且精度高、规格一致,能够冲压出孔窝、凸台等。在实际生产中,常用与冲压过程近似的工艺性试验,如拉深性能试验、胀形性能试验等检验材料的冲压性能,以***成品质量和高的合格率。模具的精度和结构直接影响不锈钢五金冲压件的成形和精度。模具制造成本和寿命则是影响不锈钢五金冲压件成本和质量的重要因素。模具设计和制造需要较多的时间,这就延长了不锈钢五金冲压件的生产准备时间。
冲压件的制造技术标准应用在日常生产中,会遇到冲压件的冲孔尺寸偏大或偏小(有可能超出规格要求)以及与凸模尺寸相差大的情形,除考虑成形凸、凹模的设计尺寸、加工精度及冲裁间隙等因素外,还应从以下几个方面考虑去解决。1、凸模刃口端部形状。如端部修出斜面或弧形,由于冲裁力减缓,冲件不易产生翻料、扭曲,因此,冲孔尺寸会趋大。而凸模端部为平面(无斜面或弧形)时,冲孔尺寸相对会趋小。2、冲切刃口磨损时,材料所受拉应力增大,不锈钢拉伸件产生翻料、扭曲的趋向加大。产生翻料时,冲孔尺寸会趋小。3、对材料的强压,使材料产生塑性变形,会导致冲孔尺寸趋大。而减轻强压时,冲孔尺寸会趋小。冲压件生产工艺中的基本工序包括了四种:局部的成形、弯曲、冲裁以及拉伸这四个成形工序。冲压工艺中的冲裁工序能够的分离板料;板料经过冲压工艺能够形成角度的工序称为弯曲;能够根据冲模的形状,对板料进行加工使之称为空心的零件,以便进一步加工制造的工艺称为拉伸;而局部成形的工艺则是通过冲压工艺进行局部塑性的工序。从冰箱的外壳到洗衣机的滚筒再到空调的风叶等各个方面都离不开冲压工艺的精雕细琢。
冲压件常用具体材料:不锈钢:如SUS304和SUS301,具有耐蚀性、耐热性和良好的机械性能。冷轧板:如SPCC,表面需要防护处理,易氧化,但在许多应用中因其机械性能和经济性而受到青睐。镀锌钢板:如SECC和SGCC,不仅具有冷轧钢板的机械性能,还具有优越的耐蚀性和装饰性外观。铜材:因其导电性而在电气领域广泛应用。铝材:轻质且易于加工,广泛应用于航空、汽车等领域。按用途分类:大五金:主要指钢板、钢筋、扁铁、万能角钢等,用于建筑、机械等领域。小五金:包括建筑五金、白铁皮、锁类铁钉等,主要用于家庭、装修等领域。其他:锌合金、镁合金等也是五金冲压件中常用的材料,它们具有特定的物理和化学性能,适用于特定的应用场景。在选择五金冲压件的材料时,需要综合考虑材料的性能、成本、加工性、使用要求等因素,以确保后面产品的质量和性能满足需求。冲压件精密冲裁工艺采用0.01mm级间隙模具,实现断面粗糙度Ra≤1.6μm,适用于电子接插件等精密零件。生产厂家冲压件定制
冲压件新能源三电系统电池新能源三电系统:电池壳体采用3003铝合金多道次拉伸,抗冲击性提升40%壳体采用。生产厂家冲压件定制
不锈钢冲压件加工之冲小孔的方法和注意点本文我们来介绍不锈钢冲压件加工之冲小孔的方法和注意点。随着科技与社会的发展,以前常用的微小型孔的加工方法已逐渐不锈钢冲压件方法所取代,通过使凸模牢固稳定,提高凸模强度,防止凸模断裂以及改变坯料在冲孔时的受力状态等。不锈钢冲压件加工中冲孔直径与材料厚度的比值d/t可达到如下数值:硬钢为,软钢与黄铜为,铝为。在板材上冲小孔时,当材料厚度大于凸模直径时,其冲孔的过程不是剪切过程,而是通过凸模将材料挤入到凹模内的过程。在挤压开始时,冲出的废料其中一部分被压缩而挤向孔的周围区域中,故冲下的废料的厚度一般小于原材料的厚度。在不锈钢冲压件加工小孔冲裁时,由于冲孔凸模直径很小,若利用普通方法冲裁,细小的凸模容易折断,因此设法提高凸模强度防止其折断定弯曲。其方法和要注意的有:1、脱料板兼作导向板。2、导向板与固定工作板之间采用小导柱导套,或直接与大导柱导套相连接。3、凸模缩入导向板,导向板与凸模固定板间的距离不宜过大。4、凸模与导向板双边间隙小于凸凹模单边间隙。5、压料力与单纯脱料相比要增大~2倍。6、导向板采用或镶嵌高硬度材料,与通常情况相比取厚20%~30%。 生产厂家冲压件定制
乐清市旭光照明电器厂汇集了大量的***人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上***新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,齐心协力把各方面工作做得更好,努力***工作的新局面,公司的新高度,未来乐清市旭光照明电器供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!

乐清市旭光照明电器厂是一家专注于金属加工与零部件制造的私营企业,成立多年,凭借工艺和创新能力在行业中占据重要地位。我们主要生产不锈钢拉伸件、铁件拉伸件、非标定制、冲压件、灯罩旋压及数控加工等产品,致力于为客户提供多样化和品质高的解决方案。 公司总部位于浙江省乐清市北白象镇,地理位置优越,交通便利,方便产品运输和业务拓展。自成立以来,我们始终坚持严格的质量管控,建立了完整的质量管理体系,确保从原材料采购到成品检验的每个环节都经过严格把控,以***产品的稳定性和可靠性。 我们与多家企业保持长期合作关系,如与华荣科技股份有限公司合作超过30年;与新黎明科技股份有限公司合作超过20年。此外,我们还与合隆防爆电气有限公司等企业建立了良好的合作关系。 凭借诚信的经营理念、强大的企业实力和产品,乐清市旭光照明电器厂赢得了***的认可与信赖。我们诚邀各界朋友莅临公司参观考察、交流指导,期待与您携手合作,共同***更广阔的市场空间,创造美好未来!
点击查看>| 企业类型 | 个体工商户 | 统一社会信用代码 | 913303827324153169 |
| 登记机关 | 乐清市市场监督管理局 | 法定代表人 | 葛国成 |
| 公司成立日期 | 2001-10-08 00:00:00 | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
