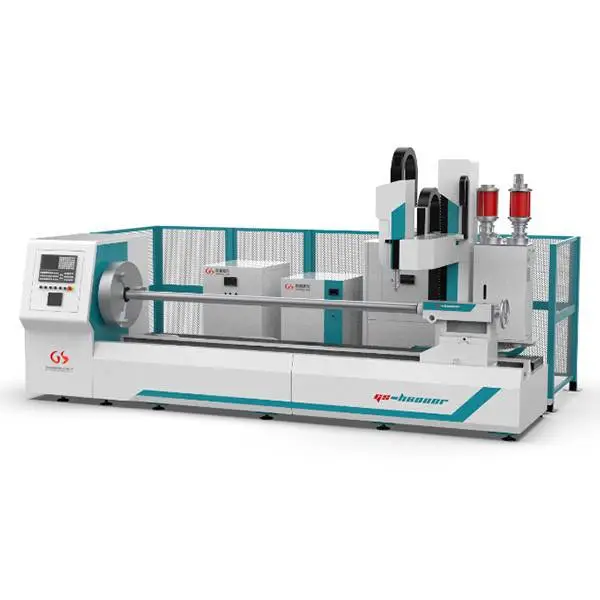
激光熔覆设备的技术进步是推动该技术工业化应用的重要支撑。早期的 CO?激光器由于电光转换效率低(仅 10-15%)、体积庞大等缺点,逐渐被光纤激光器取代。***光纤激光器的电光转换效率可达 30-40%,且输出光束质量(M?<1.2),能够实现更精细的熔覆作业。某汽车模具修复企业将原 CO?激光设备更换为 3kW 光纤激光器后,能耗降低 60%,同时熔覆层表面粗糙度从 Ra12.5μm 降至 Ra3.2μm,后续抛光工序时间减少 50%。?
送粉系统的性能直接影响熔覆层的质量稳定性。传统重力式送粉器的送粉精度误差可达 ±8%,而新型双螺杆式送粉器通过伺服电机控制,送粉精度可提升至 ±2% 以内。在对汽轮机叶片进行多层多道熔覆时,这种送粉能够每道熔覆的厚度偏差不超过 0.1mm,避免了因堆积量不均匀导致的应力集中。此外,惰性气体保护式送粉喷嘴的研发成功,解决了钛合金、铝合金等活性材料熔覆时的氧化问题,使熔覆层氧含量控制在 50ppm 以下。?
智能化控制系统是近年来激光熔覆设备的重要发展方向。基于机器视觉的熔池监测系统,能够实时采集熔池的温度场分布图像,通过深度学习算法预测可能出现的缺陷(如裂纹、气孔),并自动调整激光功率和扫描速度进行补偿。某航空发动机维修公司引入该系统后,熔覆层合格率从 82% 提升至 ***,大大降低了返工率。同时,数字孪生技术的应用,使得操作人员可以在虚拟环境中模拟整个熔覆过程,提前优化工艺参数,减少实际试错成本。

光熔覆技术与其他表面处理技术的协同应用,能够实现 “1+1>2” 的叠加效果,满足更复杂的工况需求。激光熔覆与等离子喷涂的复合工艺,先通过等离子喷涂形成厚度较大的底层(5-10mm),再采用激光熔覆制备表面功能层(0.5-1mm),既提高了修复效率,又了表面质量。某水泥设备厂采用这种复合工艺修复立磨磨盘,与纯激光熔覆相比,修复时间缩短 40%,而使用寿命延长 20%,综合效益***提升。?
在模具表面处理中,激光熔覆与离子氮化的协同应用能够大幅提高模具的耐磨性和抗咬合性。先对模具基体进行离子氮化处理,形成 50-100μm 的硬化层,再在工作表面激光熔覆高硬度合金层,使模具的整体使用寿命达到传统处理工艺的 3-5 倍。某家电企业的洗衣机滚筒模具采用该技术后,冲压次数从 5 万次提升至 20 万次,大大降低了模具更换频率和生产成本。?
激光熔覆与超音速火焰喷涂(HVOF)的组合方案,在石油钻杆修复中表现出的性能。HVOF 喷涂形成的 WC-Co 涂层具有高耐磨性,但结合强度较低(约 50MPa),而激光熔覆的镍基合金底层结合强度可达 300MPa 以上。通过 “激光熔覆底层 + HVOF 面层” 的复合结构,使钻杆的耐磨寿命延长 5 倍,同时避免了涂层脱落问题。现场试验数据显示,采用这种复合技术的钻杆在深井钻探中可连续使用 800 小时以上,而传统修复的钻杆仅能使用 150 小时。
激光熔覆技术正朝着更、更率、更智能化的方向发展,未来将在多个领域实现突破。速激光熔覆技术是当前的研究热点,通过将扫描速度从传统的 0.5-2m/min 提高到 10-50m/min,能够实现大面积快速熔覆。德国弗朗霍夫研究所开发的速激光熔覆设备,在修复风电法兰时熔覆效率达到 100m?/h,是传统激光熔覆的 10 倍以上,且熔覆层表面粗糙度可控制在 Ra5μm 以下,基本实现 “近净成形”,大大减少后续加工量。?
在材料领域,功能梯度材料(FGM)的激光熔覆将成为重要发展方向。通过控制不同成分粉末的送粉比例,能够实现熔覆层从基体到表面的性能连续变化。例如在航空发动机燃烧室修复中,采用从镍基合金到陶瓷材料的梯度熔覆,既了与基体的冶金结合,又在表面形成耐高温陶瓷层,使部件能够承受 1600℃以上的高温燃气冲刷。这种梯度设计思路,将使激光熔覆在***工况下的应用成为可能。?
激光熔覆与增材制造的深度融合,将催生 “修复 - 再制造” 一体化技术。基于 CT 扫描的三维重建技术,能够获取废旧零部件的损伤形貌,通过逆向建模生成个性化的熔覆路径,实现损伤区域的修复。某***企业采用该技术修复导弹发射架关键部件,不仅恢复了其尺寸精度,还通过结构优化使部件重量减轻 15%,性能指标超过新品。未来,随着金属 3D 打印技术的成熟,激光熔覆有望实现从简单修复到复杂构件再制造的跨越,制造业循环经济的新模式。