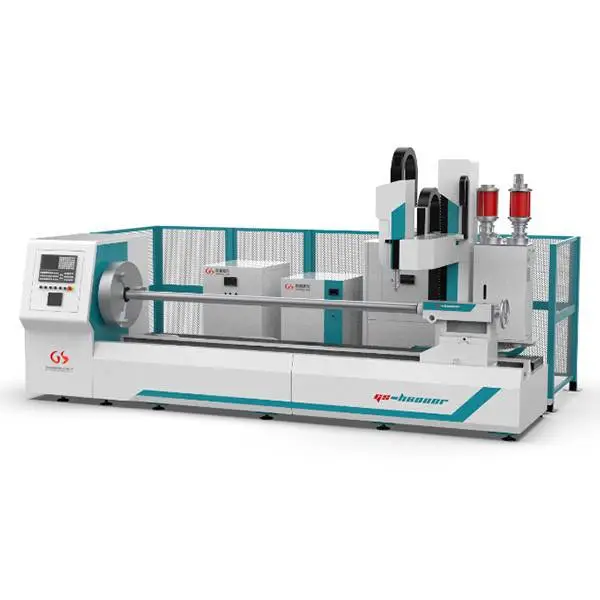
煤矿开采中,采煤机链轮是采煤机牵引系统的关键部件,通过牵引链轮与刮板输送机上的链条啮合,使采煤机沿着刮板输送机移动,实现采煤机的行走牵引,由于长期与链条啮合传动,以及在采煤过程中受到煤块、岩石等的摩擦和冲击,链轮的轮齿容易出现磨损。磨损会导致轮齿的齿形改变,啮合间隙增大,影响采煤机的牵引性能,同时,煤矿井下潮湿、多尘的环境中,链轮容易受到腐蚀。腐蚀会降低链轮的强度和耐磨性,缩短其使用寿命;在重载、冲击等恶劣工况下,链轮的轮齿可能会出现断裂现象等,为了进一步提高链轮的耐磨性和耐腐蚀性,通常会对链轮进行表面处理,可以在链轮表面形成一层硬度较高的硬化层,提高轮齿的耐磨性和抗疲劳性能,同时也能增强链轮的耐腐蚀性,延长其使用寿命。激光熔覆技术作为一种的表面改性技术,在采煤机链轮修复加工等领域有着重要应用,可以控制熔覆层的厚度和形状,能够准确地恢复链轮的原始尺寸和精度,链轮与其他部件的配合精度。
在采煤机链轮修复中的应用优势
恢复尺寸精度:采煤机链轮在使用过程中,由于磨损等原因会导致尺寸精度下降。激光熔覆技术可以地在磨损部位熔覆一层金属材料,使链轮的尺寸恢复到设计要求,其与链条的良好啮合。
提高耐磨性:通过选择合适的耐磨熔覆材料,如含有碳化钨、碳化铬等硬质相的合金粉末,激光熔覆可以在链轮表面形成一层高硬度、高耐磨的熔覆层,***提高链轮的耐磨性能,延长其使用寿命。
修复复杂形状:采煤机链轮的轮齿形状复杂,激光熔覆技术能够根据链轮的具体形状和磨损情况,进行的局部修复,对于一些传统修复方法难以处理的复杂形状部位,也能实现良好的修复效果。
降低维修成本:采用激光熔覆修复采煤机链轮,无需整体更换链轮,只需对磨损部位进行修复,大大降低了维修成本和更换周期。同时,由于激光熔覆后的链轮性能得到***提高,减少了后续的维修次数和停机时间,提高了采煤生产的效率和经济效益。
激光熔覆加工工艺流程:
预处理(对链齿表面进行清洗、脱脂和除锈处理,以去除表面的油污、杂质和氧化物,确保表面清洁。采用机械加工或打磨的方法对链齿表面进行粗化处理,增加表面粗糙度,提高熔覆层与基体的结合力。
)
粉末选择(根据链齿的工作条件和性能要求,选择合适的合金粉末。常用的粉末有镍基、钴基、铁基等合金粉末,可添加钨、铬、钼等元素以提高熔覆层的硬度、耐磨性和耐腐蚀性。
)
激光熔覆(将链齿固定在工作台上,调整激光熔覆设备的参数,包括激光功率、扫描速度、光斑直径、粉末送粉量等。启动激光熔覆设备,使激光束聚焦在链齿表面,同时通过送粉器将合金粉末均匀地送入激光作用区域,粉末在激光的高温作用下迅速熔化并与链齿表面基体熔合,形成熔覆层。按照预定的扫描路径,逐点或逐线地进行熔覆,直到整个链齿表面完成熔覆。)
后处理(对熔覆后的链齿进行热处理,如回火、时效等,以消除熔覆层中的残余应力,提高熔覆层的组织稳定性和性能。采用磨削、抛光等机械加工方法对链齿表面进行精加工,使链齿的尺寸和表面粗糙度达到设计要求。
)
激光工艺参数优化:
1.激光功率:激光功率是影响熔覆层质量的关键参数之一。功率过低,粉末不能充分熔化,会导致熔覆层结合强度低、孔隙***;功率过高,会使基体熔化过多,导致熔覆层稀释率增大,影响熔覆层的性能。一般根据链齿的材料、尺寸和熔覆层厚度要求,选择合适的激光功率。
2.扫描速度:扫描速度决定了激光作用在链齿表面的时间和能量输入。扫描速度过快,粉末熔化不充分,熔覆层厚度不均匀;扫描速度过慢,会使基体过热,导致变形和组织恶化。
3.送粉量:送粉量要与激光功率和扫描速度相匹配。送粉量过大,粉末不能完全熔化,会在熔覆层中形成夹杂物;送粉量过小,会导致熔覆层厚度不足。

农机配件作为农业生产的重要支撑,其性能和使用寿命直接影响农业机械的作业效率和经济效益。然而,由于长期在恶劣环境下工作,农机配件极易出现磨损、腐蚀、裂纹等问题。传统的修复方法如焊接、电镀等存在热影响区大、结合强度低、环境污染等缺点。近年来,激光熔覆修复技术凭借其、低热输入、环保等优势,逐渐成为农机配件修复领域的新宠。
激光熔覆修复技术是一种的表面工程技术,它利用高能激光束将金属粉末或丝材熔化,同时与基体材料形成冶金结合,从而在受损部位形成一层性能的熔覆层。与传统修复方法相比,激光熔覆修复具有以下几个***优势:,激光熔覆的热影响区小,能够有效减少基体材料的变形和性能退化;其次,熔覆层与基体之间为冶金结合,结合强度高,不易脱落;再次,可以根据需要选择不同的熔覆材料,实现性能的定制化;后,激光熔覆过程环保,几乎不产生有害气体和废料。
在农机配件修复领域,激光熔覆技术已经成功应用于多种关键部件的修复和强化。例如,拖拉机发动机曲轴、齿轮箱齿轮、液压泵柱塞等部件在经过激光熔覆修复后,其耐磨性和耐腐蚀性得到***提升,使用寿命可延长2-3倍。以某型号拖拉机曲轴为例,传统修复方法修复后的曲轴平均使用寿命约为3000小时,而采用激光熔覆技术修复的曲轴使用寿命可达8000小时以上,经济效益***。
截齿是采煤机上直接截割煤岩的关键部件,是易损件。其失效形式主要是磨损失效,磨损失效的主要形式是截齿端部基体的磨损,导致合金头部剥落。一般国产普通截齿具有耐磨性差、使用寿命短的特点,从而增加了井下作业的强度,降低了生产效率。因此,有必要开发一种技术、工艺稳定的表面处理技术,提高截齿齿端的耐磨性,延长其使用寿命。
激光熔覆后,截齿的平均显微硬度为HV800,洛氏硬度为65HRC。激光合金截齿的平均显微硬度为HV1099,洛氏硬度为70HRC。激光淬火截齿的平均显微硬度为HV750,洛氏硬度为62HRC。激光熔覆合金化工艺涂层与基体呈冶金结合,结合强度高。
激光强化截齿齿端的表面硬度和耐磨性明显提高,截齿的使用寿命明显延长。与普通截齿相比,激光熔覆截齿寿命延长3-4倍,表面合金化截齿寿命延长5-6倍。激光技术在截齿表面工程技术中的应用,是利用激光束能量和方向高度集中的特点,在大气环境中进行作业,在廉价的金属材料表面形成高硬度、无裂纹的涂层,与基体形成冶金结合。它结合了金属的良好韧性和涂层材料的高硬度、高化学稳定性和高耐磨性,创新了涂层的生产工艺。一种新型抗磨激光强化截齿的应用,可以减少截齿更换和维修时间,提高生产效率,同时节约大量资金,对建设节约型社会具有广泛而深远的意义。
矿用大型液压支柱
在国内,普通立柱都是表面电镀防锈防腐。由于镀层耐磨性差,使用寿命为1-1.5年,镀层会出现起皮、剥落,使乳化液腐蚀立柱表面,影响液压支架的使用效果。
经激光强化处理后,基体表面硬度达到HV410。激光技术在柱表面工程技术中的应用,是利用激光束能量和方向高度集中的特点,在大气环境中进行作业,在廉价的金属材料表面形成高硬度、无裂纹的涂层,与基体形成冶金结合。它结合了金属的良好韧性和涂层材料的高硬度、高化学稳定性和高耐磨性,创新了涂层的生产工艺。
新型激光强化不锈钢立柱的使用寿命是国产立柱的5-6倍,具有技术、安全性能高、生产能力强的特点。新型激光强化不锈钢立柱的应用可以减少立柱更换和维护的时间,提高生产效率,节约大量资金,对建设节约型社会具有广泛而深远的意义。