

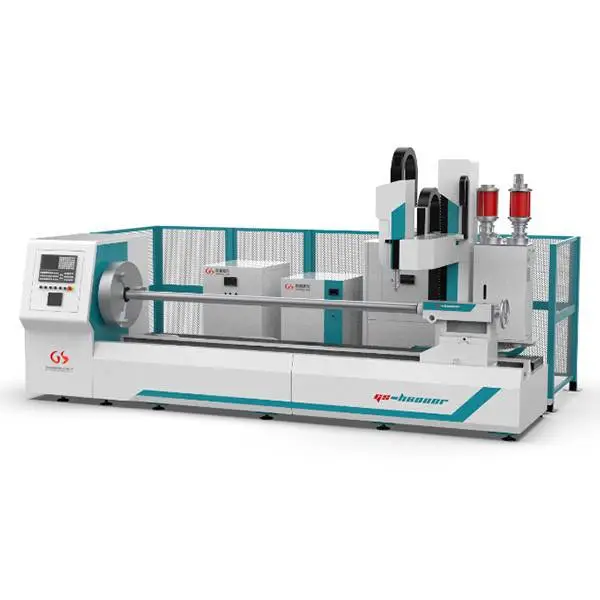




| 关键词:轴套激光熔覆加工,激光熔覆加工设备厂家,激光熔覆加工耐腐蚀,激光熔覆加工公司 | 面向地区: 安徽 合肥 |
煤矿开采中,采煤机链轮是采煤机牵引系统的关键部件,通过牵引链轮与刮板输送机上的链条啮合,使采煤机沿着刮板输送机移动,实现采煤机的行走牵引,由于长期与链条啮合传动,以及在采煤过程中受到煤块、岩石等的摩擦和冲击,链轮的轮齿容易出现磨损。磨损会导致轮齿的齿形改变,啮合间隙增大,影响采煤机的牵引性能,同时,煤矿井下潮湿、多尘的环境中,链轮容易受到腐蚀。腐蚀会降低链轮的强度和耐磨性,缩短其使用寿命;在重载、冲击等恶劣工况下,链轮的轮齿可能会出现断裂现象等,为了进一步提高链轮的耐磨性和耐腐蚀性,通常会对链轮进行表面处理,可以在链轮表面形成一层硬度较高的硬化层,提高轮齿的耐磨性和抗疲劳性能,同时也能增强链轮的耐腐蚀性,延长其使用寿命。激光熔覆技术作为一种的表面改性技术,在采煤机链轮修复加工等领域有着重要应用,可以***控制熔覆层的厚度和形状,能够准确地恢复链轮的原始尺寸和精度,***链轮与其他部件的配合精度。
在采煤机链轮修复中的应用优势
恢复尺寸精度:采煤机链轮在使用过程中,由于磨损等原因会导致尺寸精度下降。激光熔覆技术可以***地在磨损部位熔覆一层金属材料,使链轮的尺寸恢复到设计要求,***其与链条的良好啮合。
提高耐磨性:通过选择合适的耐磨熔覆材料,如含有碳化钨、碳化铬等硬质相的合金粉末,激光熔覆可以在链轮表面形成一层高硬度、高耐磨的熔覆层,***提高链轮的耐磨性能,延长其使用寿命。
修复复杂形状:采煤机链轮的轮齿形状复杂,激光熔覆技术能够根据链轮的具体形状和磨损情况,进行***的局部修复,对于一些传统修复方法难以处理的复杂形状部位,也能实现良好的修复效果。
降低维修成本:采用激光熔覆修复采煤机链轮,无需整体更换链轮,只需对磨损部位进行修复,大大降低了维修成本和更换周期。同时,由于激光熔覆后的链轮性能得到***提高,减少了后续的维修次数和停机时间,提高了采煤生产的效率和经济效益。
激光熔覆加工工艺流程:
预处理(对链齿表面进行清洗、脱脂和除锈处理,以去除表面的油污、杂质和氧化物,确保表面清洁。采用机械加工或打磨的方法对链齿表面进行粗化处理,增加表面粗糙度,提高熔覆层与基体的结合力。
)
粉末选择(根据链齿的工作条件和性能要求,选择合适的合金粉末。常用的粉末有镍基、钴基、铁基等合金粉末,可添加钨、铬、钼等元素以提高熔覆层的硬度、耐磨性和耐腐蚀性。
)
激光熔覆(将链齿固定在工作台上,调整激光熔覆设备的参数,包括激光功率、扫描速度、光斑直径、粉末送粉量等。启动激光熔覆设备,使激光束聚焦在链齿表面,同时通过送粉器将合金粉末均匀地送入激光作用区域,粉末在激光的高温作用下迅速熔化并与链齿表面基体熔合,形成熔覆层。按照预定的扫描路径,逐点或逐线地进行熔覆,直到整个链齿表面完成熔覆。)
后处理(对熔覆后的链齿进行热处理,如回火、时效等,以消除熔覆层中的残余应力,提高熔覆层的组织稳定性和性能。采用磨削、抛光等机械加工方法对链齿表面进行精加工,使链齿的尺寸和表面粗糙度达到设计要求。
)
激光工艺参数优化:
1.激光功率:激光功率是影响熔覆层质量的关键参数之一。功率过低,粉末不能充分熔化,会导致熔覆层结合强度低、孔隙***;功率过高,会使基体熔化过多,导致熔覆层稀释率增大,影响熔覆层的性能。一般根据链齿的材料、尺寸和熔覆层厚度要求,选择合适的激光功率。
2.扫描速度:扫描速度决定了激光作用在链齿表面的时间和能量输入。扫描速度过快,粉末熔化不充分,熔覆层厚度不均匀;扫描速度过慢,会使基体过热,导致变形和组织恶化。
3.送粉量:送粉量要与激光功率和扫描速度相匹配。送粉量过大,粉末不能完全熔化,会在熔覆层中形成夹杂物;送粉量过小,会导致熔覆层厚度不足。
激光熔覆及激光淬火技术广泛应用于 汽车制造领域高科技汽车易损零件磨损修复,新品强化技术,激光熔覆技术是一种、率的表面改性技术,通过激光束对汽车部件表面加热熔化并喷射金属粉末,形成坚固涂层,能提升部件的耐磨、耐腐蚀和耐高温性能1。该技术在汽车制造行业应用广泛。
发动机部件制造与修复:
缸体和缸盖修复:汽车引擎的缸体和缸盖使用久了易出现磨损、裂纹和腐蚀等问题。激光熔覆技术可在局部修复,减少材料浪费和成本,使缸体和缸盖恢复原始形状和性能,提升汽车动力性和可靠性。
喷油嘴制造:传统喷油嘴制造装配复杂,易出现泄漏和堵塞问题。采用激光熔覆技术可实现一体化制造,减少零件数量和装配步骤,提高喷油嘴可靠性和性能。
气缸套制造:可在气缸套表面形成耐磨涂层,增强其耐磨性和耐久性,延长使用寿命。
涡轮增压器和排气管制造:在涡轮增压器的叶轮和排气管内壁形成耐高温、耐腐蚀涂层,提高部件使用寿命和性能。
制动系统修复制造:制动盘刹车盘是制动系统的关键部件,激光熔覆技术可在其表面形成坚固涂层,提高制动盘的耐磨性和散热性能,进而提升制动效果和使用寿命,保障行车安全。
汽车模具表面强化与修复:汽车模具工作一段时间后,表面会因磨损、腐蚀等导致失效。运用激光熔覆技术进行模具修复,可延长模具使用寿命。如汽车覆盖件模具常出现拉毛缺陷,经激光熔覆修复后,模具表面光滑,无气孔、砂眼,工件合格率可达 96% 以上。
其他零部件修复与强化:对于汽车上要求耐磨、耐高温、耐腐蚀、耐氧化的金属零部件,如排气阀、换向器、齿轮等,可采用激光熔覆提高其表面硬度,校正金属变形部位,改善组织性能,增加使用寿命。此外,在 45 钢曲轴连杆轴颈上进行激光熔覆 Fe 基合金粉末,熔覆层硬度可达基体的 2-3 倍,可解决曲轴轴颈易磨损和裂纹问题,避免曲轴整体报废。
影响激光熔覆层质量的工艺参数众多。激光功率决定了单位时间内输出的能量,直接影响熔池的温度和深度。光斑尺寸影响光功率密度,同等功率条件下,光斑尺寸越小,光功率密度越大,高功率密度光斑适宜熔覆高熔点的金属粉末。扫描速度关系到激光作用于单位面积的时间,对熔覆层的厚度、宽度和稀释率有***影响。送粉速率则决定了单位时间内送入熔池的合金粉末量,影响熔覆层的堆积高度和成分。这些参数相互关联、相互影响,需要***调控才能获得理想的熔覆层质量。例如,在对 U75V 钢轨进行激光熔覆修复时,通过响应面中心复合试验对激光功率、扫描速度、送粉速率进行优化,得到了佳工艺参数,使熔覆层的宽高比、稀释率、沉积角等形貌质量达到理想状态。
激光熔覆技术作为表面工程领域的重要分支,其核心技术特性体现在高能密度热源的调控与材料冶金结合的独特优势上。与传统堆焊技术相比,激光熔覆的能量密度分布更均匀,能够实现局部微区加热,避免对基体材料造成大范围热影响。以某重型机械厂对 Cr12MoV 模具钢的修复为例,采用 1.5kW 光纤激光器进行熔覆时,热影响区(HAZ)厚度仅为 0.3-0.5mm,远低于电弧堆焊的 2-3mm,有效减少了基体材料的淬硬、变形等问题。这种的热输入控制,使得激光熔覆在修复精密零部件时表现出的优势。?
在熔覆层形成过程中,激光束与合金粉末的相互作用机理尤为关键。当粉末颗粒被送粉气流输送至激光作用区时,会经历吸收激光能量、熔化、雾化、凝固等一系列物理化学变化。高速摄像观察显示,粉末在激光束中形成的 “羽流” 区域温度可达 1500-2500K,使粉末颗粒在到达熔池前已完成预熔化,这一特性***提高了熔覆层的致密度。某研究机构对 316L 不锈钢粉末的熔覆实验表明,预熔化率达到 85% 以上时,熔覆层气孔率可控制在 0.5% 以下,这是传统热喷涂技术难以实现的质量指标。?
激光熔覆的另一个核心优势在于其对熔覆层成分的***调控能力。通过调整送粉系统中不同合金粉末的配比,可以在基体表面形成梯度功能材料层。例如在石油套管修复中,采用从基体侧到表面侧 Cr 含量逐渐增加的梯度熔覆层,既***了与基体的良好结合,又在表面形成高铬耐磨层,使套管的使用寿命延长 3 倍以上。这种成分设计的灵活性,让激光熔覆能够针对不同工况需求定制表面性能,拓展了其应用场景。
激光熔覆设备的技术进步是推动该技术工业化应用的重要支撑。早期的 CO?激光器由于电光转换效率低(仅 10-15%)、体积庞大等缺点,逐渐被光纤激光器取代。***光纤激光器的电光转换效率可达 30-40%,且输出光束质量(M?<1.2),能够实现更精细的熔覆作业。某汽车模具修复企业将原 CO?激光设备更换为 3kW 光纤激光器后,能耗降低 60%,同时熔覆层表面粗糙度从 Ra12.5μm 降至 Ra3.2μm,后续抛光工序时间减少 50%。?
送粉系统的性能直接影响熔覆层的质量稳定性。传统重力式送粉器的送粉精度误差可达 ±8%,而新型双螺杆式送粉器通过伺服电机控制,送粉精度可提升至 ±2% 以内。在对汽轮机叶片进行多层多道熔覆时,这种送粉能够***每道熔覆的厚度偏差不超过 0.1mm,避免了因堆积量不均匀导致的应力集中。此外,惰性气体保护式送粉喷嘴的研发成功,解决了钛合金、铝合金等活性材料熔覆时的氧化问题,使熔覆层氧含量控制在 50ppm 以下。?
智能化控制系统是近年来激光熔覆设备的重要发展方向。基于机器视觉的熔池监测系统,能够实时采集熔池的温度场分布图像,通过深度学习算法预测可能出现的缺陷(如裂纹、气孔),并自动调整激光功率和扫描速度进行补偿。某航空发动机维修公司引入该系统后,熔覆层合格率从 82% 提升至 ***,大大降低了返工率。同时,数字孪生技术的应用,使得操作人员可以在虚拟环境中模拟整个熔覆过程,提前优化工艺参数,减少实际试错成本。
激光熔覆在关键工业领域的典型应用案例?
在电力行业,激光熔覆技术为电站锅炉 “四管”(水冷壁、过热器、再热器、省煤器)的修复提供了革命性解决方案。某燃煤电厂采用 NiCrBSi 合金粉末对水冷壁管进行熔覆修复,熔覆层厚度控制在 1.5mm 时,其抗高温腐蚀性能是原管材的 5 倍以上。经修复后的水冷壁管运行 20000 小时后,腐蚀速率仅为 0.1mm / 年,远低于未修复管的 1.2mm / 年,使锅炉检修周期延长至 6 年以上,创造了***的经济效益。?
在轨道交通领域,激光熔覆用于钢轨表面强化已进入工程应用阶段。我国自主研发的轨道激光熔覆修复列车,能够在不拆卸钢轨的情况下,对伤损部位进行在线修复。现场试验数据显示,修复后的钢轨表面硬度达到 HRC58-62,接触疲劳寿命比新钢轨提高 2 倍,且修复速度可达 1.5m/min,不影响铁路正常运营时间。这种在线修复技术的应用,使钢轨更换周期从 5 年延长至 15 年,单条干线铁路的维护成本降低数十亿元。?
在模具制造与修复行业,激光熔覆展现出独特的技术优势。对于大型汽车覆盖件模具的刃口磨损,传统堆焊修复后需要进行大量机加工,而激光熔覆可以实现近净成形修复,熔覆层余量仅需留 0.3-0.5mm。某汽车厂采用激光熔覆修复 5000mm×2000mm 的冲压模具刃口,相比传统方法节省加工时间 70%,同时模具的刃磨次数从 3 次提高到 8 次,大大延长了使用寿命。这种精密修复能力,使激光熔覆成为模具行业降本增效的关键技术。

| 注册资本 | 5000.00万人民币 | 公司注册地址 | 陕西省咸阳市高新技术产业开发区纺织四路以东星火大道以北高科智造园A28栋 | ||
| 统一社会信用代码 | 91610492MAD03PNYXK | 登记机关 | 咸阳市市场监督管理局高新技术产业开发区分局 | ||
| 法定代表人 | 段纯 | 公司成立日期 | 2023-09-28 | ||
| 营业期限 | 2023-09-28 至 无固定期限 | 经营范围 | 一般项目:增材制造;增材制造装备制造;通用设备制造(不含特种设备制造);通用零部件制造;金属切割及焊接设备制造;金属加工机械制造;机械零件、零部件加工;金属表面处理及热处理加工;淬火加工;增材制造装备销售;机械设备销售;金属切割及焊接设备销售;3D打印基础材料销售;机械电气设备销售;3D打印服务;金属切削加工服务;通用设备修理;金属制品修理;工业机器人安装、维修;技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;货物进出口;技术进出口(除依法须经批准的项目外,凭营业执照依法自主开展经营活动)。 | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
