激光熔覆相较于传统表面处理工艺(如电镀、喷涂、堆焊等),其核心优势体现在、低损伤、、高柔性等方面,尤其在制造和修复领域具有***竞争力。
1.冶金结合,层基结合强度高:熔覆层与基材形成冶金结合(非机械结合),结合强度接近或达到基材本身强度,远喷涂(机械咬合)、电镀(物理吸附)等工艺。
2.热影响小,工件变形量低:激光能量集中(光斑直径 0.8-100mm 可调),作用时间短(毫秒级),局部加热特性***,基材整体温升低(通常<200℃)。变形量极小,一般控制在 0.05mm/m 以内,无需后续退火处理,尤其适合精密零件(如航空发动机叶片、模具)修复。
3.材料兼容性广,性能提升***:可熔覆金属(如不锈钢、镍基合金、钴基合金)、陶瓷(如 Al?O?、SiC)、复合材料等,甚至实现梯度材料设计(如从基材到熔覆层硬度 / 耐腐蚀性逐步过渡),按需赋予表面耐磨、耐腐蚀、耐高温、绝缘、导电等特性,满足多元工况需求(如化工设备防腐、高温炉部件抗氧化)
加工精度高,可实现精密修复
4.绿色环保,符合可持续发展:无有害物质:加工过程无电镀液、喷涂粉尘等污染,符合 RoHS 等环保标准。废旧零件再生:通过熔覆修复废旧零部件(如风电齿轮箱轴、汽车模具),延长服役周期,减少资源浪费,符合循环经济理念。激光熔覆能耗约为传统电弧堆焊的 1/3-1/2,符合绿色制造趋势
5.柔性化程度高,适应复杂曲面:搭配 6 轴工业机器人,可实现任意曲面、多角度、全位置熔覆(如球阀内表面、涡轮叶片曲面),传统工艺(如电刷镀)难以实现。支持 CAD/CAM 路径导入,快速完成复杂轨迹规划,适合小批量定制化生产或单件修复
6.节能,综合成本低:单台设备熔覆效率可达 1-5㎡/h(取决于功率和光斑尺寸),较传统堆焊工艺提升 2-3 倍。自动化程度高,可 24 小时连续作业,减少人工干预。粉末 / 丝材利用率>95%(传统喷涂仅 50%-70%),且非接触式送料避免材料污染,无需大面积预处理(如传统电镀需整体镀层),仅对局部损伤区域修复,节省材料和工时。

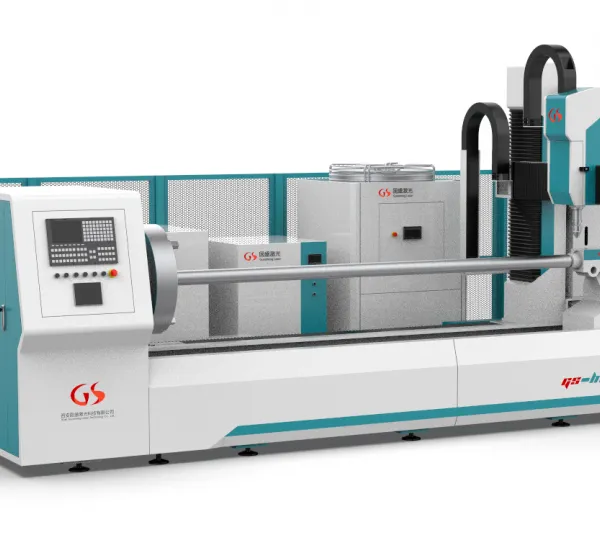
激光熔覆设备是实现激光熔覆工艺的核心装置,其组成通常包括六大系统,各系统协同工作以完成材料的熔化与沉积。
一、激光光源系统:提供熔覆所需的激光能量,决定熔覆效率、涂层质量和基材热影响程度
由激光器(光纤激光器, 半导体激光器,CO?激光器等);功率调节模块组成,可实时控制激光功率输出,支持连续或脉冲模式切换。
二、光学传输与聚焦系统:将激光束传输至熔覆区域,并通过光学元件调整光斑形状和能量分布
由传输介质(光纤,反射镜 / 透镜组,) 聚焦头(准直镜、聚焦透镜 / 振镜) 光束整形元件(环形光阑、平顶透镜)
三、送粉 / 送丝系统:将熔覆材料(粉末或丝材)输送至激光作用区域,与激光同步作用形成熔池
粉末/丝材输送系统主要组成部件有送粉器(重力送粉器或气动送粉器)/送丝机,送粉喷嘴(同轴或旁轴喷嘴)或者导丝嘴可实现粉末及丝材激光熔覆。
四、运动控制系统:控制激光头、送粉器与工件之间的相对运动,实现预定轨迹的熔覆加工。
运动系统核心由机械平台(工业机器人或三轴 / 五轴机床);伺服电机与导轨;数控系统(CNC)三大部分组成
五、气体保护系统:通过惰性气体(如氩气、氮气)保护熔池和粉末,防止氧化及杂质污染,同时吹除熔池表面飞溅物
主要组成有保护气路;气帘喷嘴
六、监测与控制系统:实时监控熔覆过程,反馈调整工艺参数,确保熔覆质量稳定性。
由传感器、工控计算机组成。
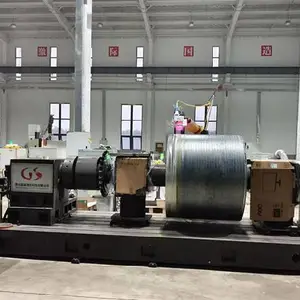
轧辊作为重要的加工设备,其质量和性能直接影响到产品的质量和生产效率。然而,轧辊在使用过程中由于各种原因,如磨损、腐蚀、热疲劳等,往往会出现表面损伤,这不仅会降低轧辊的使用寿命,还会对产品质量产生不良影响。因此,轧辊修复加工技术的研究与应用具有重要意义,轧辊激光熔覆修复加工技术作为一种的修复技术,具有节能、熔覆层质量好、适用范围广和自动化程度高等特点。通过应用该技术,可以***延长轧辊的使用寿命、提高产品质量和生产效率。未来随着激光技术的不断发展和应用领域的不断拓宽,该技术将在轧辊修复领域发挥更加重要的作用。