

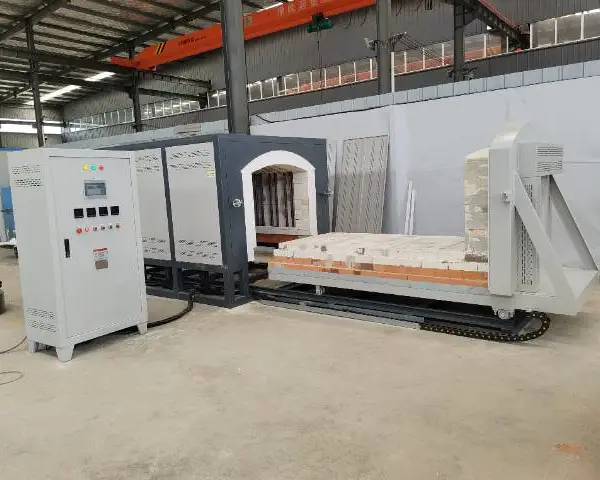

台车炉的安装流程设计注重简便性和高效性,降低了现场安装的难度和周期。基础施工采用 C30 混凝土浇筑,厚度≥300mm,混凝土强度达到设计值的 80% 以上方可进行设备安装,基础表面平整度误差≤5mm/m,预埋件位置偏差≤10mm。设备就位使用叉车或吊车,根据设备重量选择合适的吊装点,吊装过程中保持设备水平,倾斜角度不超过 5°,避免结构变形。就位后通过水平仪和塞铁片进行找平,调整地脚螺栓使炉体的水平度误差≤0.1mm/m,确保加热元件和炉门的正常工作。电气安装遵循 GB50254《电气装置安装工程低压电器施工及验收规范》,主回路电缆的截面积根据额定电流的 1.25 倍选择,控制回路采用屏蔽电缆,接地系统采用 TN-S 方式,接地电阻≤4Ω。调试过程包括空炉升温测试、温度均匀性测试和负载测试,空炉升温至额定温度后保温 2 小时,检查各部位工作是否正常,温度均匀性测试在炉膛内布置 9 个测温点,测试结果应满足 ±5℃的要求,整个安装调试周期通常为 3-5 天,某机械加工厂的实践表明,严格按照安装规程操作,可确保设备长期稳定运行。台车炉减震装置减少设备振动传递,保护车间地面与周边设备。辽宁台车炉厂家现货

多品种小批量生产模式下,台车炉的快速换型能力成为提升生产效率的关键,其设计充分考虑了灵活性和适应性。工艺参数的切换通过程序调用实现,切换时间≤5 分钟,系统内置常用工艺数据库,包含 50 种以上典型工件的处理参数,如齿轮渗碳、轴类淬火等,新工件的参数可通过相似工艺修改获得,减少试错成本。台车台面的工装采用快速夹紧装置,如气动夹具、磁吸固定等,更换工装的时间≤30 分钟,夹具定位精度 ±0.5mm,确保工件位置一致性。设备的操作界面支持多语言切换和简化模式,简化模式只显示关键参数,降低操作人员的技能要求,适合多品种生产的快速上手。为应对频繁换型的需求,设备的维护周期延长至 1000 小时,易损件采用长寿命设计,某农机配件厂的实践表明,该设备可在 1 天内完成 5 种不同零件的热处理,换型时间占比不足 10%。辽宁台车炉厂家现货台车炉保温阶段***控温,确保工件组织转变均匀。
多段式热处理台车炉的控制系统支持复杂的工艺曲线设置,能够满足多步骤热处理工艺的要求。该系统可存储 100 组以上的工艺程序,每组程序多可设置 30 段温度变化过程,每段包含目标温度、保温时间、升温速率和冷却方式等参数,参数设置范围:温度 0-1300℃,时间 0-9999 分钟,速率 1-20℃/min。程序编辑采用图形化界面,操作人员可直接在温度 - 时间坐标上绘制工艺曲线,系统自动生成各段参数,也可通过 Excel 表格导入导出程序,方便工艺的标准化管理。在运行过程中,触摸屏实时显示当前段号、剩余时间和温度曲线,操作人员可手动暂停或修改参数,但修改记录会自动保存,便于追溯。对于需要重复执行的工艺,系统支持程序循环功能,循环次数 0-99 次可调,满足连续生产需求。某工具厂使用该系统处理复杂刀具,通过 10 段工艺曲线实现预热、加热、保温、淬火、回火等全过程,产品质量稳定性明显提升。
空间优化型台车炉通过创新设计,在有限的车间空间内实现了更大的产能,特别适合空间紧张的企业。双层结构的台车炉在高度方向上充分利用空间,上下两层炉膛控制,可同时处理不同工艺的工件,或处理同一工艺的小件,占地面积比传统设备增加 20%,而产能提升 50%,上层炉膛的装卸通过液压升降平台实现,操作便捷。多台车环形轨道系统通常配置 3 台台车,沿环形轨道布置,轨道直径 8-12m,一台台车在炉内加热,一台在装卸区作业,一台在冷却区降温,通过转盘实现台车的转向,形成连续生产的闭环,生产节拍比传统线性布局缩短 30%。紧凑式设计的台车炉将控制系统、冷却系统与炉体集成一体,占地面积减少 30%,特别适合实验室和小型车间使用,炉体侧面安装折叠式操作平台,不用时可收起,节省空间。某电子元件厂通过采用双层台车炉,在原有车间内增加了一条热处理生产线,年产能提升了 60%。台车炉品质保温材料降低热量流失,助力提升设备运行的节能效果。
定制化台车炉能够***匹配客户的特殊生产需求,为不同行业的个性化工艺提供解决方案。针对风电行业的大型主轴,定制的台车炉炉膛尺寸达 10m×2.5m×2.5m,台车承重 50t,台面安装 V 型工装,通过 4 个液压千斤顶实现主轴的水平微调,调整精度 ±0.1mm/m,确保工件在加热过程中均匀受热。处理异形管件时,台车表面设计有可调节支架,支架高度通过丝杠调节,范围 0-500mm,间距可根据管件长度调整,使管件保持水平或倾斜状态,避免积液导致的局部过热。对于有局部防渗要求的工件,炉内增加了石墨屏蔽装置,通过屏蔽板阻挡热量和气氛,使工件局部温度降低 50-100℃,渗层厚度减少 0.5mm 以上。定制过程中,工程师会与客户进行多次技术沟通,了解工件材质、尺寸、工艺要求等详细信息,制定初步方案后进行三维建模和热场模拟,确保设计的合理性,必要时制作 1:1 模型进行验证。定制周期通常为 45-60 天,包括设计、制造、调试和验收等环节,某核电设备厂定制的台车炉,完全满足核级铸件的严格热处理标准。台车炉多段式程序控制适配复杂工艺,自动完成升温与保温。辽宁台车炉厂家现货
台车炉可与淬火槽配合使用,实现加热与冷却的连续化操作。辽宁台车炉厂家现货
复杂型腔工件的热处理对台车炉的加热均匀性要求极高,台车炉通过优化炉内气流组织和温度场分布,满足了这类工件的处理需求。炉膛内安装的导流板采用多孔设计,孔径 10-20mm,分布密度根据气流方向调整,使热空气能够均匀流向型腔内部,导流板材料为耐热钢,可承受 1000℃以上的高温。循环风扇的功率和转速经过流体动力学模拟计算,确保炉内气流速度达 0.8-1.2m/s,形成强烈的对流循环,将热量带入型腔深处,避免出现加热死角。对于深孔类工件,在台车表面安装旋转装置,使工件在加热过程中以 5-10r/min 的速度缓慢旋转,确保孔内壁各部位受热均匀。测温系统在型腔内部布置多个热电偶,实时监测不同位置的温度,数据反馈至控制系统后,自动调整对应区域的加热功率,使温差控制在 5℃以内。某阀门厂处理的阀体铸件,内部型腔复杂,经台车炉热处理后,各部位的硬度差≤3HRC,满足了使用要求。辽宁台车炉厂家现货

洛阳卓新窑炉科技有限公司座落在古都、牡丹之乡、洛阳市高新技术开发区。专注生产高温炉,实验电炉,管式炉,本公司是一家设计、生产、销售为一体的电炉公司、引进国外***的技术,研制开发生产各种型号,快速升温电炉,窑炉及各种发热元件,其产品具有升温快、节能、操作简单,微电脑控制可编程、全自动升温、降温、温控精度及恒温精度高,炉体温度接近室温等优利特点。 本公司其产品主要用于大专院校、研究院(所)实验室及工厂与生产等等,同时根据客户需要设计各种非标准型号、电炉、窑炉。并为您提供满意放心的售后服务。 我公司坚持”质量为本、服务为先的原则。***进取、创新发展、三包服务的宗旨。
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 统一社会信用代码 | 91410300MA9GMUXY88 | ||
| 登记机关 | 洛阳高新技术产业开发区市场监督管理局 | 法定代表人 | 张云霞 | ||
| 公司成立日期 | 2021-04-14 00:00:00 | 营业期限 | 2121-04-14 | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
