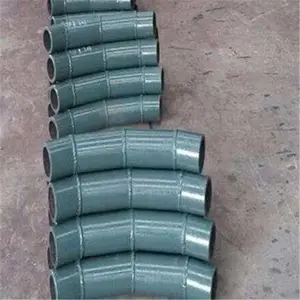
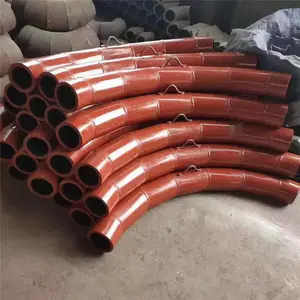

| 产地:河北献县 | 材质:复合管 | 位移:额定位移 |
| 用途:排污管 | 联系人:高文通 | 载荷:公称载荷 |
| 适用范围:钢厂 | 颜色:黑色 |
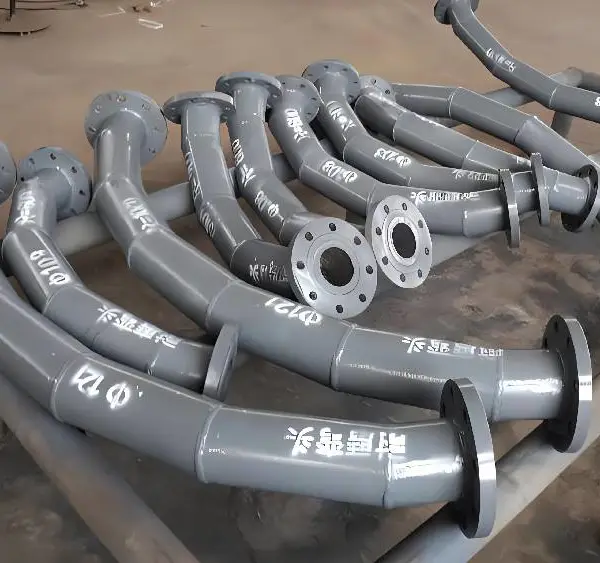
陶瓷片耐磨弯头耐磨陶瓷弯头
耐磨弯头是一种用于输送磨损颗粒的管道连接件,通常用于矿石、煤炭、石灰石等行业。其生产工艺通常包括以下步骤:
材料准备:选择耐磨性能好的材料,如高铬合金钢、耐磨陶瓷等。
制作模具:根据设计要求制作耐磨弯头的模具。
加工工艺:将材料经过切割、热处理、弯曲等多道工序进行加工,使其成型为耐磨弯头的外形。
焊接连接:将加工好的各部件进行焊接连接,确保耐磨弯头的结构牢固。
表面处理:对耐磨弯头的表面进行抛丸清理、喷漆或喷涂耐磨涂层等处理,提高其耐磨性能。
检测验收:进行外观检查、尺寸检测等工序,确保耐磨弯头的质量符合要求。
通过以上步骤,生产出的耐磨弯头能够满足各类工程的需求,具有良好的耐磨性和使用寿命。

而陶瓷弯头则具有较高的耐腐蚀性和耐高温性能,可以在酸、碱等腐蚀性介质中使用。 耐磨弯头的设计和制造过程需要经过多道工序,包括材料选择、熔炼、铸造、热处理、加工等。制造过程中需要注意材料的成分和组织,以及加工工艺的控制,以确保产品的质量和性能。 在使用耐磨弯头时,需要根据具体的使用环境和工况选择合适的材质和规格,并严格按照操作规程进行安装和使用。同时,需要定期进行检查和维护,及时发现并处理问题,以***管道的安全和稳定运行。
耐磨弯头进出管口需采用保护措施,以防止运输、吊装过程中的碰撞。 所有耐磨弯头及管件应有专用吊装环。 弯头的制作与连接方式为焊接(对接);钢管采用无缝或焊接钢管,椭圆度小于0.5%,焊口单面焊接双面成型,所有焊口均匀进行渗油试验,并进行10%射线抽验探伤合格;钢管对口要同轴,错位<0.5mm;衬瓷板前要对壳体内表面进行喷砂处理,粘接胶泥采用硅质胶,且粘胶饱满率96﹪以上;瓷板间隙<0.5mm,固定螺钉占瓷板数量的25﹪以上,固定螺钉焊接牢固,弯头应标明介质流向,应有专用吊装环。
灰库弯头材料:外钢体采取无缝碳钢管,材质为#20,壁厚见图;内衬陶瓷,材质为含量大于95%的Al2O3,离心浇筑法烧结,陶瓷层厚度不小于5mm,弯头外侧加装背包,背包内做有耐磨的填充物质***弯头部位全部覆盖。与灰接触的管道弯头应采用陶瓷材料,在耐磨弯头出口方向设置不小于1000mm的耐磨直管段,耐磨弯头进口方向设置不小于500mm的耐磨直管段,耐磨弯头的弯曲半径不小于5倍输灰管直径,耐磨弯头的内表面硬度应不小于HRC55,所有耐磨管件、弯头的正常使用寿命应大于15000小时。
陶瓷耐磨弯头曲率半径,也可以叫弯曲半径(R)是指圆的半径,半径越大,圆和弧度就越大,也就越近似于一条直线。所以说,曲率半径越大输送物料阻力越小,半径越小阻力越大。 曲率半径尺寸 一般以管径的倍数确定。如DN100,曲率半径R10D,那么该弯头曲率半径为R1000。如:热压弯头一般是一到两倍弯的,火煨弯管一般是三到四倍弯,这样的弯曲倍率多用于低磨损管道上,如吹气等管路上。 电厂的锅炉送粉管道上的弯头的曲率半径要根据图纸要求确定,一般是六到十倍弯的。输灰管道长期磨损厉害,曲率半径尽量大点,如果曲率很小,使用寿命会很低,甚至1,2天就要维修。 矿山输送尾矿泥浆一般曲率半径为2D~5D。 水泥厂输送煤粉一般使用的陶瓷耐磨弯头曲率半径为10D~15D。 化工输灰管道弯头曲率半径为10D。 如果陶瓷耐磨弯头安装部位有空间限制,我们建议最小不低于R3.5D,另外在背部做一个加厚背包,来增加小半径弯头的使用寿命。
陶瓷耐磨弯头是采用高技术生产工艺--自蔓燃高温离合合成法制造。该管从内到外分别由刚玉陶瓷、过渡层、钢三层组成,陶瓷层是在2200℃以上高温形成致密刚玉瓷(AL2O3),通过过渡层同钢管形成牢固的结合。复合管因充分发挥了钢管强度高、韧性好、耐冲击、焊接性能好以及刚玉瓷高硬度、高耐磨、耐蚀、耐热性好,克服了钢管硬度低、耐磨性差以及陶瓷韧性差的特点。因此,复合管具有良好的耐磨、耐热、耐蚀及抗机械冲击与热冲击、可焊性好等综合性能是输送颗粒物料、磨削、腐蚀性介质等理想的耐磨、耐蚀管道。
产品推荐
-
 ¥125.00
-
¥125.00
-
¥125.00
-
¥125.00
-
¥125.00
-
¥125.00
-
¥125.00
-
¥125.00
推荐产品
-
¥125.00
-
¥125.00
-
¥125.00
-
¥125.00
