

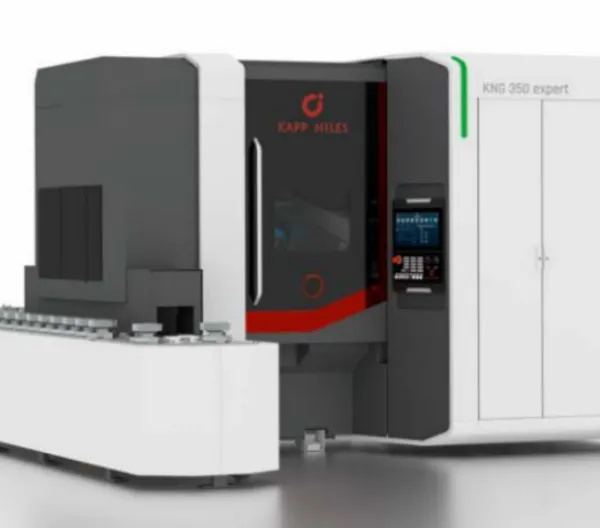

这种磨齿机结构简单,制造维修方便,磨齿精度可达到5级,生产效***,适用于单件或批量生产。另一种机床是使用蜗杆砂轮作为刀具磨削齿轮齿面的磨齿机。这种机床属于展成法磨齿机。它使用蜗杆砂轮来磨削渐开线齿轮,其加工原理与使用滚刀切削齿轮的原理基本相同。蜗杆砂轮通常是单头的,每转一圈,工件转过一个齿。在磨削斜齿轮时,通过差动装置,使工件获得附加运动,以获得所需的螺旋角。总结起来,德国磨齿机通过成形法或展成法来加工齿轮。成形法是直接切削齿轮齿形,适用于单件加工;展成法则是利用齿轮的啮合原理来加工齿轮,适用于批量生产。德国磨齿机常见的加工方法有插齿、滚齿和磨齿。其中,使用锥面砂轮的磨齿机床结构简单,制造维修方便,磨齿精度高,适用于单件或批量生产;而使用蜗杆砂轮的磨齿机床则适用于磨削渐开线齿轮,通过差动装置实现附加运动来获得所需的螺旋角。在湿度较大的梅雨季节,需要经常给德国磨齿机的CNC系统通电,以确保其正常运行。无锡ZP12德国磨齿机维修

成型磨齿机的留磨余量需要均匀分布,因为齿轮在渗碳淬火后会发生变形,导致精度下降。为了修正这些变形,留磨量的大小应该由渗碳淬火造成的较大变形来确定。较大变形主要与材料的热处理性能、热处理工艺技术水平、齿轮的结构形式和几何尺寸等因素有关,因此留磨余量需要综合考虑以上因素。在磨齿过程中,齿根需要空刀。从增加齿轮的抗弯强度的角度来看,齿轮齿根处应有一定量的根切。渗碳淬火后,轮齿齿根部位的残余应力是压应力,这有助于提高齿轮的抗弯强度。如果齿根没有一定的根切量,齿根表面经过加工后会产生拉应力。根据相关资料的数据,这样会导致齿轮的抗弯疲劳强度降低约17%至20%。从抗断齿能力的角度来看,齿根处应有一定量的根切。如果齿根没有一定的根切量,精加工时不可避免地会在齿根产生台阶,这会导致应力集中,严重影响抗断齿能力。综上所述,成型磨齿机的留磨余量需要均匀分布,并且要考虑材料的热处理性能、热处理工艺技术水平、齿轮的结构形式和几何尺寸等因素。齿根处需要一定量的根切,以提高齿轮的抗弯强度和抗断齿能力。无锡齿轮德国磨齿机改造德国磨齿机的应用可以提高齿轮的精度和传动的准确性。
针对重磨后齿形精度的分析和改进措施,德国磨齿机制造商需要进行详细的研究和实验。他们可以通过对重磨后齿形的测量和分析,找出造成齿形变化的原因,并提出相应的改进方案。例如,他们可以调整滚刀的磨削参数,改善磨削质量和精度。此外,他们还可以优化滚刀的结构和参数,以减少重磨后齿形变化的影响。总之,为了提高齿轮工件的精度,德国磨齿机制造商需要在滚齿机的设计和制造过程中注重细节,并采取相应的改进措施。通过优化滚刀的结构和参数,改善滚齿机的稳定性和传动刚度,以及对重磨后齿形精度进行分析和改进,他们可以有效地提高齿轮工件的加工精度。
德国磨齿机使用时的机械安全知识应紧记:1、禁止带围巾、手套,高速切削时要带好护目镜。2、装卸卡盘及大的工、夹具时,床面要垫木板,不准开车装卸卡盘。装卸工件后应立即取下扳手。禁止用手刹车。3、床头、小刀架、床面不得放置工具、量具或其它东西。4、装卸工件要牢固,夹紧时可用接长套筒,禁止用榔头敲打,滑丝的卡爪不准使用。5、加工细长工件要用顶针、跟刀架。车头(床头箱)前面伸出部分不得超过工件直径的20~25倍,车头(床头箱)后面伸出超过300毫米时,必须加托架。必要时装设防护栏杆。德国磨齿机在机械制造业中扮演着重要的角色,能够加工各种规格的齿轮和带齿零件。
为了解决生产实践中成型磨齿机磨齿***问题,我们进行了试验分析。首先,我们分析了磨削原理对磨齿***的影响。磨削原理是指砂轮与齿轮之间的相互作用过程,它直接影响着磨齿的质量和效果。其次,我们研究了砂轮和磨削参数对磨齿***的影响。砂轮的材料、硬度和结构等因素,以及磨削参数如磨削速度、进给量和切削深度等,都会对磨齿***产生影响。此外,我们还研究了冷却液和冷却系统对磨齿***的影响。适当的冷却液和冷却系统可以有效降低磨齿过程中的摩擦热量,减少磨齿***的发生。较后,我们还研究了工装夹具对磨齿***的影响。合理的工装夹具可以***齿轮在磨削过程中的稳定性,减少磨齿***的风险。根据试验分析的结果,我们提出了改进办法来解决磨齿***问题。例如,我们可以优化磨削原理,调整砂轮和磨削参数,选择合适的冷却液和冷却系统,以及改进工装夹具的设计。通过这些改进措施,我们可以有效降低磨齿***的发生,提高齿轮的质量和精度,延长齿轮的使用寿命。综上所述,通过分析磨齿***的成因、类型及危害,并进行试验分析,我们可以提出改进办法来解决这个问题。这将有助于提高磨齿机的效率和齿轮的质量,推动机械行业的发展。磨齿机使用砂轮作为刀具来磨削已经加工出的齿轮齿面,以提高齿轮的精度和表面光洁度。无锡转子磨德国磨齿机直销
德国磨齿机砂轮的组织状态对磨削加工效果至关重要。无锡ZP12德国磨齿机维修
成型磨齿机是一种用于加工齿轮的专门设备,其成型磨加工工艺涉及到切削速度、进给量和切削深度等参数的选择。切削速度是指磨削加工时砂轮的线速度,一般选用可修整砂轮时的切削速度为30~40m/s左右。设定精磨时的切削速度高于粗磨时的切削速度,可以提高零件表面质量,降低齿形的形状误差值。进给量对于成型磨而言即为冲程速度,即砂轮相对于工件的每冲程的移动速度。切削深度则是指砂轮相对于工件的每冲程的径向吃刀量(双面磨时)或齿面切向吃刀量(单面磨时)。这两个参数的选择需要根据具体的工件要求和磨削过程中的切削力等因素进行合理的确定。成型磨齿机集中了当今较***的机械、气液压和电气及传感器等技术。只有对机床的结构特性及加工原理有了充分的认识和掌握,才能更好地发挥其性能。因此,对于操作人员来说,需要具备相关的技术知识和操作技能,以确保成型磨齿机的正常运行和高效加工。总结起来,成型磨齿机的成型磨加工工艺涉及到切削速度、进给量和切削深度等参数的选择。合理的参数选择可以提高零件表面质量,降低齿形的形状误差值。同时,对于操作人员来说,掌握机床的结构特性和加工原理是确保成型磨齿机正常运行和高效加工的关键。无锡ZP12德国磨齿机维修

我公司专门致力于德国进口卡帕耐尔斯KAPP NILES磨齿机的销售和服务管理工作。 主要产品有:德国卡帕耐尔斯KAPP NILES蜗杆磨齿机和转子磨、KAPP NILES耐尔斯成型磨齿机、磨齿中心和槽磨机。 我们的客户涉及航空、航天、工程机械、汽车、压缩机等多个领域,,具备为客户提供交钥匙工程、解决加工难题、制订整体刀具夹具配置方案和自动化流水线的综合服务能力;具有良好的信誉,因为我们一直信奉“精诚合作、诚信共赢”的经营理念。 我们真诚期盼能与广大客户精诚合作,并竭诚致力于服务好客户,通过我们的不懈努力,真正实现客户和我们公司的持续合作,双方共赢!
点击查看>| 企业类型 | 有限责任公司 | 统一社会信用代码 | 91320200567818823R |
| 登记机关 | 无锡市工商行政管理局 | 法定代表人 | 龙水明 |
| 公司成立日期 | 2011-01-13 00:00:00 | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
