

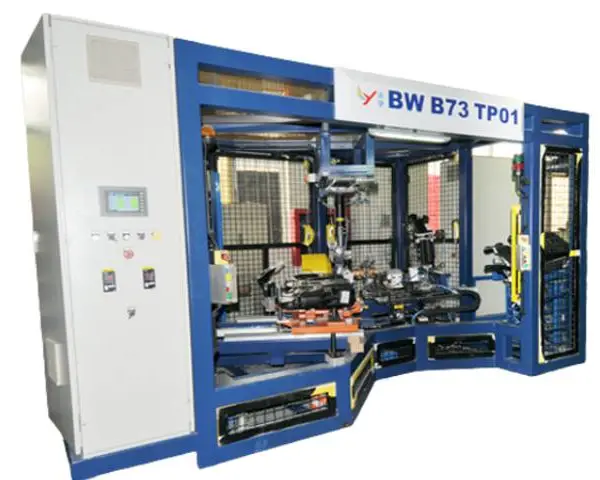

全自动油管焊接机的抗干扰设计确保了设备在复杂工业环境中的稳定运行,减少信号干扰导致的故障。设备电气系统采用多重抗干扰措施:控制系统与强电回路采用隔离变压器,减少电源干扰;信号线缆采用屏蔽线并单独布线,降低电磁耦合;传感器与执行器接口加装浪涌保护器,抵御瞬时脉冲干扰。软件系统采用数字滤波与冗余校验技术,确保数据传输与处理准确,避免因干扰导致的误动作。抗干扰设计使设备在车间强电磁环境(如附近有大型焊机、电机)中仍能稳定运行,信号干扰导致的故障占比降低至 0.5% 以下,保障了生产连续性。多模式绝缘测试适配不同油管电气性能要求。深圳直销油管焊接机制造

设备的操作权限管理系统规范了全自动油管焊接机的使用流程,防止非授权操作导致的质量与安全风险。系统设置多级权限:操作人员只可执行启动、停止、参数查看等基本操作;技术人员增加参数修改、程序编辑权限;管理员拥有系统配置、权限分配等***权限。每次操作均记录操作人员、操作内容与时间,形成操作日志,便于追溯责任。权限管理系统还支持指纹或刷卡登录,防止密码泄露导致的权限滥用。通过严格的权限控制,设备参数被误修改的概率降低至 0.1% 以下,人为操作导致的质量事故减少 90%。深圳绿色环保油管焊接机解决方案振动盘防卡料设计保障小件供料连续性。
气密性测试的多压力段控制技术提升了全自动油管焊接机的泄漏检测精度,可识别不同程度的泄漏缺陷。设备采用分段保压测试法:先以 0.3MPa 低压检测大泄漏(如未焊接到位),保压 1 秒;再升至工作压力(0.8 - 1.2MPa)检测微泄漏,保压 4 秒;之后降至 0.5MPa 检测密封件回弹性能,保压 1 秒。每个压力段设置单独的压力阈值,通过差压传感器***测量压力变化,可检测泄漏率可达 0.001Pa?m?/s。多压力段控制避免了单一压力测试可能出现的误判,如低压段可快速剔除严重泄漏品,高压段准确检测微小缺陷,提升了测试准确性与效率。该技术特别适用于对密封性要求极高的制动油管、燃油油管等安全零部件检测。
密封圈安装功能实现了全自动油管焊接机在装配环节的自动化,确保密封件安装准确可靠。密封圈是油管接头防泄漏的关键部件,人工安装易出现错位、扭曲或漏装等问题,设备通过视觉引导与力控装配技术实现全自动安装。振动盘将密封圈排序定向输送至取料位,机器人视觉系统识别密封圈姿态并引导末端执行器准确抓取;安装时,力传感器实时监测装配力(0.5 - 2N),当检测到力值突变时自动调整下压速度,确保密封圈平稳嵌入沟槽,无扭曲、无损伤。安装完成后,视觉系统二次检测确认密封圈到位情况,检测精度达 0.05mm。该功能将密封圈安装合格率从人工的 95% 提升至 99.9%,***了因密封不良导致的泄漏风险,同时将单件安装时间缩短至 2 秒。能耗监控系统实现能源精细化管理。
设备的多规格兼容功能使全自动油管焊接机能够加工不同直径、长度的油管,拓宽应用范围。通过参数化编程与柔性工装设计,设备可兼容直径 8 - 50mm、长度 100 - 1000mm 的各类金属油管(不锈钢、铝合金、铜合金等)。加工不同直径油管时,切孔刀具、焊接电极通过快换系统自动更换,定位参数自动调整;加工不同长度油管时,托盘夹紧装置通过伺服电机自动调节夹持范围,测试工装自适应伸缩。多规格兼容功能使一台设备可替代传统多台设备的功能,减少设备投资成本 30% 以上,同时节省车间占地面积,提升生产布局灵活性。多工位协同控制实现各工序无缝衔接,提升效率。深圳直销油管焊接机制造
积放功能灵活应对工序节奏差异,避免拥堵。深圳直销油管焊接机制造
全自动油管焊接机的声光报警系统及时传递设备状态信息,便于操作人员快速响应。设备配备多级报警机制:绿色指示灯常亮表示正常运行;黄色灯闪烁伴随间歇蜂鸣表示预警(如物料不足、参数接近阈值);红色灯闪烁伴随持续蜂鸣表示故障(如焊接失败、测试不合格)。报警信息同步显示在操作界面,明确提示报警原因与处理建议。对于关键故障,系统自动发送报警信息至管理人员手机。声光报警系统使操作人员能在 3 秒内识别设备状态,故障响应时间缩短至 1 分钟以内,减少因延误处理导致的生产损失。深圳直销油管焊接机制造

𐀓𐀔𐀕 𐀖𐀖𐀗𐀕 𐀘𐀖𐀙𐀙
- 电 话 𐀚𐀘𐀛𐀛𐀜𐀝𐀘𐀔𐀝𐀚𐀖𐀘𐀖
- 地 址 广东 深圳 宝安区 深圳市宝安区福海街道展城社区展景路83号会展湾中港广场6栋B座401-406
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
身份验证
- 营业执照已上传
- 手机已验证
-
经营模式
生产加工
-
企业类型
其他
- 主营产品
-
公司地址
广东 深圳 宝安区 深圳市宝安区福海街道展城社区展景路83号会展湾中港广场6栋B座401-406
-
面议
-
面议
-
面议
-
面议
