

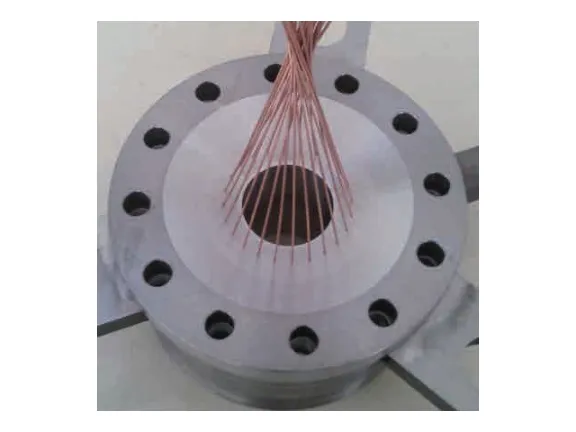

像数控穿孔机这种价精密的机械设备,在安装过程中一定要小心注意,不然的话比较容易个公司带来损失,像比较多新手操作工多数控机床的安装注意事项不是比较了解的,现在我就为大家简单的介绍下。首数控穿孔机机床的安装环境温度应该在10℃~30℃之间。在机床的安装环境周围不要有振动和粉尘过多的这些细节上的东西,其次,数控穿孔机的操作面板容易腐蚀,所以在安装的过程中要避免靠近热处理车间、电镀车间以及类似的场所,重要的是在卸货时,一定要提前检查卸货场所的宽度和度,事计划好搬运机床的搬运路线,放置在安装过程中损伤机床。当机床搬运到货场后,放置机床时一定要考虑到机床的平时保养和维修问题,因此,机床周围一定要和其他物品有一定的距离,在安装机床时,一定要严格的按照机床的使用说明来放置安装。数控穿孔机有哪些原因会导致漏电:不要讲数控穿孔放置在狭窄、肮脏、潮湿的地方,容易给机床造成短路。苏州高速穿孔机怎样操作

高频电火花穿孔机是电火花加工设备的一种,是模具加工种重要的设备,一般用于配套电火花加工机床的螺纹孔、模具的排气孔等。我们在使用过程中的这些大小的故障也是不可避免的。1、当机床的加工速度较低时,首先要检查参数设置是否正常,然后检查工作是否正常。如果工作压力偏低,调整到7MPA左右,然后检查冲洗液是否浓稠流畅,再检查电极是否平直,旋转电极做圆周运动。2、电极烧结。如果电极中心孔没有喷水,一般是中心孔堵塞了,就更换电极。如果电极安装不正确,请重新安装夹具。检查小直径电极的加工电流是否过大。苏州高速穿孔机怎样操作在输入好孔位信息后,系统便可以进行自动加工。
自动穿孔机利用电火花刻蚀原理,利用空心圆电极,研制出高效静电加工各种导电材料的深小孔,大致可分为两种,一种是液体穿孔,一种是气体穿孔。液体加工只能加工小到0.02毫米的孔,深度只能是0-300毫米,因为液体需要通过细孔,可能会导致细孔堵塞。穿孔机气体射孔,因为细孔穿过气体,不容易堵塞,可以加工更紧的孔。随着机械制造水平的不断提高和材料的不断升级,微孔加工的比重不断增加,高效高精度微孔加工技术的发展趋势也引起了人们的关注。
正常情况下,只要你的数控穿孔机是在正规的好的厂家购买的话,基本上是不会出现加工速度慢这种问题的,再加上平时按时保养机床,数控穿孔机的使用寿命也会长比较多,但是不排除一些数控穿孔机会有加工速度慢的故障问题发生,那是什么原因导致的加床加工速度慢呢?让我来给大家分析下。当数控穿孔机出现加工速度慢时,操作员首要检查数控穿孔机的各项参数指数是否正常,其次查看机床的工作压力,如果数控穿孔机的工作压力不正常,那么一定要及时调整到适当值,因为机床的压力过低是会导致数控穿孔机的加工速度的,然后查看下穿孔机的出液是否通畅,如果有问题,一定要及时调整,然后就是查看数控穿孔机的铜管有无弯曲,如果有问题应及时更换。如果操作员检查不出问题,要及时请有经验的维修人员,以免浪费时间,给公司带来损失。数控穿孔机加工石墨有什么好处不容易变形,用传统方法比较容易加工。
数控穿孔机一般故障的处理:1、如果数控穿孔机的旋转头不转该怎么办呢?我们首先要检查接插件是否接触不良,再调节旋转头电机的固定螺丝,如果按钮坏了,要及时更换,操作箱内部的继电器损坏也要及时更换。2、当数显表不显示或者显示不准的时候,要检查数显表上的保险丝是否断开,如果断了,请及时更换,还有光尺也有可能故障。3、当加工时短路频繁,主轴速度进给速度太快,我们要注意的是①伺服旋钮调节不当,间隙电压压得太低。②工作液泵停止工作或电极管堵塞,造成电极管中间没有冲液。③主轴伺服板(HM6-2006)有故障。细电极加工时速度比较慢时,我们要检查是不是脉冲参数选择不合理,伺服旋钮是否调节不当;查看电极是否有不直、弯曲的问题,或者电极材料的质量是否有问题。5、当细电极加工烧电极时,检查电源板是否有故障,交流接触器是否损坏,还有按钮也可能坏了。电火花穿孔机作为强度高工作的机械,在使用过程中需要注意它的维护保养。苏州定制穿孔机多少钱
苏州泰兰特进出口贸易有限公司生产的产品、设备用途非常多。苏州高速穿孔机怎样操作
大家都知道,数控穿孔机和数控钻床都是钻孔用的,数控穿孔机是利用电极丝,在电极丝与工件之间***施加高效脉冲电源,达到工件蚀除成型,加工中,高压水质工作液从电极的内孔中喷出,对加工区域实施强迫排屑冷却,***加工的顺利进行。加工孔径范围一般在φ0.2-4㎜,孔径在1mm左右的深径比较大能达到300:1以上,加工速度一般达1-40㎜/min,能直接从斜面、曲面穿入,不受材料的硬度及韧性限制,可在多种金属、超硬导电体的切割穿丝孔、虑孔、气孔、群孔、喷嘴孔等多种传统加工方法难以加工的深度精密小孔加工。苏州高速穿孔机怎样操作

𐃇𐃈𐃈 𐃉𐃇𐃊𐃋 𐃇𐃈𐃋𐃌
- 电 话 𐃇𐃈𐃈𐃉𐃍𐃇𐃊𐃋𐃇𐃈𐃋𐃌
- 传 真 𐃇𐃈𐃈𐃉
- 地 址 江苏 苏州 相城区 苏州市相城区元和街道人民路4555号繁花商业中心2幢1204室
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
