

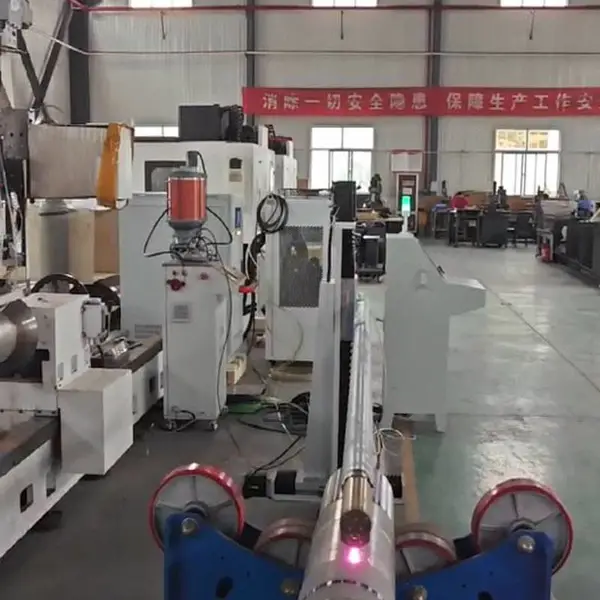

| 种类:其他 | 型号:GS-H3000R | 品牌:其他 |
| 是否标准件:否 | 激光器:半导体/光纤激光器 | 激光功率:6000-20000W |
| 激光波长:900-1100nm | 聚焦光斑:圆形光斑、方形光斑 | 送粉方式:同轴负压气载式送粉 |
| 卡盘直径:500mm | 夹持长度:3000mm | 卡盘与尾座之间载重:>2T |
| 主轴转速:0-100r/min | 控制方式:工控机+3轴控制系统 |
辽宁机械臂激光熔覆设备企业
设备简介
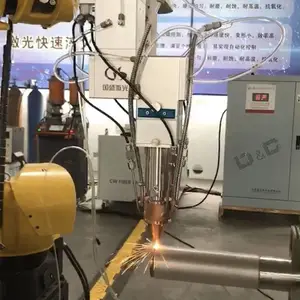
移动式激光熔覆设备主要由前端执行器和后端设备组成。前端执行器由多轴工业机器人、移动小车及电气控制系统、送粉机构、激光熔覆头和熔覆喷嘴组成。后端设备由高功率光纤激光器、水冷器、电源电箱和保护气组成。移动式熔覆设备几乎是大型设备维修现场的维修选择,尤其是对于那些无法拆卸和运输的部件。
该设备不仅解决了大型企业主要成套设备连续可靠运行所必须解决的快修难题,而且避免了异地拆卸、运输、维修、安装的过程,节省了劳动强度和维修工人的时间,减少了企业的停机时间,避免了更换新零件和运输的成本。一般综合效益是传统方法的数十倍甚至数百倍。

导向套作为机械设备中的关键部件,其性能的稳定性和耐久性对整机的运行效率和使用寿命具有至关重要的影响。然而,在长期的使用过程中,导向套往往会出现磨损、划伤等表面缺陷,这些缺陷不仅会降低导向套的精度和性能,还会对整机的运行产生不良影响。为了解决这个问题,激光熔覆修复技术应运而生,为导向套的修复提供了一种、可靠的方法。
激光熔覆是一种***的表面处理技术,它利用高能量密度的激光束将特定性能的合金粉末熔覆在基体材料表面,形成与基体紧密结合的合金熔覆层。这种技术不仅可以修复材料表面的缺陷,还可以对材料表面进行改性,提高材料的耐磨性、耐腐蚀性和抗氧化性等性能。因此,在导向套的修复中,激光熔覆技术具有广阔的应用前景。
缸筒内孔激光熔覆修复工艺流程
缸筒内孔激光熔覆修复加工的工艺流程主要包括以下几个步骤:
1. 损伤检测:对缸筒内孔进行损伤检测,确定损伤部位、程度和范围。
2. 表面处理:对缸筒内孔表面进行清洁、除锈、除油等处理,确保表面干净无杂质。
3. 熔覆材料选择:根据缸筒内孔的材质和损伤情况,选择合适的熔覆材料。
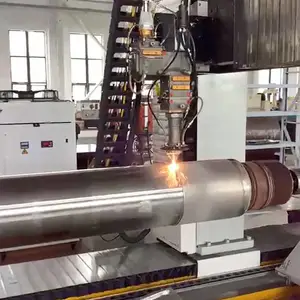
4. 激光熔覆:将熔覆材料以微小的颗粒形式喷射至缸筒内孔表面,利用激光束进行加热和熔化,形成冶金结合层。
5. 冷却凝固:待熔池冷却凝固后,进行后处理,如打磨、抛光等,使修复表面平整光滑。
6. 质量检测:对修复后的缸筒内孔进行质量检测,确保修复质量符合要求。
铸造泵腔内壁激光熔覆层性能
采用激光熔覆技术制备的熔覆层具有优良的机械物理性能,能够满足铸造泵腔的要求。首先,熔覆层硬度高,耐磨性和耐腐蚀性好,能有效抵抗各种介质和摩擦的影响。其次,熔覆层与基材的结合强度好,不易脱落、开裂。此外,激光熔覆技术还可以实现熔覆层的快速凝固和晶粒细化,进一步提高材料的力学性能和耐高温性能。
结论与展望
激光熔覆技术在高压电机轴瓦位修复中展现出了***的优势和应用前景。随着技术的不断发展和完善,相信激光熔覆技术将在更多领域得到广泛应用,为工业设备的维修和再制造提供有力支持。同时,我们也应看到,激光熔覆技术在应用中仍存在一些挑战和问题,如涂层材料的选择、激光设备的成本等。因此,我们需要进一步加强技术研发和创新,推动激光熔覆技术在工业领域的应用和发展。
供应商信息

| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 1000.00万人民币 |
| 公司注册地址 | 陕西省西安市国家民用航天产业基地工业二路299号西安建工科技创业基地10号楼404室 | 统一社会信用代码 | 916101163517180657 |
| 登记机关 | 西安市市场监督管理局高新区分局(航天片区) | 法定代表人 | 段纯 |
| 公司成立日期 | 2015-08-12 | 营业期限 | 长期有效 |
| 经营范围 | 一般项目:增材制造装备制造;通用设备制造(不含特种设备制造);增材制造装备销售;机械零件、零部件加工;机械零件、零部件销售;工业机器人制造;机床功能部件及附件销售;金属切割及焊接设备制造;3D打印基础材料销售;3D打印服务;淬火加工;金属表面处理及热处理加工;技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;货物进出口;技术进出口。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
推荐产品
-
面议
-
面议
-
面议
-
面议
