

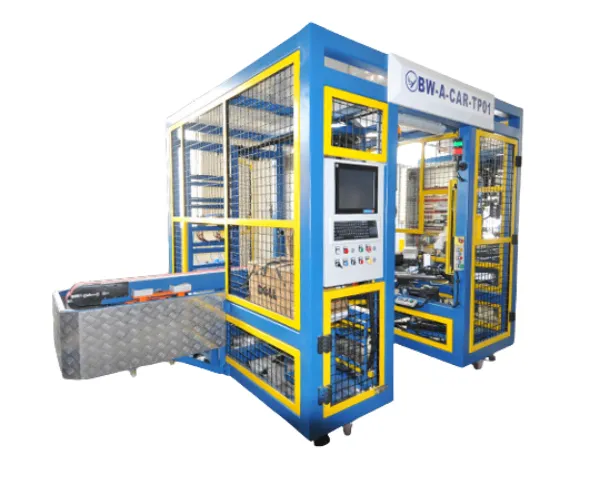

全自动油管焊接机的低温焊接技术拓展了其对特殊材质油管的加工能力,避免热损伤。针对铝合金、铜合金等热敏感材质油管,传统高温焊接易导致晶粒粗大、变形等问题,低温焊接通过准确控制热输入实现高质量连接。设备采用脉冲电弧焊接工艺,焊接电流 10 - 50A 脉冲输出,峰值电流时间 0.1 - 0.5 秒可调,热影响区控制在 0.3mm 以内。配合低温焊丝,焊缝强度达母材的 85% 以上,且无氧化变色现象。低温焊接技术特别适用于新能源汽车电池冷却油管等薄壁铝合金部件的加工,既***了焊接强度与密封性,又避免了材质性能因高温而退化,满足轻量化与安全性的双重需求。预留升级接口适应未来技术迭代需求。深圳总成油管焊接机安装

气密性测试的自动校准功能保障了全自动油管焊接机测试数据的准确性与可靠性。设备内置标准泄漏件(0.1Pa?m?/s、1Pa?m?/s),支持手动或自动校准:启动校准程序后,系统自动将标准泄漏件接入测试回路,测量其泄漏率并与理论值比对,计算修正系数。校准周期可自定义设置(如每日、每周),校准数据自动记录存档,支持追溯与审核。自动校准功能消除了环境温度、湿度变化对测试精度的影响,使气密性测试误差控制在 ±2% 以内,满足 *** 17025 实验室认证对设备校准的要求,确保测试数据的公信力。深圳附近哪里有油管焊接机报价气密性测试自动校准保障检测数据准确。
循环线结构为全自动油管焊接机构建了连续化生产的硬件基础,确保各工序有序衔接与高效流转。循环线采用闭环式倍速链输送系统,总长约 15 米,设置 12 个工位对应不同加工步骤,输送速度可在 0.5 - 2m/min 范围内无级调节。油管工装托盘通过链条驱动沿循环线移动,每个托盘配备定位销与夹紧装置,确保油管在移动过程中位置偏差≤0.1mm。循环线与机器人、检测设备通过传感器实现信号联动:当托盘到达工位时,传感器触发工位设备启动;完成加工后,设备反馈信号至循环线控制系统,驱动托盘进入下一工序。这种自动化流转模式消除了人工搬运的等待时间,使各工序形成连续生产流,单日(24 小时)理论产能可达 3600 件,大幅提升了油管批量生产效率。
设备的焊接参数自适应调节功能使全自动油管焊接机能够应对油管材质的细微差异,***焊接质量一致性。系统通过预焊接测试采集油管材质的电阻、厚度等特征参数,自动计算合适的焊接电流、时间与压力参数。焊接过程中,实时监测电弧电压与熔池温度,当检测到材质偏硬(电阻偏大)时,自动提高焊接电流 5 - 10%;材质偏软时则降低电流并延长保压时间。自适应调节功能特别适用于批量生产中原材料存在细微差异的场景,使不同批次油管的焊接强度波动控制在 ±5% 以内,减少因材质波动导致的质量不稳定问题。防尘防水设计延长设备使用寿命。
设备的气源稳定系统确保了全自动油管焊接机气动部件的稳定运行,维持加工精度。系统配备大容量储气罐(100L)与精密过滤器(三级过滤,精度 0.01μm),***气源压力稳定在 0.6 - 0.8MPa,压力波动≤±0.02MPa。设置压力传感器与报警装置,气源压力低于 0.5MPa 时自动报警并暂停需气动驱动的工序,避免因压力不足导致的定位不准或夹紧失效。气源稳定系统还包括自动排水装置,定期排出压缩空气中的水分,防止水分进入气动元件导致故障。稳定的气源供应使气动夹具定位精度波动控制在 ±0.01mm 以内,确保了加工质量的一致性。焊接过程监控实时把控焊缝质量稳定性。深圳附近哪里有油管焊接机报价
设备达成 24 秒 / 件稳定节拍,满足批量生产需求。深圳总成油管焊接机安装
全自动油管焊接机的大数据分析功能为工艺优化提供了数据支撑,持续提升生产效率与质量。设备每天产生数万条生产数据,包括各工序加工参数、质量检测结果、设备运行状态等,通过分析软件进行深度挖掘。系统识别影响焊接质量的关键参数(如电流、压力、时间)的区间,推荐工艺参数优化方案;分析设备运行瓶颈,如某工位加工时间过长影响整体节拍,提出流程优化建议。通过长期数据积累,设备的加工效率可逐步提升 5 - 8%,不良品率降低 10 - 15%。大数据分析使生产管理从 “经验驱动” 转向 “数据驱动”,为持续的质量改进与效率提升提供科学依据。深圳总成油管焊接机安装

𐃜𐃝𐃞 𐃟𐃟𐃠𐃞 𐃡𐃟𐃢𐃢
- 电 话 𐃣𐃡𐃤𐃤𐃥𐃦𐃡𐃝𐃦𐃣𐃟𐃡𐃟
- 地 址 广东 深圳 宝安区 深圳市宝安区福海街道展城社区展景路83号会展湾中港广场6栋B座401-406
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
身份验证
- 营业执照已上传
- 手机已验证
-
经营模式
生产加工
-
企业类型
其他
- 主营产品
-
公司地址
广东 深圳 宝安区 深圳市宝安区福海街道展城社区展景路83号会展湾中港广场6栋B座401-406
-
面议
-
面议
-
面议
-
面议
