

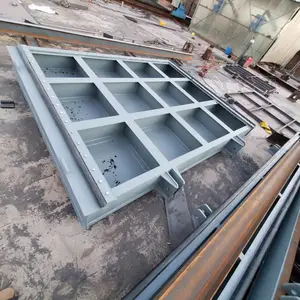
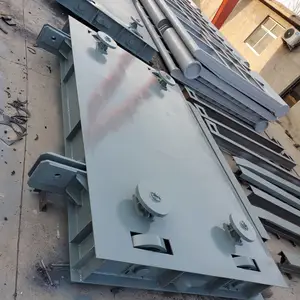

| 产品特性:耐腐蚀 | 品牌:扬禹 | 型号:GZ |
| 连接形式:焊接 | 主体材料:碳钢 | 公称通径:1600mm |
| 3C阀门类别:工业 | 适用介质:水 | 密封形式:硬密封型 |
| 标准:国际 | 外形:中型 | 流动方向:单向 |
| 驱动方式:手电两用 | 零部件及配件:阀体 | 用途:放水 |
| 压力环境:常压 | 工作温度:常温 | 类型(通道位置):直角式 |
| 规格:4*6m |
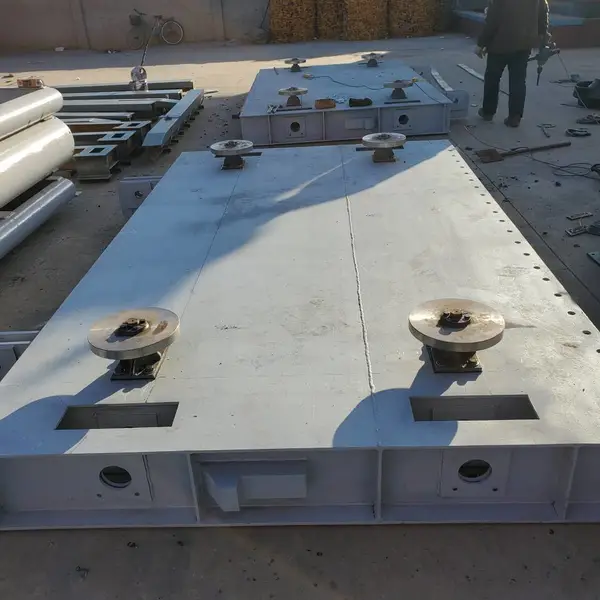
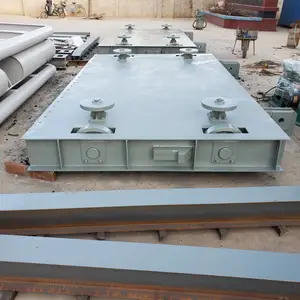
水库泵站4*6m钢制闸门配备15吨手电两用启闭机
平面钢闸门适用于自来水厂、污水处理厂的沙池、沉淀池、引水渠道、泵站进水口、清水池及闸门井的启闭装置。平面钢闸门是水工建筑物中最常采用的一种闸门,通常每孔设计一扇;在洪水位较高而常水位又较低组合时亦设计成上、下扉门,正常情况用下扉门启闭,上扉门仅汛期高水位时运用。
PGM系列平面钢闸门适用于河道、灌区、水库、电站等各种水利工程。规格1000-2000时为钢结构整体式,推荐使用单吊点启闭机,规格3000-10000为钢结构组装式,推荐选用双吊点启闭机。根据客户要求,可把滚动支撑改为滑动支撑。可根据用户图纸生产,也可设计图纸并生产各种异型钢闸门。
主要工作内容
本工作内容包括闸门、启闭机等。
执行标准和规程规范
执行闸门制作及安装的部颁和国家有关现行规范。
、埋件制造工艺流程
埋件制作应满足DL/T5018-94.8.3埋件制造规范及招标文件有关埋件制造的技术要求。
、 埋件制作工艺程序
埋件制造按下列工艺进行:施工准备→放样→下料→埋件拼焊→校正→防腐→验收。
埋件下料尺寸应留足收缩余量,收缩量f=1mm/m,结合施工条件加以修正。埋件焊接也要采用对称焊接,其校正可采用液压校正机校正,使其满足规范要求。埋件单件制造完成后,对接焊缝的接口处用铣床铣成坡口,以利于安装焊接。
、施工准备:埋件制造前,组织人员准备施工机具,进行图纸会审、技术交底、编制材料需用和采购计划、进行原材料采购及材料试验等工作。
、放样:按图选用材料;对材料先行平整;将材料置于平台上,按图放出大样。大样放好后,须经专职质量检查员实地复查,无误后才能下料。
、下料:直线型下料,利用半自动切割机下料;圆型线下料,利用数控切割机床下料。下料时,要考虑切割缝余量以及焊接收缩余量,确保下料的精度。
、开坡口:开坡口采用B81120A刨边机,开坡口时应注意进料速度及坡口角度,坡口的钝边应符合图纸设计要求。
、拼装:拼装必须在符合要求的平台上进行拼装。在拼装时,要严格控制形位误差。即:翼缘板对腹板的对称度≤1.5mm。翼缘板对腹板的倾斜度≤1.5mm。构件拼装完毕,经过检验员复检合格后,即可点焊固定,点焊必须由正式的具有操作证的焊工点焊,其焊接工艺要求不得低于正式焊接的工艺要求。
、焊接:埋件梁体焊接采用埋弧自动焊接,影响埋弧焊焊缝成形和质量的主要因素有线能量、接头结构形式、尺寸、施工工艺及焊接材料性能,因此焊接时,主要应调节好焊接电流、电弧电压,控制好焊接速度、坡口尺寸、焊缝间隙、焊丝直径等参数。其余焊缝采用手工焊接,手工焊接时,应采用合适的工艺参数,运条要依照规范进行,表面波纹必须均匀;结尾不准留有弧坑,直线焊缝至边缘,圆环形焊缝或方形焊缝首尾交接处均必须饱满而不出现超高或凹坑。
、埋件的焊后矫正:埋件焊后,采用液压矫正机进行矫正,使工作面直线度、侧面直线度、工作面局平面度、扭曲等符合规范要求,表面需要加工的,按照图纸设计要求进行加工。
、 端头处理:所有埋件端头采用铣床进行铣削处理,确保安装质量。
、 埋件防腐:埋件制作成型后,对外观进行休整后运至防腐场地进行防腐处理,具体工艺详见喷锌防腐工艺。
、 成品堆放保护:埋件制造验收合格后,运至成品区标识,整齐堆放,并注意保护,防止搬运途中及堆放过程中产生变形及损伤。
、喷锌防腐工艺
、闸门门叶防腐
我公司根据图纸和本合同文件要求,制定防腐工艺和施工规程,并报监理人同意后实施。门叶制造成形后,应对外观进行修整,磨平门叶焊疤、飞溅及焊缝余高,经检验合格后,运至喷砂现场进行喷锌防腐。喷锌防腐将采用室内喷钢丸除锈的***工艺,效***、污染小,且粗糙度适中、锌层附着力强。闸门喷锌防腐应严格按照SL105-95及GB8923规范执行。为***闸门外形美观,闸门油漆应一次涂成,以***色漆一致。闸门滚轮、侧轮踏面涂红色防锈漆,轮毂涂以黑色防锈漆。另外,闸门防腐时,要特别注意次梁内缘等死角位置,为了***喷锌的厚度及均匀度,采用"十字"垂直喷涂法喷涂。防腐过程细述如下:
表面预处理
预处理前,将闸门表面化整修完毕,并将金属表面化铁锈、氧化皮、油污、焊渣、灰尘、水分等污物清除干净。
表面预处理采用喷射除锈,所用磨料表面清洁干净。喷射用的压缩空气经过过滤,除去油和水。
闸门表面除锈等级应符合GB8923《涂装前钢材表面化锈蚀等级和除锈等级》中规定的Sa2.5级,使用照片目视对照。除锈后,表面粗糙度数值应达到40~70μm。闸门除锈后,用干燥的压缩空气吹净。
、喷锌防腐
、喷涂用的锌丝应符合下列要求:锌丝纯度采用99.***,不低于99.95%,锌丝应光洁,无锈 ,无油,无折痕,直径为φ2.0~3.0mm。
、喷涂厚度按设计图样执行。
、经除锈后,钢材表面在2h内喷涂,如在晴和较好的大条件下,最长不超过8h。
、喷涂力求均匀,不少于两次喷完,喷束垂直交叉覆盖。
、喷涂经检查合格后,及时用图样规定的涂料进行封闭,涂装前将涂层表面灰尘清理干净,涂装在涂层尚有余温时进行。
、涂层表面产生少量夹杂时,用小刀剔刮,如缺陷面积较大,铲除重喷。
、金属喷涂层的厚度测量,采用数控测厚仪测定。
、表面涂装
涂装的涂料按图纸规定选择,涂装层数,每层厚度,逐层涂装间隔时间,配制方法,和涂装注意事项,按设计文件或涂料生产厂家的说明书规定执行;
施工图纸中注明不防腐的部件不得误喷涂。
在下述施工条件下不得进行涂装:
A、空气相对湿度超过85 %。
B、施工现场环境湿度低于10℃。
C、钢材表面温度未高大气露点3℃。
、涂料涂层质量检查
每层漆膜涂装前对上一层涂层外观进行检查。涂装时如有漏涂、流挂、皱皮等缺陷,及时进行处理,然后用湿膜测厚仪测定涂层厚度。涂装后对涂层进行外观检查,表面光滑,颜色一致,无皱皮、起泡、流挂、漏涂等缺陷。
涂层内部质量应符合下述规定:
A、漆膜厚度用测厚仪测定,测点距离为1.0m左右,85%以上的测点厚度应符合设计要求,漆膜最小厚度值不低于设计厚度的85%。
B、用针孔检测仪,按设计规定电压值检测漆膜针孔,检测可在闸门主梁与纵隔板围成的各区域中根据闸门重要程度抽查其中的10%~20%。在一个区域中应取不少于5个检测点,每处测试的检查探测距离保持300mm左右。在检测区域中,如果只有20%以下发现针孔,该区域全部合格,所发现的针孔,用砂轮机打磨补涂。
C、漆膜附着力检查,使用专用割刀在漆膜表面以等距离(1~2mm)划出相互垂直的两组平行线,构成一组方格。划格时,必须切透漆膜触及基体金属,然后按规定检查漆膜附着力并分级,其前三级为合格漆膜。

河北扬禹水工机械有限公司是一家从事专业设计、制造、批量生产及指导安装水工机械的综合性企业。已获得国家水利部颁发的水工机械产品使用许可证。 我厂主要产品有:铸铁闸门,机闸一体闸门,钢闸门,液压翻板闸门,启闭机,螺杆启闭机,铸铁拍门,玻璃钢拍门,卷扬机,清污机,拦污栅等多种规格型号;卷扬式启闭机、台车式启闭机、移动式启闭机、弧门式启闭机、QPQ卷扬式启闭机、QPK卷扬式启闭机、QPT卷扬式启闭机、QHQ卷扬式启闭机,从5T--250T单吊点及双吊点等多种规格;铸铁闸门、铸铁镶铜闸门、铸铁镶铜圆闸门、铸铁镶铜方闸门、球墨铸铁闸门、插板闸门、铸铁复合闸门;钢闸门、钢制闸门、不锈钢闸门、铸钢闸门以及各种型号及材质的圆拍门、方拍门;清污机,拦污栅,各种规格止水橡皮、伸缩缝弹性橡胶带;主要用于环保及污水处理。 现产品已销往全国20多个省市自治区。广泛应用于排灌、水电站、河道、水产养殖、水库、污水处理等水利工程。本厂可为您提供优质产品,全程服务。竭诚欢迎新老朋友来厂考察、洽谈合作!
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 310.00万人民币 |
| 公司注册地址 | 衡水市冀州区西王镇高田庄村 | 统一社会信用代码 | 91131181MA08QBFYXH |
| 登记机关 | 冀州区市场监督管理局 | 法定代表人 | 高广辉 |
| 公司成立日期 | 2017-06-28 | 营业期限 | 2017-06-28 至 无固定期限 |
| 经营范围 | 一般项目:水资源专用机械设备制造;环境保护专用设备制造;机械设备销售;环境保护专用设备销售;通用设备制造(不含特种设备制造);橡胶制品销售;密封件销售;砼结构构件销售;塑料制品销售;非金属矿及制品销售;建筑材料销售;五金产品零售;阀门和旋塞销售;金属制品销售;专用设备修理;普通机械设备安装服务。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥8400.00
-
¥8400.00
-
¥4200.00
-
¥4200.00
-
¥8400.00
-
¥8400.00
-
¥8400.00
-
¥8400.00
-
¥4200.00
-
¥4200.00
-
¥8400.00
-
¥8400.00
