

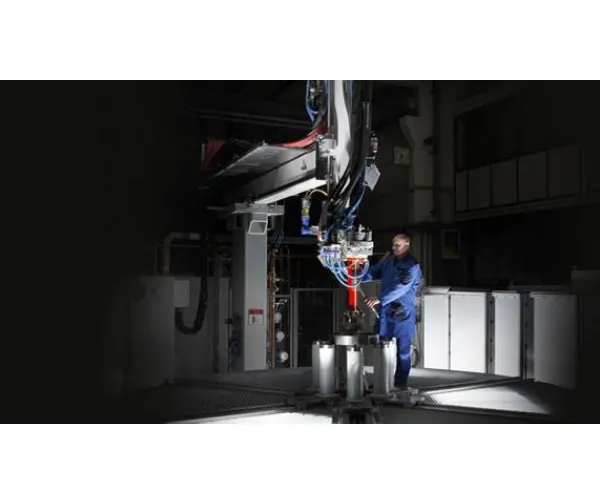

感应淬火与传统淬火方法相比,具有明显的优点和一些缺点。优点方面,感应淬火加热速度快,生产效***,且淬火后工件表面硬度高,耐磨性好,疲劳强度高。由于感应淬火是局部加热,工件变形小,电能消耗也较少。此外,感应淬火易于实现机械化和自动化,适用于大批量生产。然而,感应淬火也存在一些缺点。首先,感应淬火设备较复杂,维修调整比较困难,需要专业人员操作和维护。其次,感应淬火对工件材质和形状有一定的限制,不适用于所有类型的工件。感应淬火过程中可能会产生电磁辐射和噪音污染,需要注意安全防护。综合来看,感应淬火在许多方面具有明显优势,但也需要根据具体情况选择合适的淬火方法。感应淬火可以提高材料的抗变形能力,延缓其疲劳寿命。CVJ感应淬火回火设备

感应淬火变形控制需从工艺、设备及工装三方面入手。工艺上,采用分段加热、对称扫描或预补偿加热,减少热应力;设备上,使用高精度淬火机床,确保工件定位与运动精度;工装上,设计夹具,限制变形方向。例如,同步齿圈采用压淬工艺,确保同步齿圈的变形量符合图纸要求。曲轴颈淬火采用旋转扫描工艺,避免局部过热。易孚迪感应设备(上海)有限公司的淬火机床配备闭环反馈系统,实时监测变形量,并通过自动调整功率或扫描速度进行补偿,确保零件尺寸精度符合要求。CVJ感应淬火回火设备感应淬火一种快速且可重复的淬火工艺,可轻松集成到生产线中。
感应淬火相比传统热处理工艺更环保。其加热效***,能耗低,减少能源浪费;无明火与烟尘排放,降低空气污染;冷却水可循环使用,减少水资源消耗。易孚迪感应设备(上海)有限公司的感应淬火系统采用节能设计,如IGBT电源技术降低能耗,并配备水冷系统优化冷却效率。公司还提供余热回收方案,进一步降低碳排放,助力汽车行业实现绿色制造目标。感应淬火设备的维护需关注电源、感应器、冷却系统及机床四大模块。电源需定期检查电容、IGBT模块及电路连接,确保无过热或老化;感应器需清理水垢与氧化层,检查铜管是否破损,避免漏水或短路;冷却系统需监测水质,定期更换冷却液,防止堵塞;机床需润滑导轨与丝杠,检查传动部件磨损情况。易孚迪感应设备(上海)有限公司提供预防性维护服务,包括设备巡检、备件更换及远程诊断,确保设备长期稳定运行。公司还提供操作培训,帮助用户掌握日常维护技能,延长设备使用寿命。
感应淬火可能导致轴类零件弯曲变形,影响直线度。其成因是热应力分布不均,尤其是单端加热或冷却不均。控制方法包括:1)采用旋转加热方式,使轴向温度均匀分布;2)设计对称感应器,同时加热轴的两端或对称部位;3)优化冷却策略,分段喷水或使用淬火介质槽,避免局部急冷;4)淬火后校直处理,通过压力机或热校直恢复直线度。易孚迪感应设备(上海)有限公司的轴类淬火机床配备直线度监测模块,可实时反馈变形数据,并通过闭环控制系统调整加热参数,确保淬火后直线度≤0.1mm/m。易孚迪(ENRX)的数字化感应淬火电源,为热处理行业工业4.0的实现提供了可能。
感应淬火对材料性能具有明显的影响。通过快速且局部的加热方式,感应淬火能够在材料表面形成一层硬化层,***提高材料的表面硬度和耐磨性。这种硬化层具有优异的抗摩擦和抗磨损性能,使得材料在承受高负荷和频繁摩擦的工作环境下具有***的使用寿命。同时,由于感应淬火只对材料表面进行加热处理,因此材料的心部仍然保持较好的韧性,这使得材料在受到冲击或弯曲时能够更好地抵抗断裂。然而,感应淬火也可能导致材料的内部应力增加,因此在某些情况下需要进行回火处理以消除这些应力。总的来说,感应淬火是一种***表面强化技术,能够***提高材料的性能和使用寿命。高频淬火具有加热速度快、均匀性好的特点,可以有效地提高材料的硬度和耐磨性。轮毂轴承感应淬火回火机床
汽车传动轴的感应淬火热处理是提高传动轴整体性能的关键工序。CVJ感应淬火回火设备
曲轴圆角是应力集中区域,易发生疲劳断裂。感应淬火通过局部强化提升圆角疲劳强度,其原理是形成高硬度的马氏体层与压应力。工艺要点包括:1)设计圆角感应器,匹配曲轴半径与过渡圆角;2)采用旋转扫描加热,确保圆角均匀硬化;3)控制硬化层深度(通常0.8-1.5mm),避免过深导致脆性增加;4)淬火后低温回火,消除残余应力并稳定组织。易孚迪感应设备(上海)有限公司的曲轴淬火机床配备圆角强化程序,可***控制加热路径与功率密度,确保圆角硬度与心部韧性的平衡,延长曲轴使用寿命。CVJ感应淬火回火设备
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
