

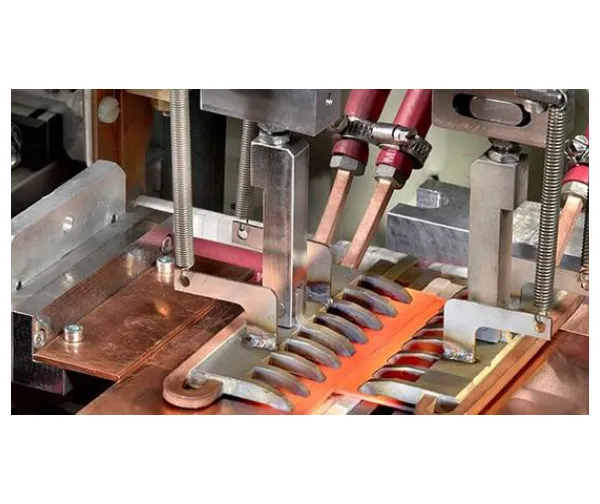

风力发电机引线钎焊后的质量检测是确保发电机长期可靠运行的关键环节,其必要性体现在以下方面:一是防止电气故障。钎焊接头若存在虚焊、气孔或裂纹等缺陷,会导致接触电阻增大,引发局部过热甚至烧毁引线,造成发电机停机或火灾事故;二是避免机械失效。在风力发电机运行过程中,引线需承受振动、拉扯等机械应力,钎焊接头若强度不足,可能发生断裂,影响电能传输;三是保障绝缘性能。钎焊过程中若钎料溢出或表面处理不当,可能污染引线绝缘层,导致爬电或击穿风险;四是符合行业标准。风力发电机需通过IEC 61400、GB/T 19963等国内外标准认证,钎焊接头质量是认证的重要指标之一。常见的检测方法包括:目视检查(观察接头表面是否平整、无裂纹)、***检测(检测内部气孔、未熔合等缺陷)、超声波检测(评估接头致密性)、电阻测试(验证接触电阻是否低于设计值)以及拉伸试验(测试接头抗拉强度)。易孚迪感应设备(上海)有限公司在提供感应钎焊设备的同时,可协助客户建立完整的钎焊接头质量检测体系,提升检测效率与准确性。电机短路环的感应钎焊,采用局部加热的方法,有效地提升了电机的导电性能,节能环保。汽车钎焊感应器

选型时首先要考虑设备的加热功率范围,需与引线的材质、尺寸相匹配,确保能快速达到钎焊温度。其次,设备的温度控制精度很关键,应选择能实现 ±5℃以内温度波动的设备,以***焊接质量的稳定性。另外,设备的自动化程度也需考量,自动化程度高的设备可减少人为操作误差,提高生产效率。同时,还要关注设备的可靠性和售后服务,选择有完善售后体系的厂家。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。ENRX 上海工厂设有销售、设计、生产以及售后服务部门,在珠海、北京、广州、韩国设有常驻机构,其生产的感应钎焊设备在功率范围、温度控制精度等方面具有优势,且能提供良好的售后服务,是大型变压器引线钎焊设备选型的好的选择。?EFD感应钎焊生产线感应钎焊目前越来越多地应用在冰箱、空调和压缩机的铜管钎焊中,提升了焊接质量和生产效率。
低压电器开关触点钎焊的环境要求需兼顾安全性和工艺稳定性。首先,钎焊车间需保持通风良好,尤其是火焰加热或使用含铅钎料时,需配备局部排风装置,减少有害气体(如氧化铅、氟化物)浓度,确保操作人员健康。其次,车间温度需控制在15-30℃,湿度低于60%,避免触点表面吸湿导致钎焊缺陷。此外,需保持环境清洁,减少灰尘和油污污染触点表面。对于自动化生产线,还需控制车间振动和电磁干扰,确保感应加热设备稳定运行。易孚迪的感应钎焊设备采用全封闭设计,减少热量和噪音辐射,同时配备除尘系统,适应洁净车间要求。易孚迪感应设备(上海)有限公司,是ENRX 集团于2001年在上海兴建的一家独资子公司,是ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。ENRX上海工厂设有销售、设计、生产以及售后服务部门,在珠海、北京、广州、韩国设有常驻机构。主要生产感应淬火机床、感应加热电源、感应钎焊设备、感应预热设备、感应热装热卸设备、感应矫平设备、中高频焊管设备以及各种车辆、船舶和移动设备的无线充电装置。
大型变压器引线钎焊时,首先要***引线表面的清洁度,需去除氧化层、油污等杂质,可采用机械打磨或化学清洗的方式。其次,要***控制钎料的用量,过多可能导致焊瘤影响绝缘性能,过少则无法形成可靠接头。装配时需***引线与连接端子的配合间隙合理,通常控制在 0.05-0.2mm 之间,以确保钎料能充分填充。焊接过程中要保持稳定的加热速度和均匀的温度分布,避免局部过热造成引线损伤。此外,焊后需进行缓冷处理,减少焊接应力。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。ENRX 上海工厂设有销售、设计、生产以及售后服务部门,在珠海、北京、广州、韩国设有常驻机构。主要生产感应淬火机床、感应加热电源、感应钎焊设备、感应预热设备、感应热装热卸设备、感应矫平设备、中高频焊管设备以及各种车辆、船舶和移动设备的无线充电装置,其感应钎焊设备能为大型变压器引线钎焊提供稳定的加热环境,助力保障焊接质量。?感应钎焊电源广泛应用于多个行业,提供高质量的钎焊解决方案和技术支持。
选择大型变压器引线钎焊设备需综合考虑加热效率、温度均匀性、工艺可控性及安全性。感应加热设备因其非接触式加热、能量集中、升温速度快等优势,成为主流选择。具体而言,设备功率需根据引线尺寸和材质确定,例如直径50mm以上的铜引线需配备100kW以上中频电源;频率选择需匹配工件厚度,高频(100-500kHz)适用于薄件,中频(1-20kHz)适用于厚件。此外,设备需具备多段温度曲线设置功能,以适应不同钎料的熔化-保温-冷却工艺要求。易孚迪感应设备(上海)有限公司的感应钎焊系统采用模块化设计,支持功率从10kW到500kW的灵活配置,并配备红外测温仪与PLC控制系统,可实时监测并调整加热参数。其技术的感应线圈快速更换技术,可缩短设备调试时间30%以上,特别适合多品种、小批量的大型变压器生产场景。感应钎焊能够在局部加热的同时,保持周边区域的低温。EFD感应钎焊生产线
感应钎焊是一种通过电磁感应加热和快速冷却的钎焊方法。汽车钎焊感应器
低压电器开关触点钎焊常见缺陷包括未熔合、气孔、裂纹及钎料流失,其成因与工艺控制密切相关。未熔合多因加热温度不足或钎料未充分浸润基体所致,可通过提高感应加热功率(如从3kW增至5kW)或延长保温时间(从5秒增至8秒)解决;气孔则源于焊接区域潮湿或保护气体纯度不足,需严格控制触点预热温度(100-150℃)并使用99.***以上的高纯氩气保护。裂纹的产生与残余应力有关,可通过优化钎料成分(如添加0.1%-0.5%的稀土元素细化晶粒)或焊后去应力退火(300-350℃保温1小时)消除;钎料流失则因温度过高或装配间隙过大引发,需调整加热曲线并控制触点间隙在0.05-0.1mm范围内。易孚迪感应设备(上海)有限公司的感应钎焊可配备红外测温仪和摄像头监测焊接过程,若发现温度异常或钎料流动异常,系统将自动触发报警并停机;其设备还配备工艺追溯模块,可记录每批次触点的焊接参数,助力质量管控。汽车钎焊感应器
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
