

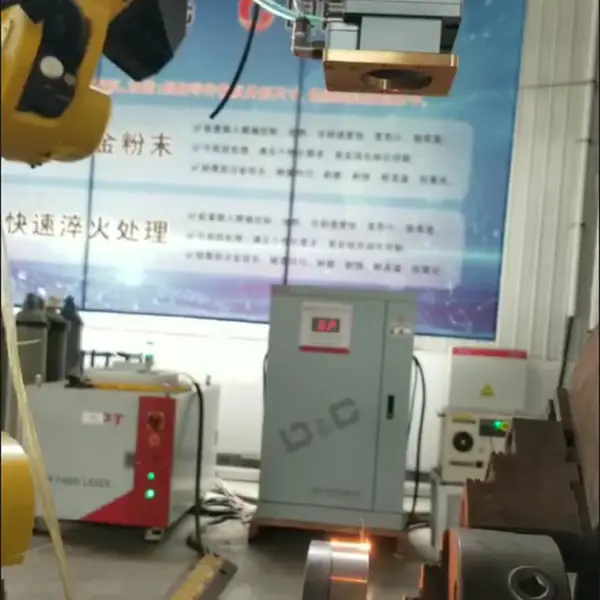
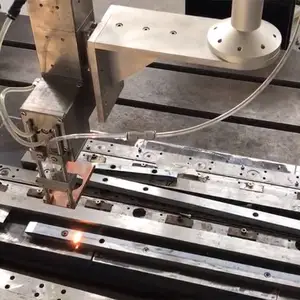
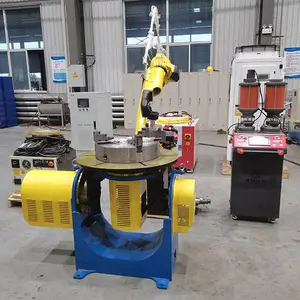

| 种类:其他 | 型号:6000W | 品牌:其他 |
| 样品或现货:样品 | 激光器:半导体/光纤激光器 | 激光加工头:3-25mm光斑,圆形、方形可选 |
| 输入电压:360-480V三相五线制,50-60HZ | 激光功率:1000-12000W(可选) | 激光波长:900-1100nm |
| 聚焦光斑:圆形光斑、方形光斑 | 定位精度(六轴机器人):±0.05mm | 加工直径:2000mm |
| 加工长度:>3000mm(可选配) | 载重:10T |
内江机械臂激光淬火厂家电话
淬火,也可对内孔进行熔覆
激光淬火轮盘加工的基本原理
激光淬火加工是一种利用高能激光束照射轮盘表面,使其快速吸收热量并迅速冷却的加工方法。在激光束的照射下,轮盘表面材料迅速加热并达到熔点,然后快速冷却,从而实现淬火效果。这种加工方法可以实现局部淬火,使轮盘的硬度和耐磨性得到***提高。

激光淬火加工在拉伸机角钳口上的实施
1、 前处理
在进行激光淬火之前,首先需要对拉伸机角钳口进行清洗和预处理,以去除表面的油污、锈迹和氧化层,确保激光束能够准确、地作用于材料表面。此外,还需根据具体需求,对淬火区域进行标记,以确保加工过程的准确性和一致性。
2、激光淬火过程
激光淬火过程通常包括预热、快速加热、保温和快速冷却四个阶段。预热阶段旨在减少淬火过程中的热应力和变形;快速加热阶段则利用高能激光束迅速将材料表面加热至奥氏体化温度以上;保温阶段使材料充分奥氏体化;而快速冷却阶段则通过自冷或辅助冷却方式,使材料表层迅速冷却至马氏体转变温度以下,从而实现表层硬化。
3、后处理
激光淬火完成后,还需对角钳口进行后处理,包括去应力退火、回火以及表面处理等。这些步骤有助于消除淬火过程中产生的残余应力,提高材料的综合性能,并确保角钳口在使用过程中具有更好的稳定性和可靠性。
应用背景
在汽车工业中,大部分零部件的加工制造都离不开汽车模具的支持。汽车模具的质量、精度对于汽车部件的加工品质、加工效率以及使用寿命具有直接影响。特别是在制造过程中,汽车模具表面的加工质量及强度、硬度至关重要。如果汽车模具表面的加工质量不过关,可能会在夹模、脱模过程中对模具自身表面造成破坏,导致其使用寿命缩短。传统热处理加工过程控制要求很高。稍有不甚,就会导致工件产生变形、裂痕及凹陷等瑕疵,最终影响其使用寿命。因此,对于汽车模具的处理,热处理技术已经得到了广泛应用。随着激光加工技术的快速发展,激光淬火作为一种新型的表面淬火工艺得到进一步发展和应用。激光淬火利用高能量密度的激光束对工件表面进行照射,使得淬火过程更加均匀、快速,同时淬火后工件表面硬度、耐磨性、耐腐蚀性等性能均得到***提升。激光淬火具有以下优势:首先,淬火过程温度时间短,效***,可以大幅度提高生产效率;其次,淬火后工件表面硬度、耐磨性、耐腐蚀性等性能得到***提升,可以有效延长模具的使用寿命;此外,激光淬火不会对工件产生变形、裂痕及凹陷等瑕疵,***了工件的精度和质量。激光淬火在汽车工业中具有广泛的应用前景。可以有效提高汽车模具的精度和质量,延长模具的使用寿命,提升生产效率和工件品质。
设备主要技术参数:
激光器
半导体
激光淬火的特点:
(1)激光淬火是快速加热、自激冷却,不需要炉膛保温顺冷却液淬火,是一种无污染绿色环保热处理工艺,可以很轻易实行对大型模具表面进行均匀淬火。
(2)由于激光加热速度快,热影响区小,又是表面扫描加热淬火,即瞬间局部加热淬火,所以被处理的模具变形很小。
(3)由于激光束发散角很小,具有很好的指向性,能够通过导光系统对模具表面进行的局部淬火。
以上就是激光淬火和激光熔覆的区别,激光淬火和激光熔覆都可以作用于零件表面,以达到强化零件表面性能的目的,提高零件的耐磨耐腐蚀性能;但激光熔覆可以添加合金材料,生成不同厚度的合金层,可以对失效零件进行修复再制造。
激光淬火轮盘加工的基本原理
激光淬火加工是一种利用高能激光束照射轮盘表面,使其快速吸收热量并迅速冷却的加工方法。在激光束的照射下,轮盘表面材料迅速加热并达到熔点,然后快速冷却,从而实现淬火效果。这种加工方法可以实现局部淬火,使轮盘的硬度和耐磨性得到***提高。
激光淬火加工在拉伸机角钳口上的实施
1、 前处理
在进行激光淬火之前,首先需要对拉伸机角钳口进行清洗和预处理,以去除表面的油污、锈迹和氧化层,确保激光束能够准确、地作用于材料表面。此外,还需根据具体需求,对淬火区域进行标记,以确保加工过程的准确性和一致性。
2、激光淬火过程
激光淬火过程通常包括预热、快速加热、保温和快速冷却四个阶段。预热阶段旨在减少淬火过程中的热应力和变形;快速加热阶段则利用高能激光束迅速将材料表面加热至奥氏体化温度以上;保温阶段使材料充分奥氏体化;而快速冷却阶段则通过自冷或辅助冷却方式,使材料表层迅速冷却至马氏体转变温度以下,从而实现表层硬化。
3、后处理
激光淬火完成后,还需对角钳口进行后处理,包括去应力退火、回火以及表面处理等。这些步骤有助于消除淬火过程中产生的残余应力,提高材料的综合性能,并确保角钳口在使用过程中具有更好的稳定性和可靠性。
应用背景
在汽车工业中,大部分零部件的加工制造都离不开汽车模具的支持。汽车模具的质量、精度对于汽车部件的加工品质、加工效率以及使用寿命具有直接影响。特别是在制造过程中,汽车模具表面的加工质量及强度、硬度至关重要。如果汽车模具表面的加工质量不过关,可能会在夹模、脱模过程中对模具自身表面造成破坏,导致其使用寿命缩短。传统热处理加工过程控制要求很高。稍有不甚,就会导致工件产生变形、裂痕及凹陷等瑕疵,最终影响其使用寿命。因此,对于汽车模具的处理,热处理技术已经得到了广泛应用。随着激光加工技术的快速发展,激光淬火作为一种新型的表面淬火工艺得到进一步发展和应用。激光淬火利用高能量密度的激光束对工件表面进行照射,使得淬火过程更加均匀、快速,同时淬火后工件表面硬度、耐磨性、耐腐蚀性等性能均得到***提升。激光淬火具有以下优势:首先,淬火过程温度时间短,效***,可以大幅度提高生产效率;其次,淬火后工件表面硬度、耐磨性、耐腐蚀性等性能得到***提升,可以有效延长模具的使用寿命;此外,激光淬火不会对工件产生变形、裂痕及凹陷等瑕疵,***了工件的精度和质量。激光淬火在汽车工业中具有广泛的应用前景。可以有效提高汽车模具的精度和质量,延长模具的使用寿命,提升生产效率和工件品质。
设备主要技术参数:激光器
半导体
激光淬火的特点:
(1)激光淬火是快速加热、自激冷却,不需要炉膛保温顺冷却液淬火,是一种无污染绿色环保热处理工艺,可以很轻易实行对大型模具表面进行均匀淬火。
(2)由于激光加热速度快,热影响区小,又是表面扫描加热淬火,即瞬间局部加热淬火,所以被处理的模具变形很小。
(3)由于激光束发散角很小,具有很好的指向性,能够通过导光系统对模具表面进行的局部淬火。
以上就是激光淬火和激光熔覆的区别,激光淬火和激光熔覆都可以作用于零件表面,以达到强化零件表面性能的目的,提高零件的耐磨耐腐蚀性能;但激光熔覆可以添加合金材料,生成不同厚度的合金层,可以对失效零件进行修复再制造。
供应商信息

| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 1000.00万人民币 |
| 公司注册地址 | 陕西省西安市国家民用航天产业基地工业二路299号西安建工科技创业基地10号楼404室 | 统一社会信用代码 | 916101163517180657 |
| 登记机关 | 西安市市场监督管理局高新区分局(航天片区) | 法定代表人 | 段纯 |
| 公司成立日期 | 2015-08-12 | 营业期限 | 长期有效 |
| 经营范围 | 一般项目:增材制造装备制造;通用设备制造(不含特种设备制造);增材制造装备销售;机械零件、零部件加工;机械零件、零部件销售;工业机器人制造;机床功能部件及附件销售;金属切割及焊接设备制造;3D打印基础材料销售;3D打印服务;淬火加工;金属表面处理及热处理加工;技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;货物进出口;技术进出口。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
推荐产品
-
面议
-
面议
-
面议
-
面议
