

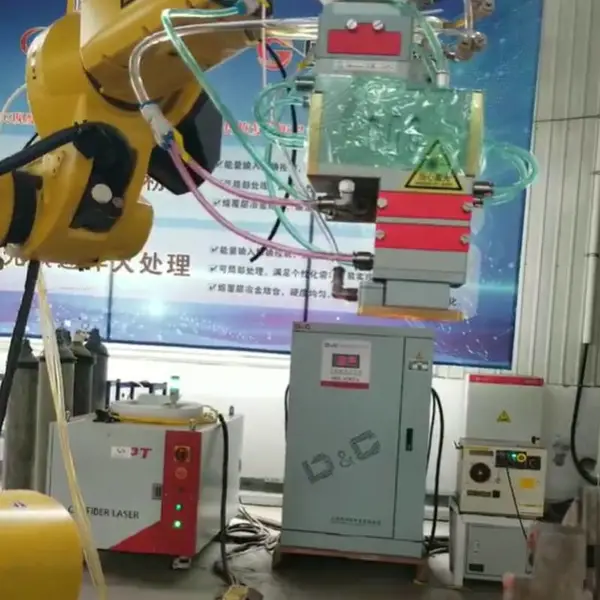
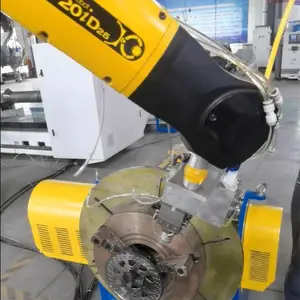

| 种类:其他 | 型号:2000W | 品牌:其他 |
| 样品或现货:样品 | 激光器:半导体/光纤激光器 | 激光加工头:3-25mm光斑,圆形、方形可选 |
| 输入电压:360-480V三相五线制,50-60HZ | 激光功率:1000-12000W(可选) | 激光波长:900-1100nm |
| 聚焦光斑:圆形光斑、方形光斑 | 定位精度(六轴机器人):±0.05mm | 加工直径:2000mm |
| 加工长度:>3000mm(可选配) | 载重:10T |
石家庄移动式激光淬火修复价钱
淬火,也可对内孔进行熔覆
激光淬火是使用高功率密度的激光对金属工件表面进行加热,然后再迅速冷却的过程。也称为脉冲激光淬火,是一种新的技术。该技术是在20世纪60年代提出的,被称为“激光表面强化”。利用脉冲激光器产生的高功率密度、高亮度脉冲辐射,在金属工件表面照射激光脉冲。由于功率密度极高,激光脉冲能将金属表面加热到高于该温度(约1000度),并使其快速硬化。由于吸收了大量能量,因此金属表层很快软化。在冷却过程中,工件表面将被加热到低于淬火温度(约500-700度)。这种工艺对金属工件的淬火效果非常好。

激光淬火修复技术工艺步骤
(1)工艺流程:将大齿轮夹紧在激光加工机床上,清除齿轮齿面的油污和锈斑;在需要激光加工的齿面和轴颈部位喷涂吸光涂料,然后用激光加工程序对齿面(齿顶、齿根等)进行淬火。).
(2)淬火工艺参数:激光淬火后的齿面硬度范围可控制在HRC35- 45之间;硬化层的深度为0.4-0.6毫米;激光功率为2.0-3.5 kw;淬火速度为10-50mm
轴瓦激光淬火修复加工技术通过 “加热 - 快速冷却 - 微熔修复” 的核心原理,实现了轴瓦的修复与性能强化,相比传统方式具有变形小、耐磨性强、成本低等优势,已广泛应用于电力、机床、冶金、船舶等领域的轴瓦维护。在实际应用中,需通过严格的前期检测、参数优化和后处理,确保修复效果达标,同时结合后续维护,化延长轴瓦的使用寿命,为企业降低设备运维成本、减少停机损失提供有力支持。
齿圈齿面激光淬火修复加工的大致流程如下:首先对损坏的齿圈进行的检测和评估,确定齿面损坏的程度和范围,以便制定合适的修案。然后对齿圈齿面进行预处理,包括去除表面的油污、锈迹、氧化皮以及磨损产生的疲劳层等,通常采用机械打磨、喷砂等方法,确保齿面清洁、平整,为后续的激光淬火处理创造良好的条件。
接下来是激光淬火处理,根据齿圈的材料、齿形以及修复要求,设定合适的激光工艺参数,如激光功率、扫描速度、光斑尺寸等。将预处理后的齿圈固定在专用的夹具上,通过激光加工设备使激光束按照预定的轨迹扫描齿面,完成淬火过程。淬火完成后,对齿圈进行后续处理,一般包括低温回火,以消除淬火应力,提高齿面的韧性和稳定性。最后,对修复后的齿圈进行质量检测,如硬度检测、金相组织分析、尺寸精度测量等,确保修复后的齿圈满足使用要求。
激光淬火修复加工完成后,需要对曲轴进行必要的后处理和质量检测。首先,对淬火后的曲轴进行抛光、清洗等处理,以去除表面的氧化皮和残留物。然后,对硬化层进行质量检测,包括硬度测试、耐磨性测试以及金相组织观察等。这些测试有助于评估激光淬火的效果和硬化层的性能是否符合预期要求。
与传统的感应淬火相比,激光淬火技术在曲轴修复加工方面具有***优势。首先,激光淬火可以实现局部加热和冷却控制,避免了传统淬火过程中因温度分布不均而导致的变形问题。其次,激光淬火后的硬化层均匀性好、硬度高且耐磨性强,***提高了曲轴的使用寿命和可靠性。此外,激光淬火技术还具有环保、、易于自动化等优点,符合现代制造业的发展趋势。
激光淬火的特点:
(1)激光淬火是快速加热、自激冷却,不需要炉膛保温顺冷却液淬火,是一种无污染绿色环保热处理工艺,可以很轻易实行对大型模具表面进行均匀淬火。
(2)由于激光加热速度快,热影响区小,又是表面扫描加热淬火,即瞬间局部加热淬火,所以被处理的模具变形很小。
(3)由于激光束发散角很小,具有很好的指向性,能够通过导光系统对模具表面进行的局部淬火。
以上就是激光淬火和激光熔覆的区别,激光淬火和激光熔覆都可以作用于零件表面,以达到强化零件表面性能的目的,提高零件的耐磨耐腐蚀性能;但激光熔覆可以添加合金材料,生成不同厚度的合金层,可以对失效零件进行修复再制造。
激光淬火是使用高功率密度的激光对金属工件表面进行加热,然后再迅速冷却的过程。也称为脉冲激光淬火,是一种新的技术。该技术是在20世纪60年代提出的,被称为“激光表面强化”。利用脉冲激光器产生的高功率密度、高亮度脉冲辐射,在金属工件表面照射激光脉冲。由于功率密度极高,激光脉冲能将金属表面加热到高于该温度(约1000度),并使其快速硬化。由于吸收了大量能量,因此金属表层很快软化。在冷却过程中,工件表面将被加热到低于淬火温度(约500-700度)。这种工艺对金属工件的淬火效果非常好。
激光淬火修复技术工艺步骤
(1)工艺流程:将大齿轮夹紧在激光加工机床上,清除齿轮齿面的油污和锈斑;在需要激光加工的齿面和轴颈部位喷涂吸光涂料,然后用激光加工程序对齿面(齿顶、齿根等)进行淬火。).
(2)淬火工艺参数:激光淬火后的齿面硬度范围可控制在HRC35- 45之间;硬化层的深度为0.4-0.6毫米;激光功率为2.0-3.5 kw;淬火速度为10-50mm
轴瓦激光淬火修复加工技术通过 “加热 - 快速冷却 - 微熔修复” 的核心原理,实现了轴瓦的修复与性能强化,相比传统方式具有变形小、耐磨性强、成本低等优势,已广泛应用于电力、机床、冶金、船舶等领域的轴瓦维护。在实际应用中,需通过严格的前期检测、参数优化和后处理,确保修复效果达标,同时结合后续维护,化延长轴瓦的使用寿命,为企业降低设备运维成本、减少停机损失提供有力支持。
齿圈齿面激光淬火修复加工的大致流程如下:首先对损坏的齿圈进行的检测和评估,确定齿面损坏的程度和范围,以便制定合适的修案。然后对齿圈齿面进行预处理,包括去除表面的油污、锈迹、氧化皮以及磨损产生的疲劳层等,通常采用机械打磨、喷砂等方法,确保齿面清洁、平整,为后续的激光淬火处理创造良好的条件。
接下来是激光淬火处理,根据齿圈的材料、齿形以及修复要求,设定合适的激光工艺参数,如激光功率、扫描速度、光斑尺寸等。将预处理后的齿圈固定在专用的夹具上,通过激光加工设备使激光束按照预定的轨迹扫描齿面,完成淬火过程。淬火完成后,对齿圈进行后续处理,一般包括低温回火,以消除淬火应力,提高齿面的韧性和稳定性。最后,对修复后的齿圈进行质量检测,如硬度检测、金相组织分析、尺寸精度测量等,确保修复后的齿圈满足使用要求。
激光淬火修复加工完成后,需要对曲轴进行必要的后处理和质量检测。首先,对淬火后的曲轴进行抛光、清洗等处理,以去除表面的氧化皮和残留物。然后,对硬化层进行质量检测,包括硬度测试、耐磨性测试以及金相组织观察等。这些测试有助于评估激光淬火的效果和硬化层的性能是否符合预期要求。
与传统的感应淬火相比,激光淬火技术在曲轴修复加工方面具有***优势。首先,激光淬火可以实现局部加热和冷却控制,避免了传统淬火过程中因温度分布不均而导致的变形问题。其次,激光淬火后的硬化层均匀性好、硬度高且耐磨性强,***提高了曲轴的使用寿命和可靠性。此外,激光淬火技术还具有环保、、易于自动化等优点,符合现代制造业的发展趋势。
激光淬火的特点:
(1)激光淬火是快速加热、自激冷却,不需要炉膛保温顺冷却液淬火,是一种无污染绿色环保热处理工艺,可以很轻易实行对大型模具表面进行均匀淬火。
(2)由于激光加热速度快,热影响区小,又是表面扫描加热淬火,即瞬间局部加热淬火,所以被处理的模具变形很小。
(3)由于激光束发散角很小,具有很好的指向性,能够通过导光系统对模具表面进行的局部淬火。
以上就是激光淬火和激光熔覆的区别,激光淬火和激光熔覆都可以作用于零件表面,以达到强化零件表面性能的目的,提高零件的耐磨耐腐蚀性能;但激光熔覆可以添加合金材料,生成不同厚度的合金层,可以对失效零件进行修复再制造。
供应商信息

| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 1000.00万人民币 |
| 公司注册地址 | 陕西省西安市国家民用航天产业基地工业二路299号西安建工科技创业基地10号楼404室 | 统一社会信用代码 | 916101163517180657 |
| 登记机关 | 西安市市场监督管理局高新区分局(航天片区) | 法定代表人 | 段纯 |
| 公司成立日期 | 2015-08-12 | 营业期限 | 长期有效 |
| 经营范围 | 一般项目:增材制造装备制造;通用设备制造(不含特种设备制造);增材制造装备销售;机械零件、零部件加工;机械零件、零部件销售;工业机器人制造;机床功能部件及附件销售;金属切割及焊接设备制造;3D打印基础材料销售;3D打印服务;淬火加工;金属表面处理及热处理加工;技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;货物进出口;技术进出口。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
推荐产品
-
面议
-
面议
-
面议
-
面议
