


| 种类:其他 | 型号:2000W | 品牌:其他 |
| 样品或现货:样品 | 激光器:半导体/光纤激光器 | 激光加工头:3-25mm光斑,圆形、方形可选 |
| 输入电压:360-480V三相五线制,50-60HZ | 激光功率:1000-12000W(可选) | 激光波长:900-1100nm |
| 聚焦光斑:圆形光斑、方形光斑 | 定位精度(六轴机器人):±0.05mm | 加工直径:2000mm |
| 加工长度:>3000mm(可选配) | 载重:10T |
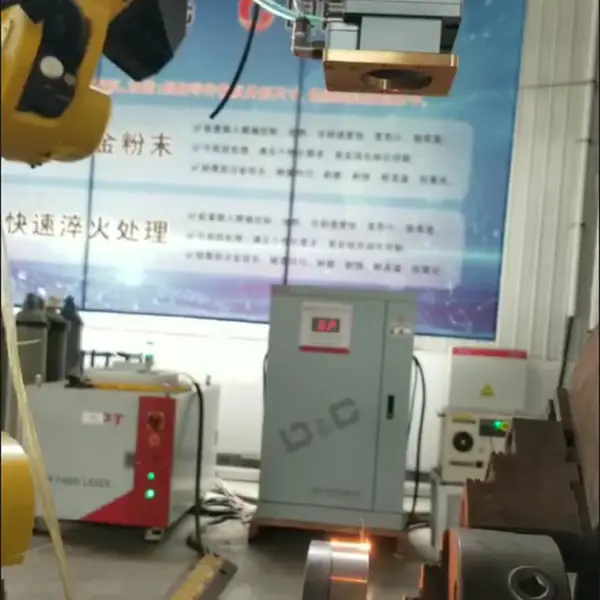
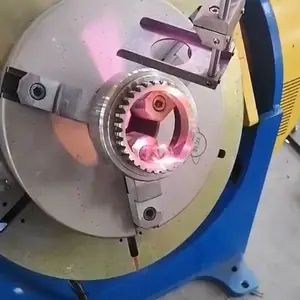
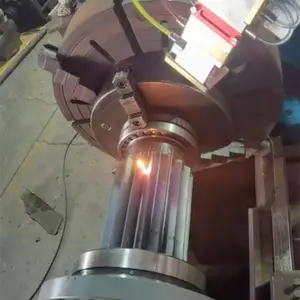
邢台移动式激光淬火材料
轴瓦作为机械设备中传递载荷、减少摩擦的关键部件,长期运行后易因磨损、疲劳剥落等问题失效。传统更换新轴瓦的方式成本高、周期长,而激光淬火修复加工技术凭借高精度、低损伤、高效节能的优势,成为轴瓦修复领域的主流解决方案。
激光淬火以高能激光为热源,使金属表面快速加热和冷却,从而瞬间完成淬火过程,获得高硬度和超细马氏体组织,提高金属表面的硬度和耐磨性,在表面形成压应力,提高抗疲劳能力。该工艺的核心优势包括热影响区小、变形小、自动化程度高、选择性淬火灵活性好、细化晶粒硬度高、智能环保。比如激光光斑可调,可以淬火任意宽度位置;其次,多轴机器人联动的激光头可以对复杂零件的***区域进行淬火。再比如激光淬火温度极高,冷却迅速,淬火应力和变形小。激光淬火前后工件的变形几乎可以忽略不计,因此特别适合精度要求高的零件表面处理。

还应考虑各参数值的选择范围,D不能过大,V不能过小,以免冷却速度过低,不能实现马氏体转变。反之,当激光输出功率过大时,容易造成表面熔化,影响表面的几何形状。奥氏体的转变临界温度与材料的熔点之比值越小,允许产生相变的温度范围越大,硬化层深度就越深。除此之外,硬化带的扫描花样(图形)和硬化面积比例、硬化带的宽窄以及激光作用区吹送气体状况、光路系统以及光束焦距等均会对激光表面淬火质量有一定的影响。
激光淬火加工的优势与挑战
1、优势
高精度:激光束的聚焦特性使得淬火区域的控制极为***,减少了热影响区的范围。
高效能:激光淬火过程快速,生产效***,适用于大规模生产。
优质量:淬火后的材料表层硬度高、耐磨性好,有效延长了部件的使用寿命。
灵活性:可针对复杂形状和特殊位置进行局部淬火处理,满足多样化需求。
2、挑战
成本:激光淬火设备价格昂贵,初期投资较大。
技术难度:激光淬火工艺参数的优化和控制较为复杂,需要丰富的经验和专业知识。
后续处理:淬火后需进行严格的后续处理,以确保部件的整体性能。
技术参数:
项目
参数
激光器
2-6KW激光器,半导体、光纤(可选配)
机器人
夹持重量10-100kg,臂展1000-3700mm,KUKA\ABB\FANUC等可选配
激光加工头
3-25mm光斑,圆形、方形可选
冷水机
单温、双温,制冷量根据激光器选配
选配件
离线编程、温度检测、在线检测等
输入电压
360-480V三相五线制,50-60HZ
激光淬火预处理工艺的选择:
1、材料的选择
对于激光淬火零件,应根据其所用材料,确定所需零件的激光淬火工艺方案。如果零件是由碳、氮或铬等元素组成的,则应在激光淬火之前进行脱碳处理。
2、工件材料尺寸大小和形状的选择
一般情况下,工件材料的尺寸越小,其熔点越高,相对地冷却速度越慢。因此,对一般钢材而言,当激光功率密度不大时其适宜尺寸较小;对于耐磨性要求较高但尺寸又较大的零件而言,宜采用高功率密度激光淬火工艺方案。
供应商信息

| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 1000.00万人民币 |
| 公司注册地址 | 陕西省西安市国家民用航天产业基地工业二路299号西安建工科技创业基地10号楼404室 | 统一社会信用代码 | 916101163517180657 |
| 登记机关 | 西安市市场监督管理局高新区分局(航天片区) | 法定代表人 | 段纯 |
| 公司成立日期 | 2015-08-12 | 营业期限 | 长期有效 |
| 经营范围 | 一般项目:增材制造装备制造;通用设备制造(不含特种设备制造);增材制造装备销售;机械零件、零部件加工;机械零件、零部件销售;工业机器人制造;机床功能部件及附件销售;金属切割及焊接设备制造;3D打印基础材料销售;3D打印服务;淬火加工;金属表面处理及热处理加工;技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;货物进出口;技术进出口。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
推荐产品
-
面议
-
面议
-
面议
-
面议
