


| 种类:其他 | 型号:6000W | 品牌:其他 |
| 样品或现货:样品 | 激光器:半导体/光纤激光器 | 激光加工头:3-25mm光斑,圆形、方形可选 |
| 输入电压:360-480V三相五线制,50-60HZ | 激光功率:1000-12000W(可选) | 激光波长:900-1100nm |
| 聚焦光斑:圆形光斑、方形光斑 | 定位精度(六轴机器人):±0.05mm | 加工直径:2000mm |
| 加工长度:>3000mm(可选配) | 载重:10T |
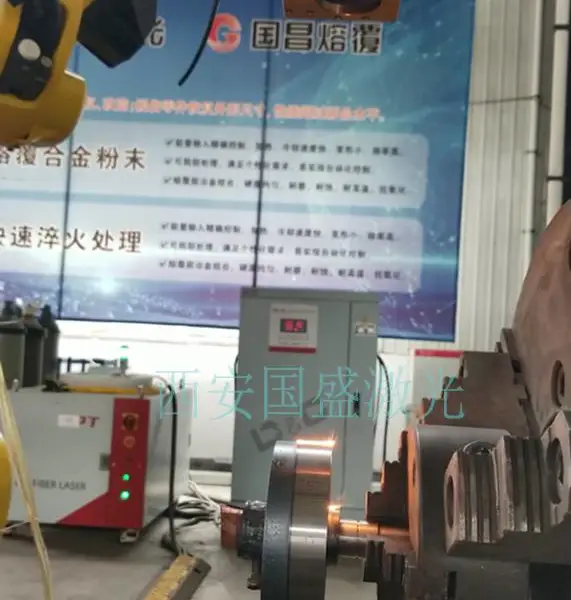
榆林全包围激光淬火厂家
淬火设备主体采用六轴机器人设计,配置变位机、旋转主轴箱、尾座、托架及人机界面控制系统,各部件可以实现联动;配置具有加热功能的双伺服电机控制的双筒高精度送粉器,可实现精准送粉的同时对粉末预热烘干;全水冷熔覆
激光淬火生产中的主要问题
根据激光表面淬火技术研究中的工艺参数及其内在联系可以知道,在激光淬火生产过程中,操作者对工艺参数的控制非常严格,工艺稳定性差是必然的。产生这种现象的主要原因是光斑的功率密度和激光的不均匀性影响淬火过程的稳定性;光斑形状对硬化层均匀性的影响:激光表面淬火难以***大面积硬化层;工件初始状态对激光淬火质量的影响。
 s)的方式,可以提高扫描速度和生产率,从而取代传统的淬火方式。
2、 淬火质量均匀可控:激光相变硬化相比常规相变硬化具有更高的硬度,可获得极细的硬化层组织。采用大功率的激光器,可以实现硬化层深达2mm。淬火质量可以控制,并且激光相变硬化比常规相变硬化更具有优势,硬化层可以更细,同时采用大功率激光器可以提高硬化层的深度至2mm。
3、加工变形小:由于激光加热速度快,所以热影响区相对较小。这导致相变硬化应力和变形相对较小。
4、淬火区域可选: 可以用于淬火的区域有多种选择,能够对形状较为复杂的零件,以及无法使用其他常规方法进行处理的零件进行硬化处理,例如带有凹槽的零件等。
5、自动化程度高:工艺过程可以通过计算机控制实现自动化,从而实现高自动化程度。这种高自动化程度使得产品生产过程可以纳入自动化流水线中,从而提高生产效率。
6、绿色环保: 激光相变硬化热量传导自冷,无需使用水、油等冷却介质,也无需添加功能合金材料,实现了环保和节能。
工艺要点
1、预处理
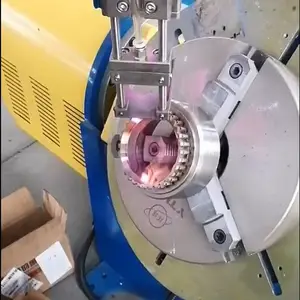
在进行激光淬火修复前,需对大型齿轮表面进行***清理,去除油污、锈迹、氧化皮等杂质,以***激光与材料的有效作用。对于存在磨损、裂纹的部位,还需进行打磨、开槽等预处理操作,为后续的激光熔覆提供良好的条件。同时,根据齿轮的材料特性和修复要求,选择合适的填充金属粉末,并对其进行干燥处理,防止粉末中水分在激光熔覆过程中产生气孔等缺陷。
2、激光参数优化
激光功率、扫描速度、光斑直径等参数直接影响激光淬火修复的质量。在加工过程中,需根据齿轮材料、修复部位、填充金属等因素,通过试验或模拟分析,优化激光参数组合。例如,对于高碳钢齿轮,适当提高激光功率和降低扫描速度,可获得较深的淬火层;而对于合金钢齿轮,需***控制激光参数,以避免出现组织过热等问题。
3、过程控制
在激光淬火修复过程中,要实时监测激光加工区域的温度、熔池形态等参数,及时调整激光参数和加工工艺,确保修复过程稳定。同时,采用惰性气体保护,防止修复层在高温下氧化,***修复层的质量。此外,还需对齿轮的装夹方式进行合理设计,减少加工过程中的振动和变形,***修复精度。
4、后处理
激光淬火修复完成后,对齿轮进行必要的后处理工序。如对修复表面进行机械加工,去除多余的修复材料,***齿轮的尺寸精度和表面粗糙度符合要求。同时,进行去应力退火处理,消除激光加工过程中产生的残余应力,提高齿轮的综合力学性能和使用寿命。
min
控制方式
人机界面控制系统,示教
冷却方式
智能双温双控,20-40℃
应用实例
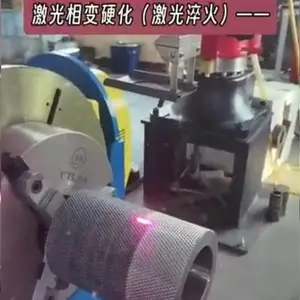
瓦楞辊激光淬火处理
瓦楞辊是造纸机械中的重要部件,其表面需要承受纸张的摩擦和挤压,因此耐磨性要求较高。传统的瓦楞辊处理方法,如渗碳淬火和中高频淬火,存在变形大、硬度不均等问题。而激光淬火技术则可以有效地解决这些问题。通过配制磷化液对瓦楞辊的齿部进行磷化处理,然后使用激光器对齿尖进行对称扫描,可以形成弥散强化效果,***提高瓦楞辊的耐磨性和使用寿命。
激光淬火生产中的主要问题
根据激光表面淬火技术研究中的工艺参数及其内在联系可以知道,在激光淬火生产过程中,操作者对工艺参数的控制非常严格,工艺稳定性差是必然的。产生这种现象的主要原因是光斑的功率密度和激光的不均匀性影响淬火过程的稳定性;光斑形状对硬化层均匀性的影响:激光表面淬火难以***大面积硬化层;工件初始状态对激光淬火质量的影响。
s)的方式,可以提高扫描速度和生产率,从而取代传统的淬火方式。2、 淬火质量均匀可控:激光相变硬化相比常规相变硬化具有更高的硬度,可获得极细的硬化层组织。采用大功率的激光器,可以实现硬化层深达2mm。淬火质量可以控制,并且激光相变硬化比常规相变硬化更具有优势,硬化层可以更细,同时采用大功率激光器可以提高硬化层的深度至2mm。
3、加工变形小:由于激光加热速度快,所以热影响区相对较小。这导致相变硬化应力和变形相对较小。
4、淬火区域可选: 可以用于淬火的区域有多种选择,能够对形状较为复杂的零件,以及无法使用其他常规方法进行处理的零件进行硬化处理,例如带有凹槽的零件等。
5、自动化程度高:工艺过程可以通过计算机控制实现自动化,从而实现高自动化程度。这种高自动化程度使得产品生产过程可以纳入自动化流水线中,从而提高生产效率。
6、绿色环保: 激光相变硬化热量传导自冷,无需使用水、油等冷却介质,也无需添加功能合金材料,实现了环保和节能。
工艺要点
1、预处理
在进行激光淬火修复前,需对大型齿轮表面进行***清理,去除油污、锈迹、氧化皮等杂质,以***激光与材料的有效作用。对于存在磨损、裂纹的部位,还需进行打磨、开槽等预处理操作,为后续的激光熔覆提供良好的条件。同时,根据齿轮的材料特性和修复要求,选择合适的填充金属粉末,并对其进行干燥处理,防止粉末中水分在激光熔覆过程中产生气孔等缺陷。
2、激光参数优化
激光功率、扫描速度、光斑直径等参数直接影响激光淬火修复的质量。在加工过程中,需根据齿轮材料、修复部位、填充金属等因素,通过试验或模拟分析,优化激光参数组合。例如,对于高碳钢齿轮,适当提高激光功率和降低扫描速度,可获得较深的淬火层;而对于合金钢齿轮,需***控制激光参数,以避免出现组织过热等问题。
3、过程控制
在激光淬火修复过程中,要实时监测激光加工区域的温度、熔池形态等参数,及时调整激光参数和加工工艺,确保修复过程稳定。同时,采用惰性气体保护,防止修复层在高温下氧化,***修复层的质量。此外,还需对齿轮的装夹方式进行合理设计,减少加工过程中的振动和变形,***修复精度。
4、后处理
激光淬火修复完成后,对齿轮进行必要的后处理工序。如对修复表面进行机械加工,去除多余的修复材料,***齿轮的尺寸精度和表面粗糙度符合要求。同时,进行去应力退火处理,消除激光加工过程中产生的残余应力,提高齿轮的综合力学性能和使用寿命。
min控制方式
人机界面控制系统,示教
冷却方式
智能双温双控,20-40℃
应用实例
瓦楞辊激光淬火处理
瓦楞辊是造纸机械中的重要部件,其表面需要承受纸张的摩擦和挤压,因此耐磨性要求较高。传统的瓦楞辊处理方法,如渗碳淬火和中高频淬火,存在变形大、硬度不均等问题。而激光淬火技术则可以有效地解决这些问题。通过配制磷化液对瓦楞辊的齿部进行磷化处理,然后使用激光器对齿尖进行对称扫描,可以形成弥散强化效果,***提高瓦楞辊的耐磨性和使用寿命。
供应商信息

| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 1000.00万人民币 |
| 公司注册地址 | 陕西省西安市国家民用航天产业基地工业二路299号西安建工科技创业基地10号楼404室 | 统一社会信用代码 | 916101163517180657 |
| 登记机关 | 西安市市场监督管理局高新区分局(航天片区) | 法定代表人 | 段纯 |
| 公司成立日期 | 2015-08-12 | 营业期限 | 长期有效 |
| 经营范围 | 一般项目:增材制造装备制造;通用设备制造(不含特种设备制造);增材制造装备销售;机械零件、零部件加工;机械零件、零部件销售;工业机器人制造;机床功能部件及附件销售;金属切割及焊接设备制造;3D打印基础材料销售;3D打印服务;淬火加工;金属表面处理及热处理加工;技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;货物进出口;技术进出口。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
推荐产品
-
面议
-
面议
-
面议
-
面议
