

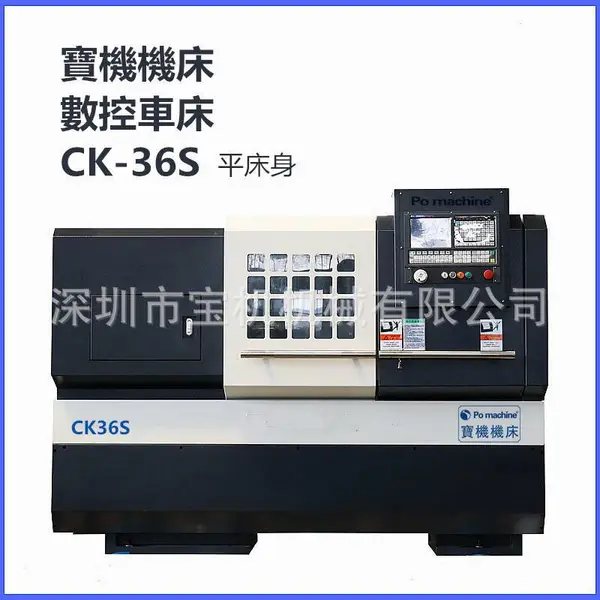
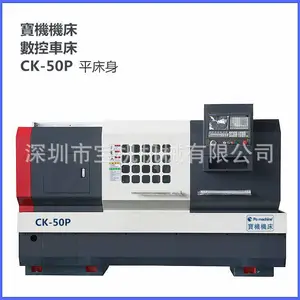
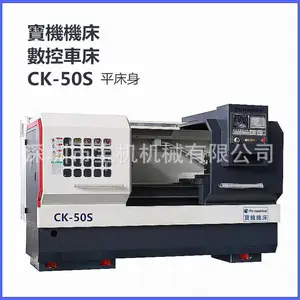

| 数控机床分类:数控车床 | 货号:CK6180 | 品牌:宝机 |
| 型号:CK6180 | 主电机功率:11kw | 运动方式:0 |
| 加工尺寸范围:0mm | 主轴转速范围:0rpm | 刀具数量:0 |
| 控制方式:开环控制 | 控制系统:0 | 布局形式:0 |
| 动力类型:0 | 用途:0 | 适用行业:通用 |
| 售后服务:2年 | 是否跨境出口专供货源:否 |

目 录
一、CK6180数控车床描述1
二、CK6180数控车床规格参数5
三、CK6180数控车床主机标准配置8
四、CK6180数控车床主机特殊配置8
五、CK6180数控车床装箱单11
六、CK6180数控车床主要配套件13
一、数控车床描述
机型:CK6180系列数控车床
CK系列数控车床是公司根据国际市场上数控车床的***发展趋势研制开发的具有半闭环控制功能的普及型数控车床。该机床用途广泛,操作灵活,适宜加工各种形状复杂的轴、套、盘类零件, 如车削内、外圆柱面、圆锥面、圆弧面、端面、切槽、倒角、车螺纹等,尤其适合多品种、中小批量的轮番加工,工艺适应性强,加工效***,废品率低,成品一致性好,可降低对工人技术熟练程度的要求。编程容易,操作简单,是理想的中型机械加工设备。
床身
1000-5000规格床身为整体式结构,6000规格床身为分体式结构,采用高标铸铁(HT300)一次成型铸造,经过二次时效处理,稳定性能好;导轨面宽(600mm) ,刚性好,抗振能力强;导轨面经中频淬火(硬度超过肖氏68°)并由进口导轨磨床进行精密磨削,***了长寿命、高精度和良好的保持性。
二、主轴箱
1、箱体结构刚性强,能适应重切加工;
2、齿轮经高频淬火并精密研磨,精度高,运转平稳,噪音低;
3、主轴直径大,由精密重负荷轴承支撑,旋转稳定,既可重切又可精车;主轴直
径大,由精密重负荷轴承作三点式支撑,旋转稳定,既可重切又可精车; 主轴通孔直径有φ100、φ140两种,采用哈轴轴承,通孔直径为φ100时可配置NSK、SKF等进口轴承。通孔直径为φ140可满足更大棒料或管类零件的加工。
4、自动强制式循环润滑,使得传动系统运转灵活,能有效降温;
5、手动操纵变速手柄主轴4档转速,档内无级变速,工艺加工范围宽。
三、进给
1、主要滑动导轨副均敷有TSF软带,大大降低了摩擦系数,提高了伺服响应性能;
2、X向和Z向采用精密滚珠丝杠副,***了很高的加工精度、定位精度及精度保
持性;
3、各运动副间由集中间歇润滑系统自动润滑;
4、纵向(Z向)进给:本系列机床1000-1500规格Z向进给是由装在进给箱左侧的交流伺服电机由联轴器直接与纵向滚珠丝杠直联,2000-6000规格Z向进给是由装在进给箱左侧的交流伺服电机经精密行星减速器和联轴器直接与纵向滚珠丝杠直联,横向(X向)进给是由装在床鞍后部的交流伺服电机经挠性联轴器与横向滚珠丝杠直联;机床在出厂前采用英国RENISHAW激光检测仪进行动态精度检测和补偿,因而机床具有高的定位精度和重复定位精度。
5、滚珠丝杠规格:
X轴:GQ40×5
Z轴:GQ63×10
四、电动刀架
1、电动刀架,免抬起,换刀快速方便;
2、有立式4、6工位及卧式6、8工位等多种电动刀架形式可供选择。标准配置为立式4工位电动刀架(刀台为240×240,配车刀32×32)。
五、尾座
1、结构坚固,可承受重型切削;
2、套筒经淬火并精密研磨;
3、也可根据用户需求提供液压尾座(特殊订货)。
六、动力
1、15kw大功率伺服主电机,出力大,变速范围宽;
2、X向和Z向均采用大扭矩交流伺服电机,动力强劲,能适应重负荷切削,伺服性能好。
七、卡盘
1、Ф400标准手动三爪自定心卡盘(标准配置)。
2、可提其它规格手动三爪、四爪卡盘(特殊订货)。
3、可提供液压卡盘、气动卡盘或电动卡盘(特殊订货)。
八、液压系统
1、液压站集中控制;
九、润滑系统
1、主轴箱润滑采用集中强制润滑;
2、各滚珠丝杠副及各滑动导轨面均采用定量卸压式集中稀油自动润滑装置润滑。
十、机床电气
1、数控系统采用国内上知名的广州数控988TD可同时控制2轴(X、Z),并具有直线、圆弧和螺纹插补以及其它多种固定循环等功能,最小分辨率为0.001mm
2、机床除具备其全部标准控制功能及标准配置外,还有系统选择功能及配置供用户选择。
3、机床所用主要电气元件采用国内***的产品,***了整机较高的可靠性、稳定性和较长的使用寿命。
4、操作面板距离地面高度适中,符合人体工学,宜人性好,使操作者更容易操作及了解机床运转状况。
5、工作电源:380伏,50Hz(三相)。
十一、安全防护
1、采用半封闭双门结构,大流线造型,既安全实用,又新颖美观;
2、X向及Z向丝杠均采取了防护措施;
3、当机床遇到意外突然断电或出现自身故障时,由于控制电路的特殊设计,机床
可进行自我保护,确保了机床安全。由于机床控制系统内的控制程序已“固化”在芯片中,断电或出故障时不会丢失计算机内存储的程序菜单;
4、机床具有急停安全按钮,可防止各种突发故障给机床造成损坏。
十二、机床精度
CK6180数控车床的制造与验收执行中华人民共和国***
GB/T25659.1-2010《简式数控卧式车床 精度》及GB/T 25659.2-2010《简式数控卧式车床 技术条件》。
1.定位精度及重复定位精度
X向 | 双向定位精度 | 0.032 | ||||||
单向重复定位精度 | 0.009 | |||||||
Z向 | 机床***距 | 1000 | 1500 | 2000 | 3000 | 4000 | 5000 | 6000 |
双向定位精度 | 0.045 | 0.050 | ||||||
单向重复定位精度 | 0.014 | 0.018 | ||||||
2.主轴定心轴径的跳动 0.010㎜
3.加工尺寸精度 IT7级
4.加工表面粗糙度 Ra1.6μ
二、CKBS6180系列数控车床规格参数
1.主要规格:CK6180
床身上回转直径φ800
刀架上工件回转直径φ480
两***间距离1500
车削长度1350
床身导轨宽度600
两***承重2.5t
2.主轴:
主轴通孔直径φ100(标配)
主轴孔前端锥孔1:20(120)
主轴***锥度莫氏6号
卡盘、拨盘连接方式基型卡口式(短位法兰盘)
主轴前端部型式C11(标配)
主轴转速范围(手动四段)8~800转/分
四段无级 | ***挡 | 第2挡 | 第3挡 | 第4挡 |
转速范围 | 7~70 r/min | 17~170r/min | 38~380r/min | 87~800 r/min |
3.刀架:
刀架规格尺寸240×240
刀具截面尺寸32×32
自动刀架工位数4
X/Z向快进速度(米/分) 4m/5m /min
4.尾座:
***套筒直径φ100
***套筒行程250
***套筒前孔锥度莫氏6号
(注:特殊订货旋转尾座时,尾座套筒前孔锥度为莫氏5号)
5.液压润滑系统:
自动润滑装置TZ-2232-20
齿轮泵型号P104RP01GT
齿轮泵额定压力2.5MPa
齿轮泵流量6L/min
电机型号1/2P4H523+P1(顶出线)
油缸工作压力0.98~1.176Mpa
6.冷却系统
冷却泵型号LXB-100
冷却泵电机功率150W
冷却泵流量100L/min
7.动力系统:
主电机功率15kW
主电机额定转速1000转/分
刀架电机功率……………………………………………………….四工位 180W
刀架电机转速……………………………………………………………1400 r/min
主传动三角皮带规格.B1778/主传动三角皮带根数4
8.机床轮廓尺寸及重量:
表3.1
CK6180 | 1000 | 1500 | 2000 | 3000 | 4000 | 5000 | 6000 |
高 度 | 2105 1985 | ||||||
宽 度 | |||||||
长 度 | 3480 | 3970 | 4510 | 5465 | 6515 | 7695 | 8485 |
净 重 | 4800 | 5300 | 5600 | 6000 | 6800 | 7600 | 8250 |
表3.2
9.机床附件:
三爪手动卡盘 Ф400mm
操纵与维修通用工具 1套
10.系统功能简介:
(1)该系统可以加工以各种曲线为母线的连续的回转体,加工分辨率为0.001mm。
(2)可加工圆柱、锥面螺纹,以及圆柱与锥面连续连接螺纹,端面螺纹。
(3)具有刀具自动补偿功能。
(4)具有坯料循环、加工螺纹循环、切槽循环等。
(5)可任意设定零点,操纵非常方便。
三、CK6180系列数控车床主机标准配置
1、广州数控988T交流伺服控制系统
2、全套切削液系统
3、半封闭双门防护
4、电器箱强排风扇
5、节能工作灯
6、中央集中式自动润滑系统
7、标配Ф400标准三爪手动自定心卡盘
8、立式四工位电动刀架
9、机床标准颜色
10、手动尾座
11、随机工、附具
12、标准规定精度
13、随机技术文件
四、CKBS6180系列数控车床随机附件
序号 | 名 称 | 规格或标记 | 数量 | 备 注 | ||
1.主机 | ||||||
1.1 | 数控车床 | CKBS6180 | 1台 |
| ||
2.装在主机上的附件 | ||||||
2.1 | 照明装置 | 220V,25W | 1套 |
| ||
2.2 | 冷却装置 |
| 1套 |
| ||
2.3 | 自动润滑装置 |
| 1套 |
| ||
2.4 | 三角皮带 | B1778;GB/T11544-1997 | 4条 | CKBP6180系列专用 | ||
|
|
| ||||
2.5 | 三爪卡盘 | K11400 (配连接盘) | 1套 | 主轴通孔φ100 | ||
|
|
| ||||
| ||||||

翊發機器(東莞)有限公司為台灣翊發機械工業股份有限公司在中國大陸設立的獨立法人企業,從事五金及模具加工機床的製造、銷售貿易;公司秉承為客戶提供更高端、更具性價比的高精密機床,更便捷的售後服保障之理念,贏得廣大客戶的一致好評。 創立於1986年的翊發機械工業股份有限公司,是一家精密工具機的製造廠。專業設計製造有CNC電腦車床、CNC加工中心機、立式炮塔銑床、精密平面磨床、旋臂式鑽床、電火花加工機床及各類專用機械等。秉持不斷技術創新,技術領先的公司信念,翊發公司對先進工具機的研發投入了無數的心血,多年來,翊發機器已銷售到全球市場,每一部翊發機器都擁有的品質標準,高精度、高效率為零件加工及模具製造的競爭優勢。 為了讓產品提高品質、零缺點,翊發公司從研發設計、生產製造到成品組裝的每一個制程皆實行層層嚴密的品管監控,對於產品之品質記錄、裝配制程管制、機械運轉測試、載重切削測試、成品檢驗保存記錄表與成品精度檢驗保存記錄表,皆由品保部集中管理,並建立完整機器出廠履歷表,作為將來售服之準確依據,全系列的生產作業流程,都落實高精度、高產能與高效率,達成最標準化的***境界。 為致力於研發能力的精益求精,翊發公司持續以進的設備投入研究,經驗最豐富的專業研發團隊,除了提升既有的產品品質之外,並不斷增強開發能力,加速研發更先進的產品,致力為產業升級而努力。***的產品品質早已深獲顧客的信心,並陸續獲得多國專利,因而各項產品屢次獲得國際專業的認證與肯定,更獲得國家精品獎品質的肯定與榮耀。 近年來針對國際化的發展趨勢,翊發更專注於產品品質上的提升,以增進國際化的競爭能力。為積極拓展大陸市場,促進服務兩岸三地客戶,已於湖北正式成立分公司─翊發機器(湖北)有限公司。占地逾1萬平方公尺的湖北新廠也於2002年正式啟用,至此翊發全球的運籌管理中心已全面進行運作,希望以追求產品***、技術領先及服務***之精神,提供給全球客戶的服務品質。
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 广东省东莞市常平镇长江墟路1号 | 统一社会信用代码 | 91441900MA4W57WK7F |
| 登记机关 | 东莞市市场监督管理局 | 法定代表人 | 饶兴龙 |
| 公司成立日期 | 2017-01-09 | 营业期限 | 2017-01-09 至 无固定期限 |
| 经营范围 | 机床、数控机床、金属切削加工机械、自动化机械设备的产销及上门维修;机床配件附件、五金模具配件、五金工具、工业润滑油的产销(不含危险化学品);货物及技术进出口。(依法须经批准的项目,经相关部门批准后方可开展经营活动)〓 | ||
-
¥7.6万
-
¥11.5万
-
¥6.8万
-
¥18.5万
-
¥7.3万
-
¥10.5万
-
¥18.5万
-
¥9.98万
-
¥7.3万
-
¥8.3万
-
¥6.8万
-
¥16.88万
