

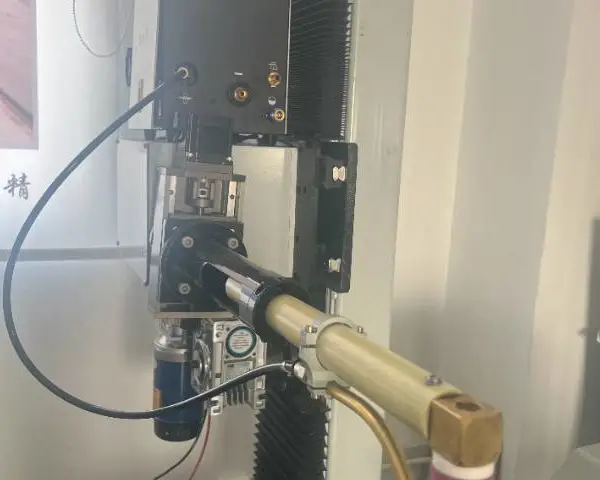

重力是全位置焊接,尤其是立焊和仰焊时面临的主要挑战,熔池金属在重力作用下易发生流淌,导致焊缝成形不佳甚至产生缺陷。本专机创新的磁控电弧(MAW)技术通过在焊接区域施加一个可***控制的横向交变磁场,实现对电弧和熔池的主动“搅拌”与“约束”。磁场发生器由专机控制系统同步驱动,其频率、强度和方向可根据焊接位置实时调整。在立焊向上焊时,磁场产生的洛伦兹力可有效对抗重力,起到“托举”熔池的作用,防止铁水下淌;在仰焊时,磁场力则能帮助熔池金属更稳定地附着在母材上。此外,磁场对电弧的搅拌作用还能细化焊缝晶粒,有利于提升接头力学性能。在实际的化工塔器现场安装环缝焊接(包含5G、6G位置)中,启用磁控电弧功能后,仰焊位置的焊缝余高波动从±1.5mm减小到±0.5mm,成形美观度与平焊位置相当,且无需频繁调整焊接参数,明显提升了全位置焊接的自动化水平和一次合格率。专机配置闭环水温冷却系统,500A大电流持续焊接不降载。江苏密封罐管法兰专机焊接电源

该机构在传统六轴机器人末端增加三自由度主动柔顺单元,包含轴向±10mm浮动、径向±8mm摆动和法向±5mm自适应三个补偿维度。通过六维力传感器实时检测焊接过程中焊枪与工件的接触力,当检测到因法兰组对错边导致的异常受力时,柔顺控制器在5ms内生成补偿轨迹。特别设计的涡流阻尼器可吸收焊接变形引起的突发位置偏移,避免机械冲击。系统内置的错边焊接专业数据库,存储了12种典型错边模式的应对策略,如当检测到3mm台阶错边时自动切换为摆宽加宽的摆动焊接模式,当遇到角度错边时则启动非对称热输入算法。在船舶推进器法兰现场安装焊接中,该技术成功补偿了因船体变形导致的8mm组对偏差,使原本需要返工修割的法廊直接完成焊接,单艘万箱级集装箱船节省工期72小时。经第三方检测,在6mm错边工况下焊接的焊缝,其疲劳强度仍达到标准接头的92%,远超传统手工修补焊缝的75%。陕西暖气管管法兰专机定做专机配备浮动式焊枪自适应机构,可自动补偿工件装夹与加工中存在的同心度误差。
针对大厚度工件焊接时热输入高、焊接时间长对焊枪寿命的严峻挑战,本专机专门开发了高性能水冷式宽幅摆动焊枪。该焊枪采用双循环高效冷却设计:内循环直接冷却导电嘴与钨极夹头,外循环冷却枪体本体及摆动机构。其***的重型陶瓷喷嘴可承受长时间高温辐射,且内部流道经过CFD优化,冷却效率较常规焊枪提升40%。焊枪的摆动机构采用高刚性直线导轨与无刷伺服电机驱动,不仅可实现高达30mm的稳定摆幅,还能在高速摆动下保持优异的运动平稳性,避免因振动导致电弧飘移。精密的机械设计确保了焊枪在大幅摆动时,导电杆、送丝管等内部构件不发生干涉或疲劳损伤。在海洋平台用厚达80mm的EQ70高强钢大梁焊接中,该焊枪支持以300A以上电流、20mm摆幅连续工作超过4小时,焊炬体关键部位温度始终低于70℃,******了因焊枪过热导致的保护失效、钨极异常烧损或机械卡滞,保障了超厚板深坡口焊接任务的连续性与可靠性。
在诸如建筑钢结构预埋管、标准阀门组等单一规格产品的大规模制造中,为了突破单焊炬焊接的效率瓶颈,可以定制开发多焊炬同步焊接管法兰专机。该设备在同一个龙门架或机器人驱动单元上,并行安装两套或更多套单独的焊炬、送丝系统及焊接电源。通过精密的机械设计与同步控制算法,多把焊枪可以同时对同一个工件上的多个相同焊缝(如一个法兰的两条对称焊缝)或同一个大周长焊缝的不同区段进行施焊。例如,在焊接大口径法兰时,两把焊炬可从同一直径的两端开始,相向而行,将总焊接时间直接减半。这种方案需要解决电弧间的电磁干扰、气体保护相互影响以及热输入集中等问题。能够满足汽车排气系统、模块化建筑单元等行业的超大规模生产需求。MIG管法兰专机集成全位置焊接参数包,适应管道安装中水平固定、垂直固定等多种焊位需求。
该专机将焊接工艺规划从依赖操作者经验的领域,转化为基于三维模型与规则的数字化智能过程。用户只需将工件的三维CAD模型及接头坡口尺寸导入软件,系统即可自动进行焊接任务分解。软件内核的智能算法会综合考虑接头几何形状、母材厚度、焊接位置(平、横、立、仰)、热输入控制以及变形较小化等多个约束条件,自动规划出每一层、每一道的焊接路径、焊枪姿态、焊接参数及层间冷却时间。系统生成的“焊接序列”不仅定义了焊道位置,还优化了焊接方向与起弧点,以分散应力集中。编程结果可通过三维仿真进行虚拟焊接验证,提前发现可能发生的碰撞或可达性问题。在实际的船用柴油机重型曲轴箱焊接中,此系统将原本需要焊工数日筹划的复杂多道焊工艺,缩短至2小时内完成编程与仿真验证,并确保了施工现场工艺执行的***复现,***降低了对人员经验的依赖,实现了焊接质量的可预测性与稳定性。模块化变位器设计使一台主机可便捷切换,分别完成电机轴的旋转焊与筒体的直缝焊。陕西暖气管管法兰专机定做
氩弧焊摆动焊接专机集成自适应摆动算法,实现2-15mm宽焊缝的***填丝与母材熔合。江苏密封罐管法兰专机焊接电源
工业焊接车间环境通常较为恶劣,存在金属粉尘、湿度波动、电磁干扰以及设备自身的震动。为确保管法兰专机能够7x24小时稳定、可靠地运行,其机械与电气设计必须遵循严格的工业标准。整机防护等级通常达到IP54,意味着其能防止各方向的溅水及粉尘侵入,保护内部精密的控制系统、伺服电机和传感器。床身、立柱、龙门等主要承重和运动结构采用铸铁或焊接钢结构,经过充分的有限元分析(FEA)和应力消除处理,具备极高的静态与动态刚性,确保在高速运动和负载变化下变形极小,从而***长期的精度保持性。导轨、丝杠等传动部件采用重载、高防护等级的品牌产品,润滑系统为自动集中式。这种从设计源头对可靠性与耐久性的重视,保障了设备在数年甚至***的生命周期内,都能维持稳定的性能和精度,将故障停机时间降低。江苏密封罐管法兰专机焊接电源
昆山博尔勒自动化科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业***,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断***创新,勇于进取的***潜力,昆山博尔勒自动化科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!

昆山博尔勒自动化科技有限公司是一家专注于自动化整体解决方案的企业,致力于推动精益焊接理念的发展。公司主要业务包括焊接自动化装备的生产、定制与销售,旨在为客户提供高效、优良、低成本的焊接解决方案。除了设备的销售,博尔勒还为客户提供焊接技术优化服务,解决焊接现场的各种问题,并进行精益焊接制造的技术开发与咨询。 公司通过深入了解客户需求,帮助他们制定***解决方案,确保焊接过程的高效性和质量。同时,博尔勒还提供工艺开发、设备升级改造、操作培训以及耗材供应等多方位的服务,确保客户在焊接过程中能够获得适合自己的技术支持。通过这些服务,博尔勒致力于提升客户的生产效率,降低生产成本,推动焊接行业的持续发展与创新。
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 统一社会信用代码 | 91320583MA1MGX6F75 | ||
| 登记机关 | 昆山市市场监督管理局 | 法定代表人 | 李代奎 | ||
| 公司成立日期 | 2016-03-28 00:00:00 | 营业期限 | 2016-03-28至2066-03-27 | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
