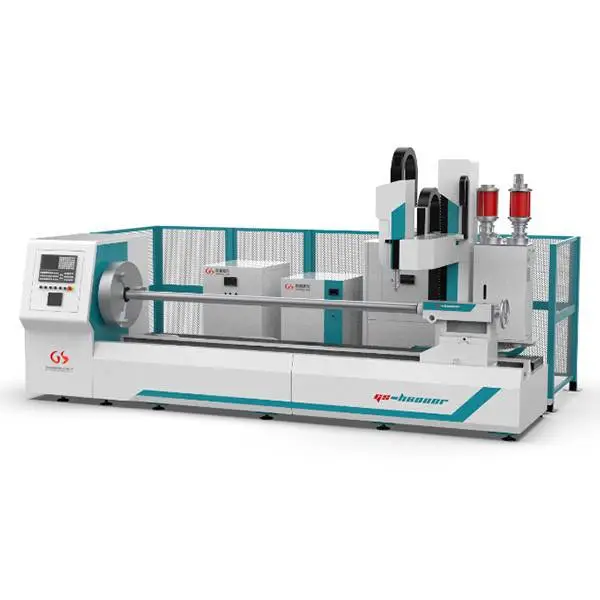
钛合金轴作为现代工业中不可或缺的关键零部件,其性能的稳定性和持久性直接关系到整个设备的运行效率和安全性。然而,由于钛合金的高耐磨性、高强度以及易产生加工硬化的特性,使得其加工修复过程尤为复杂。激光熔覆修复加工技术作为一种的表面工程技术,为钛合金轴的修复与强化提供了新的解决方案。
钛合金轴激光熔覆修复加工工艺优化
钛合金轴的激光熔覆修复加工涉及多个关键工艺参数,包括激光功率、扫描速度、光斑直径、送粉速率等。这些参数直接影响熔覆层的形貌、稀释率及冶金结合质量。因此,通过优化工艺参数,可以获得连续、均匀、无裂纹和气孔的熔覆层。
在钛合金轴激光熔覆修复前,需对受损部位进行***的清洁和预处理,去除油污、氧化物及杂质,确保熔覆层与基体之间的良好结合。同时,根据轴的具体尺寸、形状及损伤情况,设计合理的熔覆路径和参数。
钛合金轴的激光熔覆材料需根据使用环境和性能要求精心选择。常见的熔覆材料包括Ti/Cr2O3复合粉末、Ni基合金粉末等,这些材料具有的耐磨性、耐腐蚀性和高温性能。配比时,需考虑粉末的粒度分布、化学成分及与基体的相容性,以确保熔覆层的质量。
通过大量试验和数据分析,可以优化出佳的工艺参数组合。例如,当激光功率设定为1.8kW,扫描速度为6mm/s时,可以获得的熔覆层。此外,还需严格控制激光束的稳定性、粉末的均匀送粉以及加工环境的温度与湿度,避免热应力、气孔和裂纹等缺陷的产生。同时,采用液态冷却和喷雾装置对加工区域进行实时冷却,防止材料过热变形
钛合金轴激光熔覆修复加工应用实例
在航空工业中,钛合金轴广泛应用于发动机、传动系统等关键部位。然而,由于长期承受高温、高压和复杂载荷的作用,钛合金轴容易出现磨损、裂纹等损伤。采用激光熔覆修复加工技术,可以成功修复这些损伤,恢复轴的性能和精度。
例如,某航空发动机中的钛合金轴出现了严重的磨损和裂纹损伤。经过***的清洁和预处理后,采用激光熔覆技术,在轴的表面熔覆了一层连续、均匀、无缺陷的Ti/Cr2O3复合涂层。修复后的轴不仅恢复了原有的尺寸精度和力学性能,还***提高了耐磨性和耐腐蚀性,延长了使用寿命。
此外,在汽车工业中,钛合金轴也广泛应用于发动机、传动系统等关键部位。同样地,采用激光熔覆修复加工技术,可以成功修复这些部位的损伤,提高轴的可靠性和耐久性。
钛合金轴激光熔覆修复加工未来发展
随着激光技术的不断进步和工业需求的日益增长,钛合金轴激光熔覆修复加工技术将迎来更加广阔的发展前景。
1、与高自动化:通过集成的机器人技术和智能控制系统,实现激光熔覆加工的和高自动化。这不仅可以提高生产效率和加工质量,还可以降低人工成本和操作难度。
2、新材料与新工艺:探索更多适用于钛合金激光熔覆的新材料和新工艺。例如,纳米粉末、复合粉末及多道熔覆技术等,可以进一步提升熔覆层的性能和可靠性。同时,还可以开发新的熔覆方法和工艺参数优化方法,以满足不同领域和应用的需求。
3、环保与绿色制造:注重加工过程中的环保问题,采用低能耗、低排放的加工方式。推动绿色制造的发展,减少对环境的影响和污染。
4、智能化与远程监控:结合物联网、大数据和人工智能技术,实现激光熔覆加工过程的智能化控制和远程监控。这可以提高生产管理的水平和效率,及时发现和解决潜在问题,确保加工过程的稳定性和可靠性。

光熔覆技术与其他表面处理技术的协同应用,能够实现 “1+1>2” 的叠加效果,满足更复杂的工况需求。激光熔覆与等离子喷涂的复合工艺,先通过等离子喷涂形成厚度较大的底层(5-10mm),再采用激光熔覆制备表面功能层(0.5-1mm),既提高了修复效率,又***了表面质量。某水泥设备厂采用这种复合工艺修复立磨磨盘,与纯激光熔覆相比,修复时间缩短 40%,而使用寿命延长 20%,综合效益***提升。?
在模具表面处理中,激光熔覆与离子氮化的协同应用能够大幅提高模具的耐磨性和抗咬合性。先对模具基体进行离子氮化处理,形成 50-100μm 的硬化层,再在工作表面激光熔覆高硬度合金层,使模具的整体使用寿命达到传统处理工艺的 3-5 倍。某家电企业的洗衣机滚筒模具采用该技术后,冲压次数从 5 万次提升至 20 万次,大大降低了模具更换频率和生产成本。?
激光熔覆与超音速火焰喷涂(HVOF)的组合方案,在石油钻杆修复中表现出的性能。HVOF 喷涂形成的 WC-Co 涂层具有高耐磨性,但结合强度较低(约 50MPa),而激光熔覆的镍基合金底层结合强度可达 300MPa 以上。通过 “激光熔覆底层 + HVOF 面层” 的复合结构,使钻杆的耐磨寿命延长 5 倍,同时避免了涂层脱落问题。现场试验数据显示,采用这种复合技术的钻杆在深井钻探中可连续使用 800 小时以上,而传统修复的钻杆仅能使用 150 小时。
激光熔覆技术正朝着更、更率、更智能化的方向发展,未来将在多个领域实现突破。速激光熔覆技术是当前的研究热点,通过将扫描速度从传统的 0.5-2m/min 提高到 10-50m/min,能够实现大面积快速熔覆。德国弗朗霍夫研究所开发的速激光熔覆设备,在修复风电法兰时熔覆效率达到 100m?/h,是传统激光熔覆的 10 倍以上,且熔覆层表面粗糙度可控制在 Ra5μm 以下,基本实现 “近净成形”,大大减少后续加工量。?
在材料领域,功能梯度材料(FGM)的激光熔覆将成为重要发展方向。通过***控制不同成分粉末的送粉比例,能够实现熔覆层从基体到表面的性能连续变化。例如在航空发动机燃烧室修复中,采用从镍基合金到陶瓷材料的梯度熔覆,既***了与基体的冶金结合,又在表面形成耐高温陶瓷层,使部件能够承受 1600℃以上的高温燃气冲刷。这种梯度设计思路,将使激光熔覆在***工况下的应用成为可能。?
激光熔覆与增材制造的深度融合,将催生 “修复 - 再制造” 一体化技术。基于 CT 扫描的三维重建技术,能够***获取废旧零部件的损伤形貌,通过逆向建模生成个性化的熔覆路径,实现损伤区域的修复。某***企业采用该技术修复导弹发射架关键部件,不仅恢复了其尺寸精度,还通过结构优化使部件重量减轻 15%,性能指标超过新品。未来,随着金属 3D 打印技术的成熟,激光熔覆有望实现从简单修复到复杂构件再制造的跨越,制造业循环经济的新模式。