

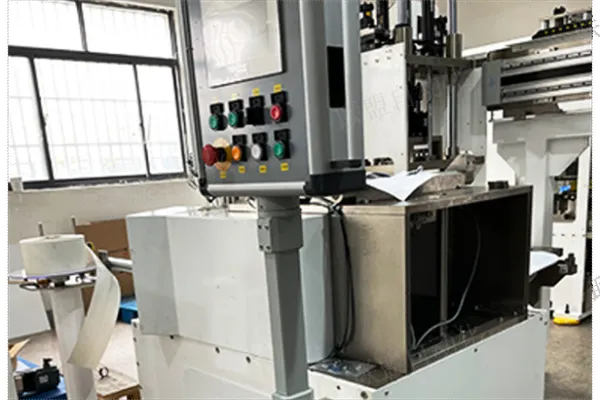

流平与胶化阶段:分子结构重组。滴漆完成后,工件进入流平区,在离心力与重力共同作用下,漆膜表面张力趋于平衡。此阶段需严格控制工件转速:转速过低(<800rpm)会导致漆液堆积,形成流挂缺陷;转速过高(>2500rpm)则可能引发甩漆,造成铁心端部漆膜厚度不足。胶化过程是漆液从液态向固态转变的关键阶段。以某环氧滴浸漆为例,当温度升至145℃时,漆液中的双酚A环氧树脂与酸酐固化剂开始交联反应,3分钟内形成三维网状结构。此时需监测胶化时间,若胶化过快(<2分钟),易导致漆膜内应力集中,产生裂纹;胶化过慢(>5分钟),则可能造成漆膜流淌,影响绝缘性能。上海压缩机滴漆机设备厂家。苏州机器人滴漆机哪家好

高精度微型元件的处理也离不开滴漆工艺。电子元器件、微型电机等产品体积小、结构精细,浸漆工艺难以控制漆膜厚度,容易造成堵塞或绝缘不良。滴漆机的微量控制能力可以***处理这类微型工件,实现微米级的绝缘控制精度。真空压力浸渍(VPI)的替代方案是滴漆机的另一重要应用。虽然VPI工艺能获得优良绝缘效果,但设备投资大、周期长。现代高性能滴漆机配合特殊配方的漆料,可以达到接近VPI的绝缘质量,而设备投入和运行成本大幅降低,为中小型企业提供了高质量绝缘处理的可行方案。苏州机器人滴漆机哪家好陕西半自动滴漆机生产。
关键参数控制:工艺稳定性的主要保障。温度控制精度:固化系统的温度均匀性直接影响漆膜性能。以MYD型设备为例,其采用PID温控算法,配合PT100铂电阻温度传感器,实现三区单独控温。实测数据显示,在180℃设定温度下,各区温度波动范围≤±3℃,工件表面温差≤5℃,有效避免因热应力导致的漆膜开裂。流量稳定性:计量泵的流量稳定性是***漆膜厚度的关键。通过采用伺服电机驱动齿轮泵,并增设压力补偿装置,可使流量波动控制在±0.5%以内。以处理Φ100mm转子为例,当滴漆总量设定为50ml时,实际滴漆量偏差≤0.25ml,确保漆膜厚度均匀性。
渗透与固化阶段:滴注到工件表面的绝缘漆在重力和自身流动性的作用下,逐渐渗透到绕组的缝隙和空隙中。为了加速绝缘漆的渗透和固化过程,在滴漆完成后,工件通常会被放置在特定的环境中进行加热固化。固化温度和时间同样根据绝缘漆的特性和工艺要求进行设定,一般固化温度会高于预热温度,在150℃-200℃之间,固化时间可能持续几十分钟到数小时。例如,对于某些快速固化的绝缘漆,固化时间可能只需30-60分钟,而对于一些特殊的高性能绝缘漆,固化时间可能长达2-3小时。在固化过程中,绝缘漆逐渐发生交联反应,形成坚硬的绝缘层,将绕组牢固地包裹起来,从而实现对绕组的绝缘保护和机械加固。滴漆机的接地电阻需每年检测一次,确保不大于 4Ω,防止设备漏电引发安全事故。
其他领域:除了上述行业外,滴漆机还在一些特殊领域有着普遍的应用。例如,在航空航天领域,对于一些高性能电机和电气设备的绕组,需要采用特殊的绝缘漆和高精度的滴漆工艺,以满足其在***环境下的可靠性要求。在船舶制造领域,电机和电气设备需要具备良好的防潮、防腐性能,滴漆处理可以有效提高这些设备的绝缘性能和耐候性。此外,在一些工业自动化设备、机器人等领域,滴漆机也被用于对电机和电磁元件进行绝缘处理,以确保设备的稳定运行和高精度控制。辽宁加热滴漆机生产。苏州新能源滴漆机维修
湖南全自动滴漆机生产。苏州机器人滴漆机哪家好
滴漆阶段:动态平衡控制。滴漆过程需实现"渗透-填充-覆盖"的动态平衡。以处理48槽8极电机转子为例,当工件以1500rpm旋转时,漆液在离心力作用下沿槽壁向端部流动,此时需控制滴漆流量为3.5ml/s,确保漆液在30秒内完成全槽填充。倾斜滴漆工艺通过调整工件轴线与水平面夹角(通常15°-35°),可明显提升渗透效率。实验数据显示,对于线径Φ0.35mm、槽满率78%的绕组,采用30°倾斜角时,漆液渗透深度比水平滴漆增加22%,端部覆盖均匀性提升15%。但需注意,当工件倾角超过35°时,易导致铁心外圆粘漆,增加后续清理工作量。苏州机器人滴漆机哪家好
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
