

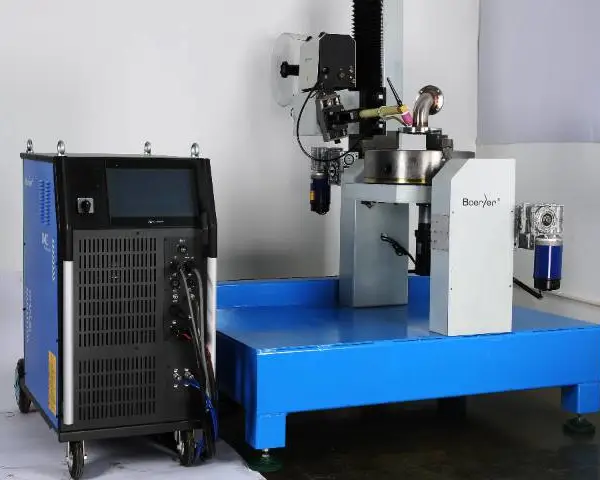

双相不锈钢、超级奥氏体不锈钢、镍基合金等高合金材料,其焊缝金属对氮、氧等间隙元素极为敏感,微量污染即可导致韧性下降、耐蚀性劣化或产生脆性相。常规的氩气保护在车间流动空气中难以做到隔绝。为此,本专机提供了两种升级保护方案:对于直焊缝或小尺寸环缝,可配置模块化局部真空室。焊接前将该透明真空室扣合在焊缝上,抽至中真空状态(如10^-2 mbar),再充入高纯保护气,形成较好的纯净环境。对于大型或不可封闭的焊缝,则采用长行程尾气保护拖罩。该拖罩不仅长度可达1米以上,其内部设计有迷宫式气帘和气体回收净化循环系统,能将高温焊缝及热影响区与空气隔离保护至150℃以下。这两种方案能将焊缝的氮、氧污染控制在极低水平(如NiCrMo类合金焊缝氧<80ppm,氮<150ppm),确保其耐点蚀当量(PREN)和冲击功与母材匹配,满足了海洋平台、湿法冶金设备等苛刻腐蚀环境中高合金压力容器的焊接质量要求。针对封头拼焊开发了自适应摆动算法,熔池流动,确保曲面成形质量。山东不锈钢管管法兰专机品牌

熔深,特别是根部熔透的稳定性,是衡量焊接质量的指标。本专机采用的恒熔深控制技术,基于对熔池振荡频率与振幅的精密分析。其原理是:焊接熔池在电弧力、金属表面张力等作用下存在固有振荡频率,而该频率与熔池的尺寸(尤其是熔深)存在确定的物理关系。专机通过高速视觉传感器或特殊设计的电弧传感电路,实时提取熔池振荡特征信号。控制模块将此信号与预设的“理想熔深”所对应的振荡特征值进行对比,一旦出现偏差,便立即动态调整焊接电流或焊接速度。例如,当检测到熔深变浅趋势时,系统会微幅提升脉冲峰值电流或降低焊速,以增加热输入,反之亦然。这一闭环控制实现了焊接过程的“自适应”调节,能够自动补偿因装配间隙波动、散热条件变化、电弧轻微漂移等因素对熔深造成的影响。在核电主管道窄间隙焊接中,该技术确保了长达数米的环缝在全位置上的根部熔深波动范围小于±0.2mm,为核级设备的***性提供了至关重要的技术保障。广东钛合金管法兰专机工厂碳钢法兰专机搭载双丝MAG系统,焊接效率较传统单丝提升60%以上。
焊接质量的在于对熔池的***控制。本专机采用电弧传感与高速视觉传感的融合技术,构建了熔池的“数字孪生”实时监控系统。电弧传感通过分析焊接电流和电压的细微波动,间接获取熔池振荡频率、弧长变化等信息,判断熔深趋势。与此同时,配置抗弧光干扰滤镜的高速摄像头,以每秒数百帧的速度直接捕捉熔池图像,通过图像处理算法提取熔池宽度、后拖角、尾部凹凸度等几何特征。双路信号经数据融合处理器分析后,AI算法能更准确地判断熔池状态,例如识别即将发生的烧穿、未熔合或焊缝成形不良。一旦预测到风险,系统立即通过闭环控制回路,动态调整脉冲电流、焊接速度或送丝量,将熔池状态拉回理想区间。这种“感知-决策-执行”的实时闭环控制,赋予了专机类似***焊工的“手感”与“眼力”,能主动适应装配间隙波动、散热条件变化等干扰因素,在管道全位置焊接中始终保持***且稳定的焊接质量。
为实现焊接质量的可追溯性与数字化管理,本专机内置了强大的数据采集与记录系统。系统以不低于100Hz的采样频率,全程同步记录焊接过程中的所有关键参数,包括各轴运动位置与速度、焊接电流电压的真实波形、送丝速度、保护气流量、层间温度等,并打上***的时间戳。更重要的是,所有偏离预设工艺窗口的异常事件(如超限报警)都会被自动标记和存储。这些海量数据通过边缘计算单元进行初步处理和分析,形成每一条焊缝的“数字孪生”记录。用户可通过人机界面实时查看趋势曲线,也可在焊后调取任意焊道的历史数据进行回溯分析。该功能对于航空航天、核电等有严格质量体系要求的行业至关重要,它为每一条焊缝提供了完整的“电子履历”,满足了工艺纪律检查和质量审计的要求。当出现质量异议时,可通过数据回溯精细定位问题发生的时刻与工艺状态,为原因分析和工艺改进提供了客观、精细的数据基础,从而推动焊接生产从“经验驱动”向“数据驱动”的深刻转变。MIG管法兰专机集成全位置焊接参数包,适应管道安装中水平固定、垂直固定等多种焊位需求。
为应对市场多变的订单需求,现代管法兰专机普遍采用高度模块化的设计理念。由机架、电控系统、电源等部分保持稳定,而执行末端如卡盘夹具、焊枪夹持器、保护气罩等则设计为标准化的快速接口模块。当需要切换不同管径范围时,操作人员只需使用简单工具,在短时间内即可完成相应规格夹具模块和焊枪模块的换装。电控系统内对应的程序模块与参数包也会同步切换。这种灵活性使得一台专机,能够覆盖比较大的工件尺寸范围,大幅提高了设备的利用率和回报率,帮助制造企业以经济的配置应对从精密仪器管道到大型结构管道的各种法兰焊接挑战。氩弧焊摆动焊接专机集成自适应摆动算法,实现2-15mm宽焊缝的***填丝与母材熔合。广东钛合金管法兰专机工厂
模块化执行机构,可在管-管、管-板、法兰等多种接头形式间快切换。山东不锈钢管管法兰专机品牌
在压力容器制造中,接管、支管与主管连接形成的相贯线焊缝(俗称马鞍形焊缝)是自动化焊接的难点,其轨迹是复杂的空间曲线,且实际组对误差难以避免。本专机搭载的激光视觉跟踪系统,通过发射一字线激光扫描焊缝坡口,并以高帧率相机捕获激光条纹变形图像。***的图像处理算法能实时提取坡口中心线的三维坐标,并与理论模型进行比对。当检测到因工件加工误差、装夹偏差或焊接热变形导致的轨迹偏移时,系统在毫秒级内生成补偿指令,驱动焊枪六轴机器人进行自适应调整,确保电弧始终***对准坡口中心。此技术解决了传统示教编程无法适应实际组对误差的痛点,即使存在±3mm的装配错边或间隙变化,也能实现高质量焊接。在锅炉集箱、换热器管板等多接管焊接中,该系统将相贯线焊缝的跟踪精度稳定在±0.1mm内,使射线探伤一次合格率从依赖熟练工手动调节的约85%提升至***以上,实现了高难度空间曲线焊缝的全自动化、高一致性生产。山东不锈钢管管法兰专机品牌
昆山博尔勒自动化科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户***,为公司的发展奠定的良好的行业基础,也希望未来公司能成为行业的***,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将***昆山博尔勒自动化科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司***执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!

昆山博尔勒自动化科技有限公司是一家专注于自动化整体解决方案的企业,致力于推动精益焊接理念的发展。公司主要业务包括焊接自动化装备的生产、定制与销售,旨在为客户提供高效、优良、低成本的焊接解决方案。除了设备的销售,博尔勒还为客户提供焊接技术优化服务,解决焊接现场的各种问题,并进行精益焊接制造的技术开发与咨询。 公司通过深入了解客户需求,帮助他们制定***解决方案,确保焊接过程的高效性和质量。同时,博尔勒还提供工艺开发、设备升级改造、操作培训以及耗材供应等多方位的服务,确保客户在焊接过程中能够获得适合自己的技术支持。通过这些服务,博尔勒致力于提升客户的生产效率,降低生产成本,推动焊接行业的持续发展与创新。
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 统一社会信用代码 | 91320583MA1MGX6F75 | ||
| 登记机关 | 昆山市市场监督管理局 | 法定代表人 | 李代奎 | ||
| 公司成立日期 | 2016-03-28 00:00:00 | 营业期限 | 2016-03-28至2066-03-27 | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
