

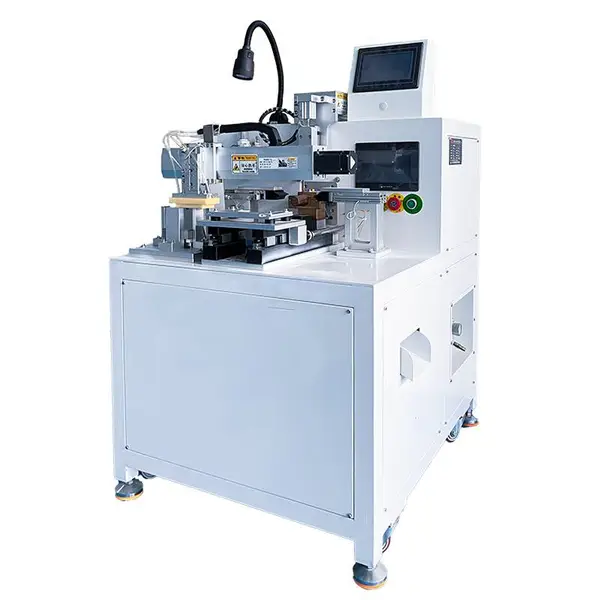

| 产品特性:点焊机 | 是否进口:否 | 产地:广东惠州 |
| 品牌:蓝君 | 型号:LJKJ-301 | 最大焊接厚度:可定制mm |
| 频段:滤网全自动点焊机 | 作用对象:滤网全自动点焊机 | 焊接方式:滤网全自动点焊机 |
滤网全自动点焊机【定制款】
型号:LJKJ-301
公司简介
广东蓝君科技有限公司(简称“蓝君科技”),成立于2019年,致力于成为全球专业的点焊机焊接工艺及智能化装备解决方案服务商,专注于交流点焊机、直流点焊机、电容储能点焊机、逆变点焊机、脉冲点焊机、高频点焊机设备的研发、定制和生产的服务能力。
蓝君科技坚持做智能、稳定、高效、节能、环保的焊接设备。本公司产品核心部件采用进口元器件、高刚性机身、高随动性焊接机头和高负载的变压器等,适用多种金属连接场景,包含:铜铝镍软连接、螺母凸焊、镀锌板和铝合金、铜材等,***焊点强度高、变形小、飞溅少、无虚焊脱焊、螺母焊接不回牙,可24小时连续工作,大幅提升产能。
蓝君科技始终坚持以客户为中心,为客户创造价值!始终坚持提供高品质、高信赖的产品!我们为您提供全方位焊接技术解决方案,提升焊接品质和效率,帮助您用***的资金、在更短的时间内增加您的效益!我们承诺“以精工焊接当下,用创新熔铸未来”,用专业、贴心、全方位的售前、售中、售后服务让您的生产无***!
1.设计依据
1.1主要产品规格
本设备适用于不锈钢、镀铝锌板、铝板、镀锌板的点焊,紫铜片、黄铜片1.5+1.5,不锈钢板的料厚满足1.5+1.5mm,镀锌板的料厚满足2+2mm。
1.2现场环境要求(本专机允许在下列条件下使用)
项 目 | 条 件 |
供电电源 | 380V±10%、50HZ±1% |
酸碱度 | 无酸碱等腐蚀性气体或其它有害气体及易燃易爆气体的环境 |
工作环境温度 | -10℃~+45℃ |
平均相对湿度 | <90% |
压缩空气 | 0.4~0.6Mpa |
地基稳定性 | 良好 |
2.设备构成概述
2.1设备示意图
根根据产品外形和工艺特点,我们公司推荐的LJKJ-20000中频逆变点焊机实现工件的焊接。该设备主要由中频逆变焊接电源装置,加压焊接气缸,电控系统等部分构成。采用1台电源,单个焊头放电焊接,设备示意图如下所示:
机型设备描述:
1.每分钟可输出焊点600个;
2.1~4KHZ逆变频率,控制精度高,焊接时间可以***到1毫秒;
3.显示直观,触摸液晶显示屏,操作方便;
4.恒定电流、恒定功率、定脉宽等控制方式,适合多种材料多种产品焊接;
5.三段放电加热方式,电流缓升缓降控制;
6.设定参数上、下限电流监控。
中频逆变直流点焊机特点:
1.电流直流输出,焊接电流为脉动直流(且波纹度小)。
2.IGBT逆变频率1KHZ,通电时间控制周期为1ms,放电时间可1~999ms任意调节控制。
3.可实时监控电流、电压、功率
4.具有电流失常、监控值超限、网压超限、过热等故障诊断与报警功能,可***减少产品焊接不良率。
5.三段放电设定,带电流缓升缓降功能,可有效解决“飞溅”,更加***了焊接的稳定性。
6.电极寿命能有效延长,节能50%以上。
适用范围:
广泛应用于铜、铝、镍、不锈刚等有色金属和电子器件、精密仪表、低压电器及轻工、家电等行业。
图2.2.2(各种电极握杆的应用)
2.2设备的基本结构
2.2.1 LJKJ-20000中频逆变点焊机主机系统:
机台 | 采用立式C型结构,用优质钢板和型材焊接而成,焊接后退火时效处理,***机台具备足够的强度、刚性及稳定性。 |
加压部件 | 采用气动垂直加压装置,确保焊接压力并对焊接工件平整效正,并设有气动三联件,可有效地过滤空气中的水份并对气缸进行润滑,且装有气压保护装置,当气源压力不足时会报警并停止工作;气缸导向轴采用优质合金钢经高频处理后镀铬加工而成,且导向轴上下运行时使用自润滑轴承进行导向,确保气缸上下运行时无爬行现象,气缸的使用速度在100-200mm/s,从而***焊接压力及焊接质量的可靠性及焊接速度。 |
电极组件 | 焊机电极采用铬锆铜加工制作成形,具有足够高的电导率,热导率和高温硬度﹔电极的结构有足够的强度和刚度,电极内部设有冷却水通道。电极的设计按产品定制(图2.2.2) |
水冷循环系统 | 工业冷水机(风冷型工业冷水机)作为冷却水源,采用并联分组冷却方式,分别冷却阻焊变压器、可控硅及电极头,将焊接工作过程中产生的热量及时带走,以稳定焊点质量、延长电极和相关元件的使用寿命。进水口处设有流量计和球阀,方便观测和更换点焊电极。 |
2.2.2 LJKJ-20000中频逆变点焊机控制系统:
序号 | 项目 | 明细 |
1 | LJKJ-20000中频 焊接变压器 | 采用进口优质铁芯,变压器体积小重量轻,焊压器频率为1000Hz且变压器整流二极管采用德国进口二极管整流,质量稳定可靠,把交流转变为直流提供焊接使用,能量损失小,可以节省更多的能源,降低焊接成本。绝缘等级达F级,变压器经调压温升试验,***在负载持续率为50%时达到额定功率,短路电流为60KA,完全满足工作强度和焊接强度要求。且变压器次级铜板之间联接处全部进行镀银处理,大大降低了次级铜板间的接触电阻,减少损耗提高了变压器的功率因素,中频电源比传统工频电源节能50%以上。 |
2 | 中频逆变器 | 引进德国***的技术结合多年的焊接经验,其主要逆变器件如IGBT,SCR及驱动模块全部采用德国进口元件,确保其质量的可靠和稳定性。 |
3 | 中频控制系统 | a)外箱、整流电路、滤波电路、功率开关电路、检测电路及焊接控制器等组成。 b)模块式结构之可控硅除高度安全外,更完全与大地回路隔离,不会因泠却水之洁净问题而产生不可预料之事故。 c)焊接控制系统:由控制器,,可控硅驱动板,多功能保护及缺相检测板,功能控制板等多个部份组成.焊接控制器采用多个微控制器组成,操作界面触摸屏调节显示。控制器采用多位微控制器互相配合分工运作,直读式操作系统,易于操作,可储存多组焊接参数,除基本常用之设定参数外,更设有焊点记数和焊点设定,焊点记数是当点焊机每完成焊接一次焊接后便进行加1记数,可以计算焊点次数,便于管理;焊点设定是使用者可预先设下要求之焊接点数,当点焊机工作至该设***数时,点焊机自动停止工作,此功能便于使用者定时检查或修护电极,***焊接质量; d)自动诊断功能,在每次焊接前会先行测量输入电流,电压、频率、冷却水流量等多项数据,在焊接时会测量可控硅和IGBT之导通状态,以确保点焊机在正常下运行。 |
2.3设备性能说明
2.3.1中频逆变焊接电源优点:
u中频逆变直流焊接电源是一套***的焊接设备。应用广泛,焊接变压器体积小而输出能量大。而其优越性能乃因其焊接变压器频率由现时之市电50/60Hz提升至1000Hz,再加上变压器次级回路中的整流二极管把电能转为直流电源供给焊接使用。这样可以大大的改善次级回路感抗系数值,这是一个引致能量损失的重要因素,在直流焊接回路中几乎是可以不予考虑的,从而将生产成本降至***。与其它传统焊接电源比较具有以下优点:
u节省能量:同使用工频焊机比较可减少电能的消耗,节能50%以上,同等重量之变压器,可输出更多能量,适用于焊接厚的工件和高传导性的金属。
u改善功率因子,降低生产成本。
u在张开面积很大的二次回路中可减少干扰:焊接电流为直流,当二次绕组中有感应/具磁性的材料时,不会影响焊接。
u使供电设备的负载平衡:中频逆变直流焊接电源采用三相电源。
u更为***、快速的电流控制:与工频系统相比能更多、更准确的分析参数。
2.3.2中频逆变式焊机【方框图】:
由于本机集高新焊接技术和控制技术于一身,因此本设备具有运动平稳、定位精准,易调校、好操作、自动高效、劳动强度小等特点,特别适合量大、焊点多,变化频繁的专用产品的焊接。
2.3.3设备特点:
1.输出电源频率:1KHZ,时间精度为ms级;
2.可编程最多32套焊接规范,具有多段焊接功能,并能存储多套焊接规范随时调用;
3.三段加热过程:预热、焊接、回火;其中焊接段中可以自己定义递增和递减段及循环次数;
4.可编程输出I/O口:可编程3段输出,更好地与PLC、机器人等适配;
5.通讯及BCD码控制功能:可外接工控机、PLC等设备,实现远程控制自动化管理;
6.次级线圈实时反馈次级焊接电流并参与闭环,实现更精准的焊接电流控制;
7.报警记录功能,具有故障自诊断功能,出现故障可自动停机并声光报警,同时在操作界面显示故障提示;方便查阅历史报警信息;
8.电流控制精度:5‰。
9.触摸屏全中文操控界面,使用简单;
10.采用三相供电,电网负载平衡,功率因素高达90%
11.使用循环式强制水冷,能长期工作不过热;
2.4设备主要技术参数及主要元器件
2.4.1主要技术参数:
项目 | 参数 |
输入电压 | 380±10%(三相)50HZ |
输出电压(V) | 单相PWM,峰值540V |
输出功率 | 90KVA |
次级电压 | 9V |
短路电流 | 20KA |
气阀输出额定电压(V) | DC24V±10% |
气阀输出额定电流(A) | ≤0.15A/每路 |
输入线缆 | 6~10mm2 |
绝缘电阻 | 输入电源对机身绝缘电阻≥2.5MΩ |
工作环境 | 温度≤40℃,湿度≤90% |
气缸型号 | Φ50*50mm或者63*50mm |
工作压力 | 3000N |
气源压力 | 0.6MPa |
水源压力 | 0.15MPa~0.60MPa |
工作温度范围(℃) | 水冷-5℃~50℃ |
水流量 | 20L/min |
外壳尺寸(mm) | 长790*宽550*高1350 |
触摸屏控制器的工作参数 | ||
启动信号 | 启动开关1,启动开关2 | |
气阀驱动 | 3组 | |
规范存储数量 | 32组 | |
预压时间(ms) | 0-9999 | |
加压时间(ms) | 0-9999 | |
缓升时间(ms) | 0-99 | |
预热时间(ms) | 0-999 | |
冷却时间(ms) | 0-9999 | |
焊接时间(ms) | 0-999 | |
冷却时间(ms) | 0-9999 | |
回火时间(ms) | 0-999 | |
缓降时间(ms) | 0-99 | |
保压时间(ms) | 0-9999 | |
休止时间(ms) | 0-9999 | |
电流控制 | ||
电流1 | CC1(初级恒流) | 初级电流0-9999(单位:A) |
CC2(次级恒流) | 次级电流0-20(单位:KA) | |
电流2 | CC1(初级恒流) | 初级电流0-9999(单位:A) |
CC2(次级恒流) | 次级电流0-20(单位:KA) | |
电流3 | CC1(初级恒流) | 初级电流0-9999(单位:A) |
CC2(次级恒流) | 次级电流0-20(单位:KA) |
表2:控制器的工作参数
注:(1)初级电流恒定模式下,设定的电流值为初级电流峰值,监视的电流值为焊接电流有
效值;次级电流恒定模式下设定的电流值为焊接电流有效值,监视的电流值为焊接电流有效值。
(2)多段焊接时冷却时间至少设置为2ms!
控制器面板说明
控制器面板如图1所示,其功能说明如下。
图1:人机界面图(具体面膜见实物)
工业7寸触摸屏显示,可进行参数设定及功能选择,实时监控焊接电流及电容电压等相关信息。所有的设置操作都可在触摸屏上完成,方便快捷。
控制器操作说明
1.显示介绍
1)工作状态屏
上电后,自动进入“工作状态”屏,该屏下才可进行焊接。
图2:工作状态屏
注:加压气阀指“加压”按钮操作的对象,可设置的范围为1-5,对应控制器端子的五路气阀,按“加压”对应的气阀动作,再按一次“加压”对应的气阀回退。
2)参数设置
图3:参数设置
注:1.三段焊接电流的热量设置的含义:当为初级恒流时,为变压器初级的电流,当为次级恒流时,为变压器次级的电流。
2.该画面下,不可以焊接。必须切回工作状态画面下,才可以焊接。
3)功能屏
图4:功能设置
※单点/连续
1.单点:启动信号1有效后立即开始焊接过程,焊接结束后发出焊接完成信号。如果启
动信号1一直保持有效,此模式也只执行一次焊接流程。单点焊接控制时序图如图5所示。
2.连续保持式:连续点焊过程中,如果启动信号1一直保持有效,那么电磁阀输出在保持时间过后会断开,焊钳张开,然后休止时间有效。休止时间过后电磁阀会再次闭合,重新开始下一个焊接过程,断开启动信号1后终止焊接流程,连续焊接(保持)控制时序图如图6所示;
4)监控设置
电流监控功能用于检测焊接过程中的实际电流,并将反馈的电流值与设定的参考值以及超、欠限值进行比较。当测定的电流值超出允许误差(欠限,超限)的时候,控制器会输出报警信号。如果测量值低于允许的误差范围(许可),那么将会启动一个计数器,并与欠限点数比较,如果大于欠限点数,则输出报警或预警信号。
对于每一个焊接脉冲可以单独设定电流监控功能。当测得的电流值超过电流设定的误差的时候,会产生报警信号。对于预热、焊接、回火三个焊接过程,分别设定了电流参考值、超限值、许可欠限值和报警欠限值。监控控制示意图如图16所示:
上图所示为监控控制示意图,相关含义如下:
1.预热(焊接或回火)参考值:可以设定一个实际的电流参考值,电流超限、欠限值等参数都以这个参考值为标准。
2.I*超限值:对于电流I*(*=1,2或3,分别对应着预热、焊接和回火三个过程)来说,相对于电流的参考值有一个超限范围,当实际的电流超出这个限定范围的时候,控制器会提出报警。
3.I*报警欠限值:测量的电流值相对于参考的电流值有一个低限误差,即报警欠限值,当电流测量值超出允许的报警范围时会提出报警。
4.I*许可欠限值:相对于电流参考值可以设定一个许可欠限值,它也是一个***比,在许可欠限和报警欠限之间,可以引入一个参数:连欠限点数,即可以允许连续n个点位于许可欠限和报警欠限之间,如果超出点数n后即报警。
5.连欠限点数:当实际的电流值落在了电流报警欠限和电流许可欠限之间的范围内,那么允许再焊一次,如果下一次仍然落在这个范围内,且没有超出“连欠限点数”范围,那么还可以再焊一次,直到达到连欠限点数设定值,如果下一点仍欠限,则控制器提出报警。
5)步增设置
图17:步增屏
6)生产管理
图19步增控制示意图
总点数:焊接的总焊接点数
工件数:总点数除以单个工件点数箱数
箱数:工件数单相的工件数
计数清零:清除总点数,工件数,箱数
单个工件点数:一个工件有多少个焊接点
电箱的工件数:一箱产品中有多少个工件
修正点数:焊接不良的焊接点数
设定总生产量:设定计数的总焊接点数
已成产数量:已经生产好的焊接点数
剩余产量:还需要生产的点数
规范点数:规范号对应的焊接点数
规范号值:多少规范号下的计数
7)历史记录
图20:历史记录
如图20所示为数据记录屏,记录焊接电流和电容电压的值。该画面下分三个画面,分别为放电电流、母线电压和表格数据。其中放电电流为各个时间段的焊接电流图;母线电压为各个时间段的电容电压图;表格数据为每次焊接对应的时间,焊接点序列,规范号,母线电压,焊接1电流,焊接1时间,焊接2电流,焊接2时间和焊接结果。这些数据表格可以支持导出到U盘进行电脑分析操作。
8)报警记录
2.4.2设备主要元器件清单
序号 | 部件名称 | 型号 | 数量 | 配件供应商 | 备注 |
1 | 中频变压器 | 90KVA | 1件 | 蓝君科技 | 日本川崎硅钢片 |
2 | 人机界面 | 1件 | 昆仑通泰 | ||
3 | 逆变器 | INV160-80 | 1件 | 蓝君科技 | 主要元件用德国 |
4 | 电磁阀 | 二位五通G3/4 | 1件 | 亚德客 | 或同级产品 |
5 | 气缸 | 1件 | 非标订制 | ||
6 | 气动三联件 | PT3/4 | 1件 | 亚德客 | 或同级产品 |
7 | 电容 | 3300UF450V | 8件 | NCC | 逆变器内 |
8 | 二极管 | 5SDD0120B0400 | 4件 | ABB | 俄罗斯 |
9 | 可控硅 | 3件 | 西门康 | 逆变器内 | |
10 | IGBT | FF450R12KT4 | 4件 | 英飞凌 | 逆变器内 |
3.设备工作流程说明
该设备工作流程如下:
1 | 打开电源开关,电源指示灯亮,其它指示及报警灯显示正常。 |
2 | 设计好各焊接参数及其它动作参数,将功能选择焊接调至调整测试档,选测试焊机各动作 运行是否正常。 |
3 | 按启动钮,焊机开始运行,但不焊接。检查各动作是否正常,各动作正常后调整焊接状态使 用。 |
4 | 将工件人工放到下电极上,启动按钮/脚踏开关; |
5 | 焊接气缸带动上电极下压,放电焊接; |
6 | 焊接完成,人工取下工件。 |
4.质保期
1 | 质量***期为自最终验收协议签署生效之日起的12个月。在此期间,设备发生任何非人为原因造成的故障和损坏,均由卖方负责免费修复,失效零件予以免费更换,所更换的部件三包期从更换之日起重新计算。 |
2 | 设备在使用过程中出现问题,卖方应在24小时内响应,48小时内派员抵达用户方免费实施修理。 |
5.责任
甲方责任 | 1 | 下单后,必须在3日内提供需焊工件的图纸,并确定本设备的适用范围,以方便我方技术人员进行设计 |
2 | 必须在交货***周内布置设备场地,所需的水、电、气等设施 |


广东蓝君科技有限公司(简称“蓝君科技”),成立于2019年,致力于成为全球专业的点焊机焊接工艺及智能化装备解决方案服务商,专注于交流点焊机、直流点焊机、电容储能点焊机、逆变点焊机、脉冲点焊机、高频点焊机设备的研发、定制和生产的服务能力。 蓝君科技坚持做智能、稳定、高效、节能、环保的焊接设备。本公司产品核心部件采用进口元器件、高刚性机身、高随动性焊接机头和高负载的变压器等,适用多种金属连接场景,包含:铜铝镍软连接、螺母凸焊、镀锌板和铝合金、铜材等,***焊点强度高、变形小、飞溅少、无虚焊脱焊、螺母焊接不回牙,可24小时连续工作,大幅提升产能。 蓝君科技始终坚持以客户为中心,为客户创造价值!始终坚持提供高品质、高信赖的产品!我们为您提供全方位焊接技术解决方案,提升焊接品质和效率,帮助您用***的资金、在更短的时间内增加您的效益!我们承诺“以精工焊接当下,用创新熔铸未来”,用专业、贴心、全方位的售前、售中、售后服务让您的生产无***!
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 惠州市仲恺高新区西坑工业区113号华涛科技园研发厂房12楼C区 | 统一社会信用代码 | 91441300MA52Y0DD2P |
| 登记机关 | 惠州仲恺高新技术产业开发区市场监督管理局 | 法定代表人 | 蓝晓军 |
| 公司成立日期 | 2019-03-06 | 营业期限 | 长期有效 |
| 经营范围 | 工业机器人、自动化机械设备、自动化电器产品、焊接设备、电子电器产品、厨房电器、焊接设备控制器及配件的研发与销售,软件设计开发,网络技术开发设计,网站建设;生产、加工、销售:自动化设备、机电设备、五金制品及其配件、塑胶制品、电子元器件;货物进出口,网上贸易代理,国内贸易。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
