

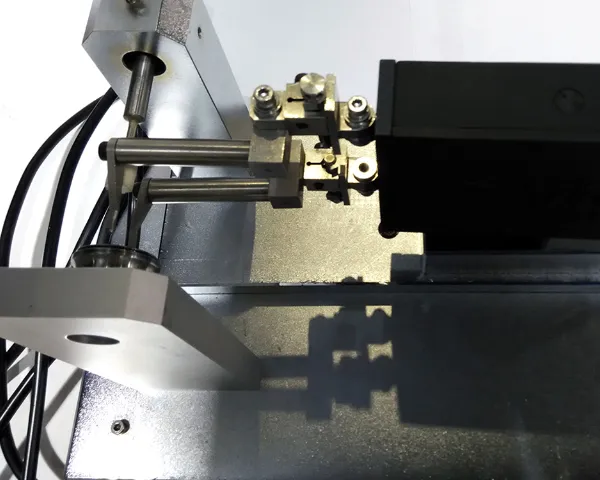

磨加工主动测量仪可提升加工精度的稳定性。磨削加工中,砂轮磨损、工件材料硬度不均等因素易导致加工精度波动,普通加工方式难以保持批次一致性。主动测量仪能通过持续的数据采集与分析,建立加工尺寸变化的动态模型,结合预设的精度标准自动调整磨削参数,如进给速度、砂轮位置等,实时补偿各种干扰因素带来的误差。这种动态补偿机制可有效抵消砂轮磨损、材料差异等造成的精度偏差,使每一个工件的加工尺寸都能严格控制在公差范围内,大幅减少同一批次工件的尺寸离散度,提升产品精度的稳定性与一致性,满足高精度加工的严苛要求。?从长期生产来看,这些因素共同作用,能明显降低单位产品的生产成本,提升企业的生产效益与市场竞争力,为企业在成本控制方面提供有力支撑。磨加工主动测量仪的使用可减少人工测量的介入,降低因人为因素导致的误差。成都外圆主动测量系统解决方案

轴承磨加工主动测量仪能优化轴承加工的材料利用率。轴承材料多为高硬度合金,材料成本占比高,传统磨削加工因尺寸控制不准易出现过度磨削,造成材料浪费。轴承磨主动测量仪能根据轴承坯料的初始尺寸和预设的成品尺寸,***控制磨削量,在***加工精度的前提下,将磨削余量控制在更小范围内,避免不必要的材料去除。同时,通过实时监测磨削过程中的材料去除速率,可及时发现坯料尺寸异常,对不合格坯料提前筛选,减少后续加工的材料投入。这种材料优化利用能力在降低原材料消耗的同时,减少了磨削时间和砂轮损耗,提升了轴承加工的经济性,符合节约型生产的要求。?成都外圆磨加工主动量仪厂家推荐磨加工主动测量仪的软件系统可根据加工需求进行升级,以适应新的工艺要求。
前插磨加工主动测量仪有助于优化磨削进给参数。前插不同部位的材料去除量和精度要求存在差异,传统固定进给参数难以兼顾效率与质量。主动测量仪根据实时采集的各部位尺寸数据和材料硬度反馈,自动优化进给策略:在粗磨阶段对大余量部位采用高进给速度快速去除材料,在接近成品尺寸的精磨阶段切换为低进给速度,在精度要求高的配合面采用微进给模式。这种动态参数调整可在***各部位精度和表面质量的前提下,大幅缩短整体磨削时间,减少不必要的砂轮损耗,降低磨削热产生,避免因过热导致的材料性能退化,提升加工的经济性和效率。?
在线磨加工主动测量仪有助于增强多设备协同加工效率。生产线中多台磨削设备的协同作业需要统一的基准和数据支撑,传统设备各自为战易出现加工一致性差的问题。在线主动测量仪可接入生产网络,实现多设备间的测量数据共享与比对,通过系统分析各设备的加工偏差,统一调整工艺参数,使多台设备保持一致的加工精度。这种协同能力确保同一批次工件在不同设备上加工时尺寸统一,减少因设备差异导致的质量波动,提升生产线的整体加工水平,同时为柔性生产线的快速换产提供数据协同基础,缩短产品切换时间。?磨加工主动测量仪与自动上下料系统配合,可实现磨削加工的全自动化流程。
ZD系列磨加工主动测量系统的应用场景涵盖轴承、汽车零部件、家电行业等关键领域,为各类关键零件的精磨加工提供可靠检测支持。在轴类零件加工中,它适配不同规格轴件的精磨尺寸实时监测,保障轴类零件的圆柱度与尺寸一致性;针对轴承类零件,从内圈、外圈到滚动体的精磨工序,均能***捕捉尺寸偏差,助力轴承产品的精度提升;在汽车齿轮内孔精密加工中,系统可实时反馈内孔尺寸变化,确保齿轮传动的啮合精度。提高生产效率,减少维修费用是生产过程中的关键因素,工件加工或机器状况的实时控制是更佳的解决方案。ZD 系列主动测量系统采用相对测量的原理,在磨削过程中实 时测量被加工件与标准工件的几何尺寸差值,通过预先设置的阀值向加工设备发出***的逻辑控制信号,确保加工过程的顺利进行。ZD 系列产品具有测量精度高、坚固耐用、适用范围广等几大特点,是精密磨削加工过程中理想的在线检测系统。磨加工主动测量仪的校准工具需经过严格检定,以***校准结果的准确性。成都外圆主动测量系统解决方案
磨加工主动测量仪的抗振动性能在高速磨削环境中至关重要,可***测量数据的稳定性。成都外圆主动测量系统解决方案
曲轴磨加工主动测量仪有助于增强曲轴加工过程的稳定性。曲轴材料硬度高、磨削过程易受砂轮磨损、冷却液分布不均等因素影响,导致加工过程不稳定。主动测量仪通过连续记录磨削参数与尺寸变化的关系,建立动态模型,当检测到尺寸变化速率异常时,自动调整砂轮进给速度或补充冷却液,抵消干扰因素的影响。这种实时调控能力维持了磨削过程的稳定,避免因突发状况导致的轴颈***、裂纹等缺陷,减少不合格品产生,同时延长砂轮使用寿命,降低加工过程的波动风险,提升生产过程的可控性。?成都外圆主动测量系统解决方案
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
