

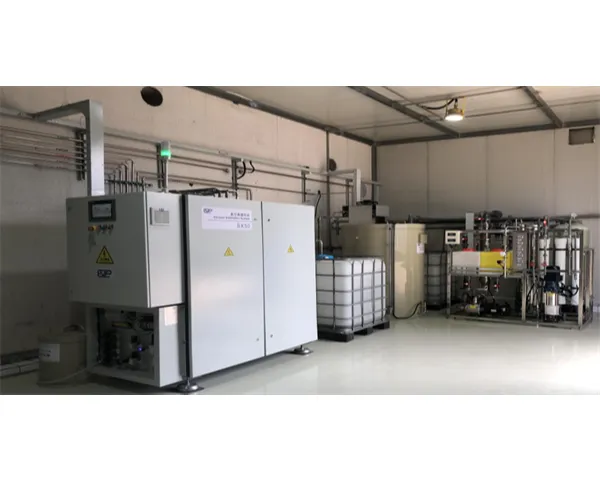


唯恒塬环保多效废水蒸发器采用多效梯级换热结构,可根据企业需求提供二效至五效配置,单日处理量可满足 50 吨至 800 吨废水处理需求,适合大型工业园区、火电、化工集中处理等场景。设备通过热量重复利用提升运行效率,在长周期运行中保持蒸发状态平稳,出水可满足回用或排放相关要求。系统配备故障提醒与在线维护结构,可提前识别运行异常,降低非计划停机概率。设备采用模块化布局,可根据现场空间进行安装调整,减少前期改造投入,同时搭配降噪与除臭结构,改善现场操作环境,满足企业连续化生产需求。废水蒸发器可处理高浓度氨氮废水,处理后氨氮含量低于国家排放标准限值。吴江区废水蒸发器原理

唯恒塬环保车载式废水蒸发器采用车载一体化设计,可搭载于货车、工程车,实现快速移动作业,日处理量可达3-20吨,适合应急治理、临时施工、野外作业等场景。设备具备单独供电与供水系统,可外接市电或搭配柴油发电机,适应无固定水电的作业环境,安装调试周期控制在24小时内,可快速投入使用。系统适配高盐、含油、生活污水等多种水质,可实现现场浓缩减量,减少废水运输成本与外排压力,搭配简易操作界面,非专业人员也可快速上手。在多个应急废水处理项目中,设备以灵活便捷的特点,帮助企业快速解决环保应急需求。高新区国内废水蒸发器排名废水蒸发器可处理医药行业废水中间体,无杂质残留,符合行业标准。
唯恒塬环保脱硫废水蒸发器针对火电、钢厂、供热锅炉脱硫废水定制,可处理高氯、高钙、高硫酸盐废水,适应高硬度与高结垢倾向水质。设备采用防结垢流道与在线维护结构,延长连续工作周期,降低停机频率。系统可助力企业实现脱硫废水零排放目标,结晶盐可合规处置或资源化利用,冷凝水可回用于脱硫系统与循环水系统。设备可与锅炉系统配套运行,自动化程度较高,可与厂区控制系统对接,实现集中监控。在多个燃煤电厂与工业园区项目中,设备可满足脱硫废水处理要求,推动水资源循环利用。
物联网技术的深度应用让废水处理更智能,唯恒塬环保科技(苏州)有限公司的物联网赋能智能废水蒸发器实现了远程监控与故障预警的全流程覆盖。设备搭载各类高精度传感器,实时采集温度、压力、流量等运行数据,通过5G网络传输至云端平台。企业管理人员可通过手机APP或电脑端随时随地查看设备运行状态,远程调整参数、控制操作。当设备出现异常时,系统基于大数据分析快速判断故障类型和位置,并自动推送预警信息。在化工园区集中式废水处理站的应用中,该设备使故障响应时间缩短80%,维护成本降低30%,明显提升了园区废水处理的智能化管理水平。废水蒸发器可处理高浓度COD废水,浓缩倍数高,大幅减少后续处理量。
食品加工行业的乳制品废水含乳糖、乳清蛋白等热敏性成分,传统蒸发设备易导致营养成分流失,且能耗较高。唯恒塬环保科技(苏州)有限公司的低温MVR蒸发器,专为热敏性物料处理设计,通过真空环境将蒸发温度降至55℃以下,比较大限度保留乳清蛋白和乳糖的活性。设备采用三效降膜式结构,利用二次蒸汽的梯级利用,蒸汽消耗较单效蒸发降低75%,传热效***且运行稳定。在处理过程中,废水经预处理去除悬浮物后进入蒸发器,浓缩液可直接用于乳糖和乳清蛋白提取,冷凝水达标后回用于生产清洗。某乳制品厂应用该设备后,乳清废水处理量达300吨/天,乳糖保留率95%,年回收乳糖价值120万元,排水量减少85%,既实现了废水资源化利用,又符合食品行业严苛的卫生标准。废水蒸发器可处理高粘度废水,无需稀释预处理,直接进入蒸发工序。吴江区废水蒸发器原理
废水蒸发器运行噪音≤60dB,比同类产品低3-5dB,营造更舒适的作业环境。吴江区废水蒸发器原理
唯恒塬环保高盐废水蒸发器可稳定处理 TDS 在 50000mg/L 以内的高盐废水,单台设备日处理水量可覆盖 10 吨至 150 吨区间,在化工、电镀、煤化工等场景中可保持连续运行。设备采用强化换热结构与防结垢设计,降低物料在管壁附着的概率,减少停机维护次数,适应水质波动较大的工况。系统运行过程中可将废水进行浓缩减量,冷凝水回收率保持在较高水平,回收后的水体可回用于生产环节,帮助企业减少新鲜水消耗与外排压力。设备搭配自动排渣、在线监测等功能,降低人工值守强度,在多个工业园区项目中实现废水减量与合规排放双重目标,为企业长期稳定生产提供支撑。吴江区废水蒸发器原理
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
