


TD金属表面超硬改性技术俗称渗金属,是在800-1050℃的处理温度下将工件置于硼砂熔盐及其特种介质中,通过特种熔盐中的金属原子和工件中的碳原子产生化学反应,扩散在工件表面形成一层几微米至二十余微米的金属碳化物层,目前性能高、应用范围广的就是碳化钒(VC)覆层。VC渗层硬度高达2600-3600远高于QPQ渗层硬度600-1500,所以工研所QPQ的韧性更好。同时工研所QPQ处理温度(500-600℃)远低于TD工艺(800-1050℃),且工研所QPQ处理时间短,所以工件变形量工研所QPQ技术优于TD工艺。刀具QPQ源头厂家推荐成都工具研究所有限公司。凸轮轴QPQ盐雾

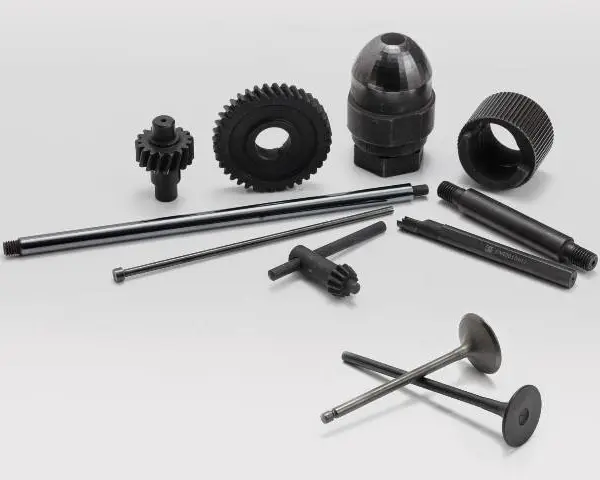
气门的作用是是专门负责向汽车发动机内输入空气并派出燃烧后的废气,气门是在高温状态下工作的零件,因此气门除了选用热强钢材料外,还要注意气门的接触面是一个危险区域,该区域要求耐热蚀、热疲劳、耐磨损,因此必须进行表面强化。较早的表面强化技术是采用镀硬铬,现在气门材料常用4Cr9Si2钢、40Cr以及5Cr21Mn9Ni4N,比较试验表明,40Cr钢气门和5Cr21Mn9Ni4N钢排气门经工研所QPQ处理后,其耐磨性比镀硬铬高2倍,并成功地解决了六价铬的公害问题。凸轮轴QPQ盐雾通通过QPQ表面处理后,刀具的表面可以形成一层致密的氮化物层。。
电镀技术就是利用电解原理在某些金属表面上镀上一层其它金属或合金的过程,通过金属膜来防止金属氧化,提高耐蚀性与耐磨性。随着环保政策的管控,电镀工艺存在的重金属污染在较多地区受到一定的限制。工研所QPQ热处理表面改性技术主要应用在黑色金属的防腐抗蚀、硬度提升、耐磨性提升等性能需求。通过在高温(400-650℃)下对工件进行氮化和氧化处理,使金属表面形成一层硬度较高的氮化物层,这种氮化物层具有极高的硬度和耐磨性,能够有效提高金属制品的表面硬度、耐磨性和耐蚀性。
QPQ表面复合处理技术是一种针对金属表面的处理工艺,能够有效提高材料表面硬度、耐磨性和抗疲劳性能,并且因工艺、设备简单易行而被广泛应用。利用QPQ盐中的有效组分在合金钢表面发生分解、吸附、扩散,从而改变合金钢表面化学成分及相组成以提高合金钢表面性能。然而,高温长时间的工艺条件易造成工件变形,组织粗化以及对不锈钢耐蚀性的降低。因此,工研所研发出了可在低温进行表面处理的***QPQ表面处理技术,化合物渗层由原有的15~20μm增加到30~40μm以上。仪器仪表QPQ源头厂家推荐成都工具研究所有限公司。
齿轮在各类机械设备中的使用过程中,常常面临着重载荷、高磨损以及高疲劳的严苛服役特性。这些特性要求齿轮材料必须具备良好的高韧性、高耐磨性和高疲劳强度,以确保其长期稳定运行。经过工研所QPQ表面符合处理技术的处理后,齿轮样件的表面会形成一层由氮化物、碳化物及氧化物组成的混合强化层。这一强化层不仅明显提升了零构件的表面硬度、耐磨性和耐蚀性,而且能够保留芯部原有的良好韧性。更为可贵的是,经过QPQ处理的工件几乎不会发生变形,从而确保了齿轮在复杂工况下的高精度和可靠性。石油QPQ源头厂家推荐成都工具研究所有限公司。表面防护QPQ磨损量
机床QPQ源头厂家推荐成都工具研究所有限公司。凸轮轴QPQ盐雾
镀铬工艺是一种传统的表面改性技术,不仅能有效提高金属的硬度、防腐性能,还能对损伤的零件进行修补矫正。但是镀铬在操作过程中容易产生剧毒六价铬的酸雾和废水,不仅对环境有害,而且严重危害人体健康。尽管采用三价铬电镀液可以取代六价铬溶液,然而三价铬电镀工艺仍然存在镀层薄、质量差、镀液成分复杂、稳定性差等缺点。工研所的QPQ表面复合处理技术与镀铬相比,QPQ具有更出色的耐磨性和耐腐蚀性,而且没有氢脆的风险。与传统的氮化工艺相比,QPQ可提供更深的扩散层并提高耐腐蚀性。同样应用于表面强化的QPQ盐浴复合处理技术,在金属表面可形成具有耐磨防腐的渗层,该工艺绿色环保,盐溶液采用***的氰酸盐作为渗剂,有效地解决了污染问题,实现了工艺过程***废水零排放。如今工研所QPQ技术具有高硬度、高耐磨性、微变形、抗疲劳等优点,已具备了代替镀铬技术的成熟条件。凸轮轴QPQ盐雾
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
