

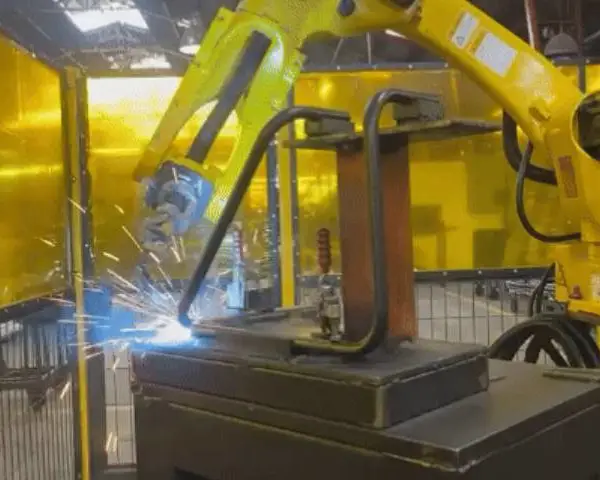

山东激光焊接一体化方案通过能源管理与工艺优化,助力制造业实现碳减排目标。以某光伏企业为例,其采用的激光焊接生产线集成15kW光纤激光器与能量反馈系统,可实时监测并调整激光输出功率,使单位长度焊缝能耗较传统设备降低30%。在焊接工艺上,通过优化脉冲波形与离焦量,将焊接飞溅率从8%降至1.5%,减少***的焊渣产生,降低后续清洗工序的能耗与水耗。此外,一体化方案中的除尘系统采用高效滤筒,粉尘排放浓度低于5mg/m?,满足GB 16297-1996大气污染物综合排放标准。在成本效益方面,某家电企业通过绿色激光焊接改造,年减少二氧化碳排放1200吨,同时因能耗降低与废料减少,年节省运营成本超200万元。据山东省生态环境厅统计,采用激光焊接一体化方案的企业,单位产值能耗平均下降18%,成为山东制造业绿色转型的重要支撑。图灵氩弧焊机器人适用于不锈钢、钛合金等材料焊接,在食品机械、航空航天领域覆盖率超85%。激光熔覆焊焊接机器人拆装

许多用户在使用焊接机器人后都反馈其操作简便,尤其是拖拽示教功能让普通工人也能轻松上手。以某机械设备制造企业为例,该企业引入了具备拖拽示教功能的焊接机器人后,对工人进行了简单培训。工人们只需用较小的拖拽力将焊枪拖到目标焊点,配合机械臂末端按键,就可以快速完成焊接运动位置、焊接模板、运动轨迹设置。据企业统计,使用焊接机器人前,完成一个复杂工件的焊接需要 2 名熟练焊工花费 4 小时,而使用焊接机器人后,1 名普通工人只需 1 小时就能完成,生产效率提升了 300%。而且,焊接机器人的连续作业能力强,能够 24 小时不间断工作,进一步提高了企业的生产能力。此外,焊接机器人的焊接质量稳定可靠,大幅减少了人工焊接可能出现的焊缝不均匀、气孔等缺陷,提高了产品的整体质量。天津点焊焊接机器人操作选激光切割焊接机器人认准图灵!搭载智能视觉系统,可识别200+种材料,兼容性极高。
图灵激光跟踪焊接机器人在拆装方面具有简便易行的特点,为用户的维护工作带来了***的便利。传统的激光跟踪焊接机器人拆装过程复杂,需要专业的技术人员花费大量时间进行操作,而且容易在拆装过程中损坏设备零部件。图灵激光跟踪焊接机器人采用了模块化设计理念,将机器人分为多个单独的模块,每个模块之间通过标准化的接口进行连接。在拆装时,操作人员只需按照操作手册的步骤,使用简单的工具就能轻松完成模块的拆卸和安装。例如,在更换机器人的激光跟踪传感器时,操作人员只需在10分钟内就能完成传感器的拆卸和更换工作,***缩短了维护时间,提高了设备的可用性。
在选择激光焊接机器人时,图灵智造凭借其创新科技和丰富的经验,能够为客户提供高性价比的解决方案。图灵不断投入研发资源,探索新的激光焊接技术和工艺,提升激光焊接机器人的性能和质量。例如,公司研发的新型激光聚焦系统,能够提高激光束的能量密度和聚焦精度,使焊接质量更加优异。同时,图灵还注重优化产品的成本结构,通过合理的供应链管理和生产工艺改进,降低产品的制造成本,为客户提供具有竞争力的价格。此外,图灵还为客户提供技术支持和售后服务,确保客户在使用过程中无***。选择图灵激光焊接机器人,企业可以以较低的成本获得***的激光焊接技术和质优的服务,实现生产效益的提高。通过优化焊接参数(电流120-180A、速度30-50cm/min),图灵机器人可实现0.5mm薄板无变形焊接。
焊接机器人的价格因类型、配置等因素而有所不同。小型桌面型焊接机器人适用于中小企业或小型工件的焊接需求,价格相对较低,一般在 5 - 10 万元左右。这类焊接机器人通常负载较小、工作范围有限,但能够满足一些简单的焊接任务。例如,某小型电子制造企业购买了一台小型桌面型焊接机器人,用于电子元件的焊接,价格只要 6 万元,却***提高了焊接效率和产品质量。中大型工业型焊接机器人适用于大批量生产和复杂焊接任务,价格较高,一般在 20 - 50 万元之间,甚至更高。这类焊接机器人负载能力大、工作范围广,具备多种***的焊接技术和功能。例如,某汽车制造企业引进的一台大型工业型焊接机器人,配备了***的激光视觉焊缝跟踪系统和智能焊接控制系统,价格达到了 40 万元,但能够高效完成汽车车身的复杂焊接任务,为企业带来了***的经济效益。此外,不同类型的焊接机器人,如电弧焊机器人、激光焊机器人、点焊机器人等,价格也会因焊接工艺的复杂程度而有所差异。通过非熔化极(钨极)与工件间电弧加热,配合氩气保护,图灵机器人实现高质量氧化敏感材料焊接。天津点焊焊接机器人操作
图灵提供原厂氩弧焊机器人备件,包括导电嘴、喷嘴等关键部件,寿命比通用件延长40%,确保连续生产。激光熔覆焊焊接机器人拆装
重庆氩弧焊机器人针对厚板焊接需求,通过高功率电源与多脉冲技术实现深度穿透。以某船舶制造企业为例,其采用的TIG-5000型号机器人配备500A大电流电源,可焊接50mm厚低碳钢板,单层焊接厚度达12mm,较传统手工电弧焊效率提升4倍。在焊接工艺上,系统采用“预热-焊接-后热”三段式脉冲控制,通过***调节基值电流与峰值电流比例,将热影响区宽度从8mm缩小至3mm,***降低变形风险。在某压力容器厂的应用中,6台机器人组成生产线,每日完成20个直径3米的封头焊接,焊接合格率达99.8%,较人工焊接节省氩气消耗40%。此外,机器人搭载的送丝速度闭环控制系统,可实时补偿丝材直径波动,确保焊缝成型均匀性,满足ASME标准要求。激光熔覆焊焊接机器人拆装
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
