

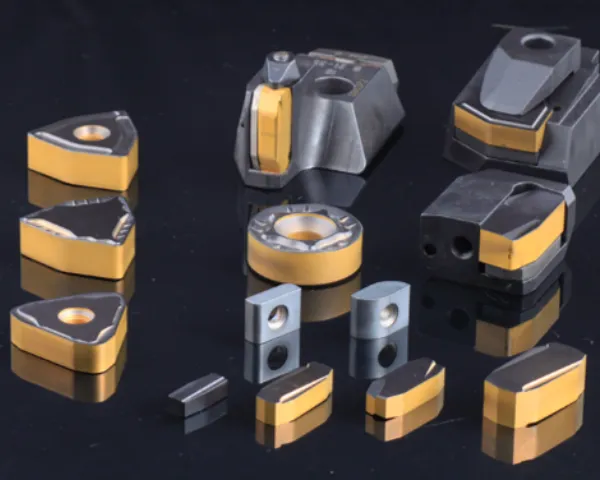

蜗杆切削刀具能优化蜗杆加工过程的稳定性。蜗杆螺旋结构的切削易产生轴向力与径向力的不平衡,导致刀具振动,影响加工稳定性,普通刀具因刚性不足难以抑制振动。蜗杆切削刀具通过加粗刀柄直径与优化刀体结构增强整体刚性,减少切削过程中的弹性变形,同时刃口的对称布局可平衡部分切削力,降低振动幅值。这种稳定性确保切削过程中刀具与工件的相对位置稳定,避免因振动导致的齿面波纹、尺寸波动,保护设备主轴免受冲击损伤,延长设备使用寿命,维持生产过程的连续顺畅。?刃口强度是切削刀具防止崩刃的关键保障。成都CBN切削刀具哪家好

重型切削刀具能延长连续作业的时间周期。重型零件加工往往需要长时间连续切削,普通刀具因耐磨性不足或散热性能差,易在连续作业中出现过度磨损,需频繁停机更换,影响生产连续性。重型切削刀具采用高耐磨性的涂层材料和优化的散热结构,刃部可在长时间大负荷切削中保持锋利,同时良好的导热性将切削热带离刃口区域,减少热损伤导致的磨损加速。这种长效性减少了中途换刀的次数和时间,延长了单次连续作业的周期,降低了因换刀导致的生产中断,使重型加工设备的产能得到充分发挥,提升整体生产效率。?成都CBN切削刀具哪家好凭借不错性能,成都工具所刀具在业内享有高度市场认可。
CBN切削刀具可保持优异的高温稳定性。切削过程中会产生大量热量,尤其是在高速切削高硬度材料时,温度可升至很高,普通刀具在此环境下易出现软化、氧化,导致切削性能急剧下降。CBN切削刀具具有极高的耐热性,能在高温环境下保持自身硬度和结构稳定,不会因温度升高而明显软化,同时其导热性较好,可将部分热量及时导出,减少热对刀具性能的影响。这种高温稳定性使CBN切削刀具能在高温切削条件下持续工作,***切削精度和表面质量,适应高速、高效的切削需求,延长刀具在高温环境下的使用寿命。?
工研所的可换头刀具(又称模块化刀具)由硬质合金刀头与刀杆装配而成,刀头可定制为槽铣、端铣、螺纹铣等多种形式,主要服务于航空、能源、汽车等行业。针对不同材料,提供专属的基体、结构与涂层组合,兼顾性能与成本。产品结构稳定、使用便捷,寿命媲美国外***品牌,价格却***,具备高性价比。同时,公司提供定制化设计与技术服务,解决客户加工痛点。该类刀具满足多样化加工需求,还通过模块化理念提升设备利用率与生产柔性,助力客户实现高效、经济、可靠的切削解决方案。加工过程中合理润滑可降低刀具磨损并抑制热量积聚。
面向焊管作业线中的铣边加工,工研所专门开发了高红硬性与耐磨性的硬质合金刀具材料,减少板边毛刺、粗糙度超标及尺寸偏差等问题,刀具寿命达到进口对标产品的***。针对中低端市场,通过差异化设计推出高性价比基体,结构优化使成本降低30%以上,并开发NBGD系列(用于大壁厚焊管内毛刺)与DF内壁刮刀(用于高韧性材质焊管)。此外,针对平头倒棱工艺,为不同材质焊管定制硬质合金基体,并匹配CVD/PVD涂层,赋予刀具优异的耐磨性与抗冲击能力,支撑焊管高效精密加工。精巧的结构设计使刀具能灵活应对多样化的加工任务。成都电梯轮槽刀片供应
通过全流程质量管控,确保每把刀具性能稳定、可靠耐用。成都CBN切削刀具哪家好
成都工具研究所早在1973年和1980年就分别在国内率先研制出立方氮化硼(PCBN)和人造金刚石(PCD)超硬刀具,相关成果荣获国家科技进步三等奖等多项荣誉。这类刀具颠覆了传统机械加工理念,在加工铸铁和淬火钢时,相比硬质合金与陶瓷刀具,展现出更高效率、***寿命、***综合成本及更优表面光洁度。在常规铣削中,其刀具寿命已超越日本某主流PVD涂层品牌;在钻削部分材料时亦优于国外PVD产品;重型车削方面,采用9μm厚涂层即可比15μm常规CVD涂层寿命提升20%以上,特定工况下甚至达国外品牌两倍。全新钢件车铣一体牌号CVD-05Y(黄色)与05D(双色),采用MT-TiCN+Al?O?+TiN三层结构,厚度17μm,经三年百余炉次试验,实现结合力与Al?O?结构的优化融合,性能对标瑞典钢件加工牌号。成都CBN切削刀具哪家好
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
