

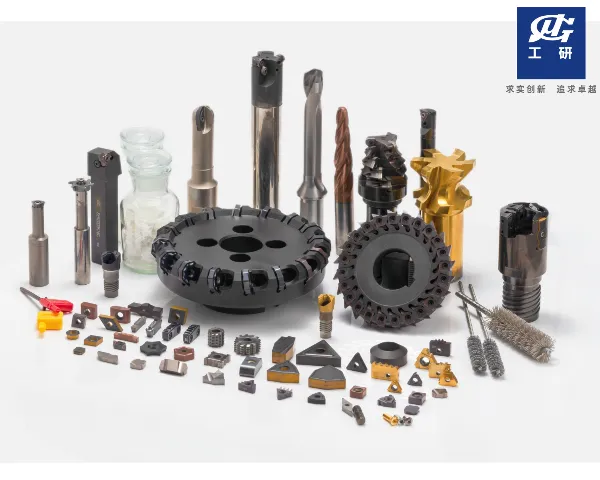

CBN切削刀具可保持优异的高温稳定性。切削过程中会产生大量热量,尤其是在高速切削高硬度材料时,温度可升至很高,普通刀具在此环境下易出现软化、氧化,导致切削性能急剧下降。CBN切削刀具具有极高的耐热性,能在高温环境下保持自身硬度和结构稳定,不会因温度升高而明显软化,同时其导热性较好,可将部分热量及时导出,减少热对刀具性能的影响。这种高温稳定性使CBN切削刀具能在高温切削条件下持续工作,***切削精度和表面质量,适应高速、高效的切削需求,延长刀具在高温环境下的使用寿命。?切削刀具经过严格的测试和验证,以确保其性能和可靠性。成都高温合金刀片供应

切削刀具的选择高度依赖于被加工材料的性质,因为不同材料对刀具磨损和切削性能提出差异化要求。例如,加工高硬度材料通常需采用硬质合金或陶瓷刀具,以确保足够的硬度与耐磨性;而较软材料则可能只需高速钢刀具即可满足需求。与此同时,刀具涂层技术持续进步,通过在刀具表面沉积碳化钛、氮化钛或氧化铝等材料,提升表面硬度、耐磨性及使用寿命。此外,刃部设计同样是关键因素,其几何形状与刃角直接影响切削力大小、切削温度及加工质量。合理的刃部结构可有效降低切削阻力与热积累,从而提高切削效率并保障工件表面精度。成都高温合金刀片供应为确保有效切削,刀具硬度必须明显高于被加工材料的硬度。
数控切削刀具可强化加工过程的安全性与可靠性。切削过程中,刀具的意外失效可能导致工件报废、设备损坏甚至安全事故,普通刀具因质量稳定性差,存在一定的安全隐患。数控切削刀具通过严格的质量检测与性能测试,确保刀具在额定参数范围内使用时的安全性,同时部分配备了磨损监测或断裂预警功能的机床,可在刀具出现异常时及时反馈至数控系统,触发停机保护程序。这种安全保障能力降低了切削过程中的意外风险,保护操作人员与设备安全,减少因刀具失效导致的生产事故损失,提升数控加工过程的整体可靠性。
轴承切削刀具能优化轴承端面的加工效率。轴承端面的平面度与平行度影响轴承安装的贴合性,传统加工中需多次走刀才能***精度,效率较低。轴承切削刀具通过宽刃设计与合理的切削参数匹配,可实现端面的一次高效切削成型,减少走刀次数,同时刀具的散热结构设计降低了切削热对端面精度的影响,确保平面度符合要求。这种高效率加工缩短了轴承端面的单件加工时间,提升了批量生产的产能,同时减少了因多次走刀导致的累积误差,***端面与轴线的垂直度,提升轴承的安装精度。?精巧的结构设计使刀具能灵活应对多样化的加工任务。
工研所的非标刀体类产品以高精度、高可靠性与长寿命著称,覆盖石油管、冶金、汽车、航空航天及齿轮加工等领域,可根据客户设备与工件特点提供高效切削方案。公司在齿轮刀具领域经验丰富,提供M0.1–M50全模数范围的整体解决方案:M0.1–M1整体硬质合金小模数滚刀精度达***,可加工6级齿轮,用于汽车、智能传动及仪器仪表行业;M1–M3中模数滚刀分AAA/***,对应6/7级齿轮,服务汽车、AI及能源领域;M6–M36机夹盘铣刀与滚刀支持斜孔设计,齿轮精度可达7级,应用于能源、船舶及工程机械,并实现全齿形参数化设计与可视化齿形精度分析,提升齿轮加工效率与质量。通过全流程质量管控,确保每把刀具性能稳定、可靠耐用。成都精密刀片批发
遵循规范的操作规程是保障切削安全和加工质量的前提条件。成都高温合金刀片供应
面向焊管作业线中的铣边加工,工研所专门开发了高红硬性与耐磨性的硬质合金刀具材料,减少板边毛刺、粗糙度超标及尺寸偏差等问题,刀具寿命达到进口对标产品的***。针对中低端市场,通过差异化设计推出高性价比基体,结构优化使成本降低30%以上,并开发NBGD系列(用于大壁厚焊管内毛刺)与DF内壁刮刀(用于高韧性材质焊管)。此外,针对平头倒棱工艺,为不同材质焊管定制硬质合金基体,并匹配CVD/PVD涂层,赋予刀具优异的耐磨性与抗冲击能力,支撑焊管高效精密加工。成都高温合金刀片供应
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
