

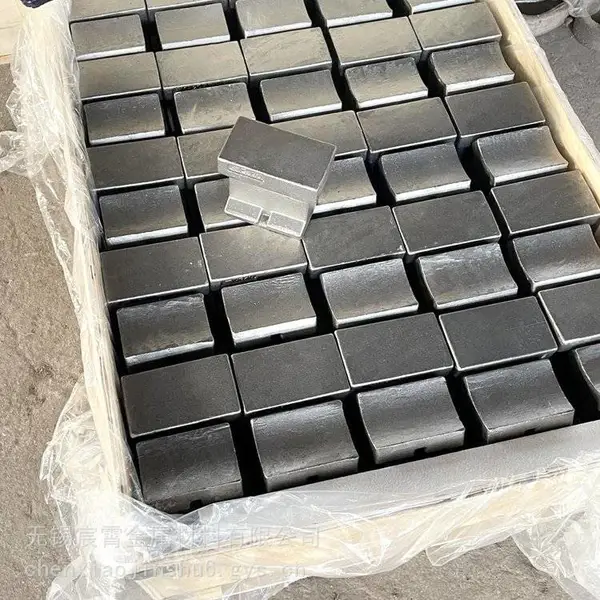
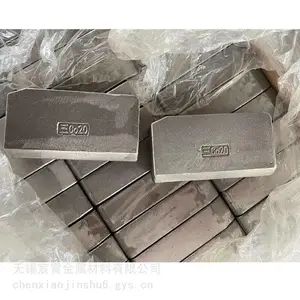
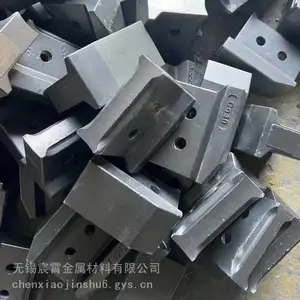

| 产品特性:耐高温 | 表面处理:喷砂 | 材质:Co20 |
| 成型工艺:低压铸造 | 公差:±1mm | 砂型铸造种类:化学硬化砂型 |
| 特种铸造种类:金属型铸造 | 打样周期:16天及以上 | 加工周期:1-3天 |
| 年剩余加工能力:10000件 | 年最大加工能力:100000件 |
耐高温1000℃ Co20滑块 步进炉水梁耐磨块 碳化物硬质强化 使用寿命长
一、1000℃高温强度与抗蠕变性能
Co20合金在1000℃工况下的核心力学指标如下:
| 性能指标 | 1000℃实测数据 | 工况意义 |
|---|---|---|
| 1000小时蠕变断裂强度 | 21 N/mm? | 长期重载下尺寸稳定,抗蠕变 |
| 抗拉强度 | 约200-250 N/mm? | 承载钢坯时不变形 |
| 屈服强度 | 约150-180 N/mm? | 抵抗高温塑性变形 |
数据解读:在1000℃下,Co20需要21 N/mm?的持续应力才能在1000小时后导致蠕变断裂。预热段钢坯对滑块的接触压力通常低于此值,因此可确保长期运行无***变形。
二、耐磨性能机理
Co20的高温耐磨性源于以下组织特征:
碳化物硬质相:铬含量25-28%、钨含量2-3%,形成高硬度Cr?C?和钨碳化物,弥散分布在钴基体中
硬度指标:室温布氏硬度280-320 HB,是普通耐热钢(如Cr25Ni20)的2-3倍
加工硬化特性:钢坯滑动摩擦过程中表面进一步硬化,耐磨性持续提升
三、水梁滑块的结构优化设计
3.1 减少“水冷黑印”的关键措施
Co20滑块采用加高孔洞式结构设计,高度通常为70-120mm,核心作用:
增加热阻,减少水梁冷却水对滑块顶面的降温效应
可将钢坯表面与厚度中心温差控制在30-40℃
有效减轻钢坯底部的“水冷黑印”,提升轧材质量
3.2 典型结构形式
| 结构类型 | 特点 | 适用场景 |
|---|---|---|
| 孔洞式滑块 | 中部设孔洞减少热传导 | 减少黑印,提升加热均匀性 |
| 蘑菇头式 | 顶面宽、下边窄 | 滑块宽度≥50mm时使用 |
| 燕尾槽式 | 安装定位精准,防松动 | 步进式加热炉 |
四、使用寿命与失效预防
4.1 焊接固定工艺
滑块脱落是影响寿命的主要因素之一,推荐的焊接方式:
满焊工艺:将滑块与水梁进行整体满焊接,取代传统的四点夹爪骑焊
效果验证:采用满焊后,正常运行3年以上未出现过掉滑块事故
4.2 炉内温度分区选型建议
为平衡性能与成本,加热炉内不同区段建议如下配置:
预热段(≤1000℃):Co20滑块 + Co20垫块,此区域钢坯温度低,主要承受机械磨损,Co20足以胜任且经济
加热段(1000-1150℃):Co40滑块,热负荷大,Co40的高温蠕变强度***不变形
均热段(≥1150℃):Co50垫块,抗高温软化,保护水梁不被烧损
产品推荐
-
 ¥63.00
-
¥63.00
-
¥63.00
-
¥160.00
-
¥164.00
-
¥164.00
-
¥28.00
-
¥150.00
推荐产品
-
¥4.48万
-
¥42.00
-
¥43.00
-
¥63.00
本页信息为无锡宸霄金属材料有限公司为您提供的"耐高温1000℃ Co20滑块 步进炉水梁耐磨块 碳化物硬质强化 使用寿命长"产品信息,如您想了解更多关于"耐高温1000℃ Co20滑块 步进炉水梁耐磨块 碳化物硬质强化 使用寿命长"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
