

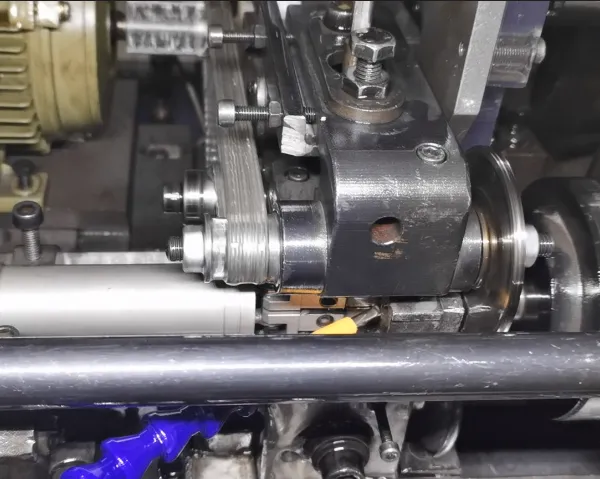

凸轮轴磨加工主动测量仪能优化凸轮轴的磨削路径策略。凸轮型面的非对称结构要求磨削路径随轮廓动态调整,传统固定路径模式难以兼顾效率与精度。主动测量仪根据实时采集的凸轮型面数据,结合材料硬度分布特点,自动规划差异化磨削路径:在曲率变化大的部位采用慢进给、小步距的精细磨削,在平缓部位采用快进给模式快速去除余量。这种智能路径策略在***型面精度和表面质量的前提下,大幅缩短了磨削时间,减少了砂轮与工件的无效接触,降低磨削热的产生,避免因过热导致的材料性能退化,同时提升单位时间的加工效率,优化生产节拍。?磨加工主动测量仪的应用有助于缩短工件的加工周期,提高生产效率。成都外圆磨加工主动测量仪费用

内孔磨加工主动测量仪减少了内孔加工的质量波动。由于材料硬度不均、砂轮磨损不一致等因素,传统内孔磨削易出现尺寸不稳定问题。而内孔磨主动测量仪通过持续监测内孔尺寸变化,建立尺寸波动与工艺参数间的关联模型;一旦检测到偏差超出预设范围,系统即自动调整砂轮转速、冷却液供给等参数,以补偿外界干扰带来的影响。这种实时反馈与补偿机制抑制了质量波动,大幅降低同一批次零件的内孔尺寸离散度,提升加工稳定性,有效减少因尺寸超差造成的废品率,从而降低整体生产成本。成都外圆磨加工主动测量仪费用磨加工主动测量仪与控制系统的通信协议需相互兼容,以***数据传输的顺畅。
曲轴磨加工主动测量仪能优化曲轴磨削的进给策略。曲轴轴颈磨削需兼顾效率与精度,传统固定进给模式难以平衡两者。主动测量仪根据轴颈初始尺寸与目标尺寸的差值,自动规划进给路径:粗磨阶段采用大进给量快速去除余量,当接近成品尺寸时切换为精细进给,确保表面粗糙度达标。这种智能进给策略在***精度的前提下大幅缩短磨削时间,减少砂轮与轴颈的无效接触,降低磨削热产生,避免轴颈因过热导致的性能退化,同时提升单位时间的加工效率,优化生产节拍。?
轴承磨加工主动测量仪可提升轴承的旋转精度。轴承的旋转精度取决于滚道和滚动体的形状误差与位置误差,传统加工方式难以兼顾这些参数的实时控制,易导致旋转时出现偏心或晃动。轴承磨主动测量仪配备多维度传感器,能同时监测滚道的圆度、同轴度、端面跳动等形位参数,通过分析这些参数的关联性,自动调整磨削路径和力度,对滚道进行***修整。这种全方面的精度控制可有效降低轴承旋转时的径向和轴向跳动,确保滚动体在滚道内平稳运转,减少因旋转精度不足导致的能量损耗和发热,提升轴承的高速旋转性能,满足精密机械对轴承旋转精度的严苛要求。?磨加工主动测量仪的使用可降低废品率,减少原材料的浪费。
ZD系列主动测量系统的持续迭代体现了成都工具所在自主创新方面的强大实力,并为国内精密加工行业的技术升级提供了关键支撑。在智能制造趋势下,研发团队将在线测量技术与数字化管理深度融合,使系统具备测量数据的实时存储、分析与联网共享能力,助力企业构建生产过程的数字化监控平台。作为拥有三十年经验的在线检测产品,ZD系统通过技术输出和行业交流,推动了国内磨加工在线测量领域的标准建设。其高精度与高性价比特性,使得更多中小型精密制造企业能够接入***检测技术,缩小行业技术差距,为我国精密制造的自主可控发展注入持久动力,成为国产测量装备的***。磨加工主动测量仪的测量结果是判断工件是否达到加工要求的重要依据之一。成都前插主动测量系统大概多少钱
稳定的供电系统是设备高性能的基础,确保了磨加工主动测量仪在长时间连续运行。成都外圆磨加工主动测量仪费用
曲轴磨加工主动测量仪有助于增强曲轴加工过程的稳定性。曲轴材料硬度高、磨削过程易受砂轮磨损、冷却液分布不均等因素影响,导致加工过程不稳定。主动测量仪通过连续记录磨削参数与尺寸变化的关系,建立动态模型,当检测到尺寸变化速率异常时,自动调整砂轮进给速度或补充冷却液,抵消干扰因素的影响。这种实时调控能力维持了磨削过程的稳定,避免因突发状况导致的轴颈***、裂纹等缺陷,减少不合格品产生,同时延长砂轮使用寿命,降低加工过程的波动风险,提升生产过程的可控性。?成都外圆磨加工主动测量仪费用
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
