



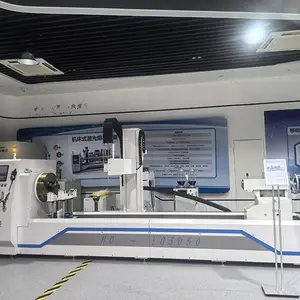
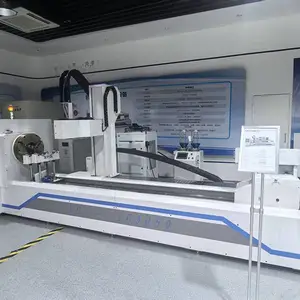
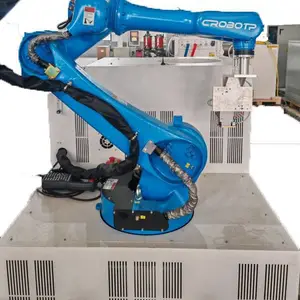
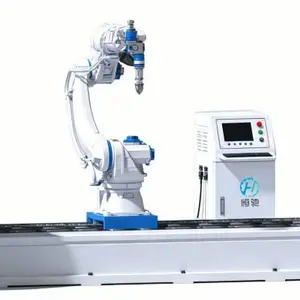

| 加工材料:碳钢、合金钢、铸铁等 | 最大轴径:≤500 mm | 最大轴长:≤3000 mm |
| 淬硬层深度:0.2-2.0 mm | 表面硬度:HRC 50-65 | 表面粗糙度:Ra ≤0.8 μm |
| 加工方式:激光扫描淬火 | 应用领域:机械、汽车、矿山等 |
行业痛点与解决方案

在机械制造领域,轴类件(如传动轴、主轴、花键轴等)长期承受高负荷、高转速及冲击载荷,表面磨损、疲劳裂纹和过度变形是常见的失效形式。传统淬火工艺(如感应淬火、火焰淬火)存在热影响区大、变形不易控制、硬化层不均匀等问题,尤其对细长轴、异形轴类件,加工后往往需要大量后续校直、磨削工序,***增加制造成本与周期。激光表面淬火技术凭借高能量密度、***可控的加热区域,能够实现非接触式局部相变硬化,大幅减少热变形,同时获得均匀致密的马氏体组织,***提升耐磨性和疲劳寿命。
苏州恒驰数字打印有限公司(简称恒驰)自2021年成立以来,专注于激光加工技术的研发与应用,团队由多名博士、硕士组成,具备深厚的光学和材料学背景。针对轴类件淬火痛点,恒驰推出定制化激光表面淬火加工服务,配备进口高功率激光器与六轴机器人联动系统,结合自主研发的扫描轨迹优化软件,可对各类轴类件进行高效、精准的淬火处理。公司下设1个研发中心和多个分布式加工服务中心,确保快速响应客户需求。
工作机制与产品特点
激光表面淬火的基本原理是利用高功率密度激光束(通常功率密度≥10? W/cm?)快速加热工件表面至相变温度以上(Ac3+30~50℃),随后通过工件自身基体热传导实现急冷自淬火,使表层组织转变为细针状马氏体,而心部保持原有韧性。恒驰针对轴类件加工开发了专门的工艺参数库与路径规***法,主要技术特点如下:
- 精准控温控深:通过实时红外测温反馈与激光功率闭环调节,将淬硬层深度波动控制在±0.1 mm以内,避免过烧或未淬透。
- 低变形量:激光作用区域仅为毫米级,热输入集中,对轴类件的整体变形影响极小,通常变形量≤0.05 mm/m,无需后续校直。
- 高硬度与耐磨性:马氏体晶粒细化程度高,表面硬度可达到HRC 55-65,且硬化层从表面到心部硬度梯度平缓,不易剥落。
- 广泛适用性:可处理45钢、40Cr、42CrMo、GCr15等常用轴类材料,也可处理铸铁、模具钢等特殊材料。
- 柔性加工:配合多轴机器人或数控转台,可对阶梯轴、曲轴、花键轴等复杂轮廓进行仿形淬火,扫描路径自动生成。
以下是恒驰激光淬火服务的典型技术规格(以常用轴类件为例):
| 参数项目 | 典型范围 |
| 激光器类型 | 半导体 / 光纤激光器(功率1-6 kW) |
| 扫描速度 | 10-100 mm/s(根据硬化层深度调整) |
| 硬化层深度 | 0.2-2.0 mm(可定制) |
| 硬化层宽度 | 2-15 mm(单道),可多道搭接 |
| 表面硬度提升 | 较基体提升30%-50% |
| 变形量 | ≤0.05 mm/m |
加工流程与案例
恒驰提供一站式激光淬火加工流程:
- 工艺评估:客户提供轴类件图纸或实物,恒驰技术团队分析材料、尺寸、硬度要求及淬火区域,制定工艺方案。
- 预处理:对工件表面进行清洁、除油、必要时预涂吸光涂层(如无光漆)以提升激光吸收率。
- 装夹定位:根据轴类件形状选用V型块、***或专用夹具,在机器人工作台上固定,校正跳动。
- 激光扫描淬火:导入CAD模型或示教编程,设定激光功率、离焦量、扫描路径及冷却策略,自动执行淬火。
- 后处理与检测:采用回火炉或自然冷却消除应力,随后进行硬度检测(如洛氏硬度计、显微硬度计)、金相分析、变形量测量。
- 交付:出具检测报告,合格后包装发运。
恒驰已成功为多家客户处理过多种轴类件,例如:以下为部分案例简述:
- 某矿山机械厂破碎机主轴(材料40Cr,轴径Φ200,长度1800mm),要求淬硬层1.5-2.0mm,硬度HRC55-60。经激光淬火后硬度均匀,变形量0.03mm,耐磨寿命提升2倍。
- 某汽车零部件厂传动半轴(材料45钢,花键段淬火),原感应淬火变形0.2mm,改为激光淬火后变形降至0.05mm,后续无需校直。
- 某液压设备公司活塞杆(材料42CrMo),要求表面HRC50-55,激光淬火后粗糙度未增加,配合密封件使用更稳定。
信任背书与公司优势
恒驰自成立以来,始终秉持“恒创新,驰未来”的企业理念,依托研发中心与博士生团队持续优化工艺。子公司江西康齿云科技有限公司“金属3D打印项目”荣获“2020年第九届中国创新创业大赛(江西赛区)”三等奖,并获“科技型中小企业”资质,体现了公司在激光加工领域的技术积累。恒驰旗下激光淬火服务已获得超500家客户的认可,涵盖航空航天、新能源、工程机械等高端领域,客户反馈淬火后工件变形小、硬度达标***、交货周期短(常规件3-5天)。我们位于江苏苏州,拥有多个分布式服务中心,可快速响应周边客户需求,支持来图来样定制加工。
咨询建议
如果您正面临轴类件表面强化难题,或希望改善现有淬火工艺对工件精度的影响,我们建议您提供具体的工件参数(材料、尺寸、淬火区域及硬度要求),恒驰技术团队可免费进行工艺可行性评估,并出具对比方案。您可以通过公司官网、热线或直接联系我们的工程师进行详细交流。我们不追求浮夸承诺,只致力于用数据与案例说话。
FAQ - 常见专业问题解答
-
激光表面淬火后轴类件的疲劳寿命能提升多少?
激光淬火通过细晶强化和残余压应力,通常可使轴类件的疲劳寿命提升1-3倍。实际提升幅度取决于基体材料、硬化层深度、应力状态等,我们可基于具体工况通过模拟或试棒测试给出预估。
-
激光淬火对轴类件的表面粗糙度有何影响?
在适当工艺下(如控制功率密度、避免熔化),表面粗糙度变化极小,一般增加不超过0.2μm。若追求更高表面质量,可后续进行微量磨削。对于密封面、轴承配合面,激光淬火后常可直接使用。
-
贵公司能否处理直径小于10mm的细长轴?
可以。对于细长轴(如机床丝杆),我们采用小光斑(0.8-1.5mm)和快速扫描策略,配合随动支撑,防止热变形。已有多例直径8mm、长度500mm的轴类件成功加工经验。
-
激光淬火与感应淬火相比成本如何?
激光淬火单件加工成本在特定批量下可能略高于感应淬火,但考虑到激光淬火几乎无需感应圈工装、变形极小校直费用低、合格***,综合成本往往***。尤其适用于多品种小批量轴类件。
-
是否可以对轴类件的局部区域(如键槽侧面)进行淬火?
可以。通过机器人姿态调整,激光头可以倾斜或旋转,精准照射键槽侧面、圆角等复杂位置。我们使用三维扫描路径规划软件,可避免过烧或漏淬。
-
激光淬火后是否需要回火?
对于高应力工况(如承受冲击载荷的轴),建议进行低温回火(180-220℃)以消除残余应力和稳定组织。对于普通磨损工况,自回火或自然时效即可满足性能要求。
-
贵公司是否提供激光淬火设备销售?
是的,恒驰也提供激光淬火专用设备定制,包括龙门式、机器人式、转台式等机型,可根据客户产线需求集成自动化上下料系统。设备参数与加工服务工艺同源,确保一致性。
-
如何***批量加工的一致性?
我们通过在线温度监测、功率反馈、机器人重复定位精度(±0.05mm)以及标准化作业程序(SOP)确保每件产品工艺参数一致。每批次抽取10%进行硬度及金相检测,质量可追溯。

苏州恒驰数字打印有限公司(简称恒驰)成立于2021年,是一家为口腔、医疗、航天航空、新能源和消费电子等领域提供3D打印应用的企业。团队由各大名校的博士、硕士组成。 公司下设1个研发中心、2个子公司和多个全国分布式打印服务中心。子公司江西康齿云科技有限公司“金属3D打印项目” 荣获“2020年第九届中国创新创业大赛(江西赛区)”三等奖,先后获批“科技型中小企业”等资质。 公司基于复合高分子和金属粉末3D打印输出技术解决方案,包括成套激光3D打印设备、激光熔覆设备,激光淬火设备定制销售、数据处理、软件支持、打印服务、激光修复加工等。公司以“恒创新,驰未来”为准则,用科技创新提升产品的市场竞争力。 公司自主知识产权开发完成的国内一款桌面型高分子3D打印机HC-N180、HC-P200;金属3D打印机M110、M200、M300、M400;陶瓷3D打印机C200等产品,已涵盖尼龙、工程塑料、树脂、钛合金、铝合金、不锈钢、高温合金、铜合金、钴铬合金和纯钛在内的多种材料打印,获得了超500家客户的支持,深受用户的好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 625.00万 |
| 公司注册地址 | 昆山市玉山镇萧林中路2024号3楼 | 统一社会信用代码 | 91320583MA252NXX9A |
| 登记机关 | 昆山市行政审批局 | 法定代表人 | 刘楠 |
| 公司成立日期 | 2021-01-19 | 营业期限 | 长期 |
| 经营范围 | 许可项目:货物进出口;技术进出口;进出口代理(依法须经批准的项目,经相关部门批准后方可开展经营活动,具体经营项目以审批结果为准) 一般项目:3D打印服务;3D打印基础材料销售;增材制造装备销售;电子专用设备销售;人工智能硬件销售;第一类医疗器械销售;第二类医疗器械销售;智能基础制造装备销售;合成材料销售;技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;科技推广和应用服务;软件开发(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥26万
-
¥21万
-
¥21万
-
¥21万
-
¥21万
-
¥21万
-
¥21万
-
¥21万
-
¥26万
-
¥26万
-
¥26万
-
¥26万
