


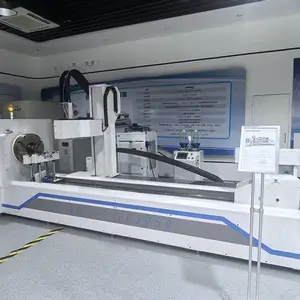
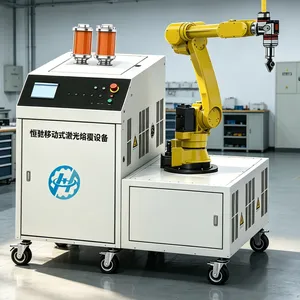
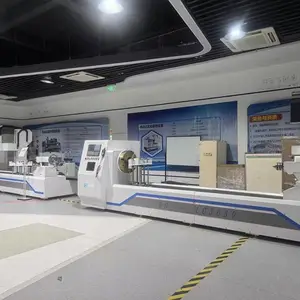
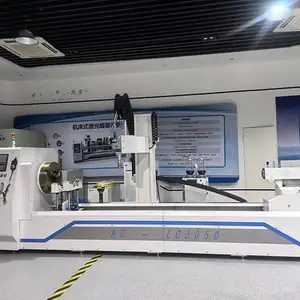
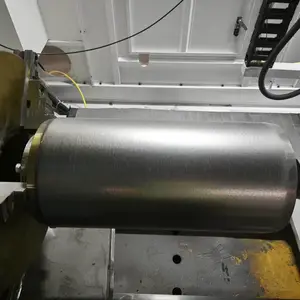

| 类型:激光熔覆工艺服务 | 品牌:恒驰 | 应用领域:大型工件修复 |
| 适用材料:合金粉末(不锈钢、Ni基等) | 硬度均匀性:≤±5% | 最大加工尺寸:直径2m×长度5m |
| 激光功率:6kW-10kW | 光斑尺寸:20mm×2mm(宽带) | 工艺标准:企业内控标准 |
在大型工件修复领域,传统的堆焊、热喷涂或窄带激光熔覆工艺长期面临一个核心痛点:修复层硬度分布不均匀。由于大型工件(如轧辊、模具、船舶轴系、风电主轴等)体积大、热容量高,在熔覆过程中热量积累与散热速度差异明显,导致熔覆层从中心到边缘、从底部到表层出现硬度波动,偏差可达HRC 10-15,严重影响修复后的疲劳寿命、耐磨性及后续加工稳定性。此外,传统工艺效率低、稀释率大,进一步加剧了性能不一致问题。
苏州恒驰数字打印有限公司(简称恒驰)依托团队在激光增材制造领域的技术积累,针对上述痛点开发了专用于大型工件的宽带激光熔覆工艺管控体系。公司成立于2021年,由来自各大名校的博士、硕士组成研发团队,下设1个研发中心及多个分布式打印服务中心,已服务超500家客户。通过宽带光斑技术(光斑宽度可达20mm以上)结合闭环温度监控与自适应送粉调节,我们实现了熔覆层硬度均匀性控制在±5%以内,同时将熔覆效率提升至传统窄带工艺的3-5倍,为大型工件修复提供了高可靠性、高一致性的解决方案。
【工作机制与工艺管控要点】

宽带激光熔覆利用高功率激光将矩形光斑投射至工件表面,同步送入合金粉末,通过熔池快速凝固形成冶金结合层。针对大型工件,恒驰的工艺管控体系包含以下核心环节:
- 预热与缓冷控制:采用感应加热或电阻加热方式对工件进行整体或局部预热(温度区间300-500℃),熔覆后随炉缓冷或使用保温毯,减少热应力梯度,避免淬硬相不均匀。
- 宽带光斑参数优化:光斑尺寸(20mm×2mm)配合高功率激光(6-10kW),使熔池宽度增大,单道熔覆面积提升,同时通过调整离焦量和扫描速度(300-600mm/min)控制稀释率在5%-10%之间。
- 闭环温度场监控:红外热像仪实时监测熔池温度及热影响区温度分布,反馈至PLC系统动态调整激光功率与送粉速率,确保每道熔覆层热循环一致。
- 搭接率与层间策略:搭接率设定为30%-40%,每层熔覆后采用风冷或微量润滑冷却,待层间温度降至200℃以下再进行下一道,避免热量累积。
- 粉末成分与粒度控制:选用球形度≥95%的预合金粉末(粒度53-150μm),根据基材匹配Ni基、Co基或Fe基合金,确保熔覆层成分均匀性。
【产品特点与技术规格】
| 参数项 | 指标/说明 |
| 激光功率 | 6-10kW(连续可调) |
| 光斑尺寸(宽带) | 20mm × 2mm(可定制) |
| 送粉速率 | 10-80 g/min |
| 扫描速度 | 300-600 mm/min |
| 搭接率 | 30%-40% |
| 稀释率 | 5%-10% |
| 预热温度范围 | 300-500℃ |
| 层间温度控制 | ≤200℃(红外监控) |
| 硬度均匀性(熔覆层) | ≤±5%(典型值) |
| ***工件尺寸 | 直径2m × 长度5m(可定制) |
| 适用基材 | 碳钢、合金钢、不锈钢、铸铁等 |
相比传统窄带激光熔覆(光斑宽度2-5mm),宽带工艺的熔覆效率提升3-5倍,且因单道覆盖面积大,搭接次数减少,硬度均匀性更易***。此外,恒驰的自研软件可模拟熔覆热场,预设工艺参数,减少试错周期。
【信任背书与优势】
恒驰团队由各大名校博士、硕士组成,技术底蕴深厚。子公司江西康齿云科技有限公司的“金属3D打印项目”荣获2020年第九届中国创新创业大赛(江西赛区)三等奖,并先后获批“科技型中小企业”等资质。公司自主知识产权开发的金属3D打印机(M110/M200/M300/M400)及激光熔覆设备已广泛应用于口腔、医疗、航空航天、新能源等领域,累计服务超过500家客户。在大型工件修复方面,我们已为多家钢铁企业、模具厂商提供轧辊、热锻模的宽带激光熔覆修复服务,修复后工件硬度均匀性指标达到客户严苛要求,服役寿命延长50%以上。
我们建议您在评估大型工件修复方案时,关注以下关键点:硬度均匀性数据、工艺稳定性、以及修复后的疲劳寿命验证。恒驰可提供免费样品测试与工艺评估报告,帮助您量化对比不同方案的优劣。欢迎联系我们的技术团队,获取针对您工件的定制化修复方案及工艺参数建议。
【FAQ - 常见问题解答】
-
问:宽带激光熔覆相比窄带工艺,在硬度均匀性方面的核心优势是什么?
答:宽带光斑(20mm宽)使单道熔覆面积是窄带的4-10倍,搭接次数大幅减少,从而降低了因搭接区热循环差异导致的硬度波动。同时,恒驰采用闭环温度监控,可实时补偿热积累效应,使熔覆层内硬度偏差稳定在±5%以内。 -
问:大型工件修复对预热和冷却要求很高,恒驰如何***不产生裂纹?
答:我们采用分段预热+缓冷策略,配合红外测温仪实时监控,确保工件温度梯度可控。对于淬硬倾向高的基材,还会在熔覆后立即进行去应力退火,避免冷裂纹产生。 -
问:修复后的硬度均匀性具体能达到多少?能提供检测报告吗?
答:典型值为硬度标准差≤±5%(HRC或HV),具体取决于基材与粉末匹配。我们可提供第三方硬度检测报告(如维氏硬度计多点测量),并附上工艺参数记录供追溯。 -
问:贵公司能修复的***工件尺寸是多少?有重量限制吗?
答:目前标准加工能力为直径≤2m、长度≤5m的旋转体工件,重量不超过10吨。对于超限工件,可协商采用现场移动式熔覆设备,或拆解分段修复。 -
问:修复后的熔覆层能否进行后续机加工?硬度均匀性对加工有何影响?
答:完全可以。由于硬度均匀性好,后续车削、磨削时刀具受力稳定,不易出现振纹或尺寸偏差。我们建议在修复时预留0.5-1mm加工余量,以确保最终表面质量。 -
问:恒驰在航空航天领域有应用案例吗?
答:是的,我们已为多家航空航天企业修复过钛合金、高温合金的机匣、叶片等精密部件,硬度均匀性满足航标要求。相关案例因保密协议不便公开,但可提供非涉密版工艺白皮书。 -
问:如果我的工件形状不规则(如曲面、内孔),宽带熔覆能适用吗?
答:宽带熔覆主要适用于平面或大曲率外表面。对于内孔或复杂曲面,我们可改用窄带熔覆或机器人联动的变位机系统,同样能***硬度均匀性。建议您提供工件三维图,我们将评估***方案。 -
问:修复周期和成本相比传统堆焊如何?
答:宽带熔覆效***,可减少修复层数,通常周期缩短30%-50%。虽然单位成本略高于普通堆焊,但考虑到工件寿命延长和后续加工费用降低,综合性价比优势明显。

苏州恒驰数字打印有限公司(简称恒驰)成立于2021年,是一家为口腔、医疗、航天航空、新能源和消费电子等领域提供3D打印应用的企业。团队由各大名校的博士、硕士组成。 公司下设1个研发中心、2个子公司和多个全国分布式打印服务中心。子公司江西康齿云科技有限公司“金属3D打印项目” 荣获“2020年第九届中国创新创业大赛(江西赛区)”三等奖,先后获批“科技型中小企业”等资质。 公司基于复合高分子和金属粉末3D打印输出技术解决方案,包括成套激光3D打印设备、激光熔覆设备,激光淬火设备定制销售、数据处理、软件支持、打印服务、激光修复加工等。公司以“恒创新,驰未来”为准则,用科技创新提升产品的市场竞争力。 公司自主知识产权开发完成的国内一款桌面型高分子3D打印机HC-N180、HC-P200;金属3D打印机M110、M200、M300、M400;陶瓷3D打印机C200等产品,已涵盖尼龙、工程塑料、树脂、钛合金、铝合金、不锈钢、高温合金、铜合金、钴铬合金和纯钛在内的多种材料打印,获得了超500家客户的支持,深受用户的好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 625.00万 |
| 公司注册地址 | 昆山市玉山镇萧林中路2024号3楼 | 统一社会信用代码 | 91320583MA252NXX9A |
| 登记机关 | 昆山市行政审批局 | 法定代表人 | 刘楠 |
| 公司成立日期 | 2021-01-19 | 营业期限 | 长期 |
| 经营范围 | 许可项目:货物进出口;技术进出口;进出口代理(依法须经批准的项目,经相关部门批准后方可开展经营活动,具体经营项目以审批结果为准) 一般项目:3D打印服务;3D打印基础材料销售;增材制造装备销售;电子专用设备销售;人工智能硬件销售;第一类医疗器械销售;第二类医疗器械销售;智能基础制造装备销售;合成材料销售;技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;科技推广和应用服务;软件开发(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥38万
-
¥48万
-
¥38万
-
¥38万
-
¥38万
-
¥38万
-
¥38万
-
¥38万
-
¥52万
-
¥52万
-
¥52万
-
¥52万
