

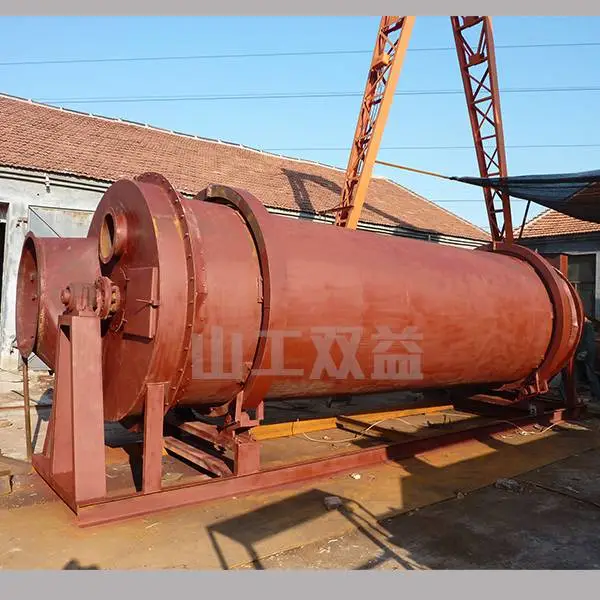


废硫酸浓缩器是化工、冶金、电镀等行业处理废酸液的关键设备,废硫酸反应器生产厂家,其功能在于回收废酸中的硫酸资源,同时实现废液的减量化和无害化处理。其主要特点如下:
1.浓缩与回收
采用的蒸发技术(如真空蒸发、薄膜蒸发或热泵蒸发),在低温、低压环境下实现废酸中水分的蒸发,***提升硫酸浓度(可达70%以上)。浓缩后的硫酸可直接回用于生产流程,大幅降低新酸采购成本和废液处置费用。
2.节能降耗设计
设备集成热泵系统或蒸汽再压缩技术(MVR),将蒸发产生的二次蒸汽热能循环利用,较传统蒸发器节能50%以上;同时采用换热器(如石墨、氟塑料材质),强化传热效率,进一步降低能耗。
3.强腐蚀防护与安全运行
针对硫酸的高腐蚀性,关键部件(蒸发室、换热器、管道)采用特种耐蚀材料(如哈氏合金、碳化硅、聚四氟乙烯内衬),确保长期稳定运行。系统配备自动监控与联锁保护装置,实时调节温度、压力、液位参数,避免局部过热或结晶堵塞,保障操作安全。
4.环保与尾气处理
蒸发过程产生的酸性尾气经冷凝(回收酸雾)和碱液洗涤塔处理,确保废气排放符合环保标准;浓缩残渣可进一步资源化(如制硫酸盐),实现全过程清洁生产。
5.自动化与智能化控制
集成PLC/DCS控制系统,实现进料、蒸发、排渣等全流程自动化操作,支持远程监控与数据记录,降低人工干预强度,提升处理效率与工艺稳定性。
废硫酸浓缩器通过技术创新与系统集成,解决了废酸处理中的能耗高、腐蚀性强、安全性差等难题,兼具经济效益与环境效益,是推动工业绿色循环发展的重要装备。
废硫酸浓缩器如何安装
废硫酸浓缩器的安装是一项技术要求较高的工程,需严格按照安全规范与设备说明书执行。以下是关键步骤与注意事项:
一、前期准备
1.场地规划
-选择通风良好、远离物的混凝土基座,承重需满足设备运行要求(含酸液重量)。
-预留设备周边1.5米通道,便于检修与应急操作。
2.材料验收
-核对浓缩器主体(如石墨加热器、钛材蒸发室)、管道(氟塑料衬里)、阀门(耐酸陶瓷)的材质证明,确保耐腐蚀(≥98%)。
3.安全防护
-安装洗眼器、防酸喷淋装置,配置耐酸防护服、面罩及应急药品。
二、主体安装
1.基座固定
-采用弹性支座(如橡胶减震垫)固定浓缩器,螺栓需包覆聚四氟乙烯防腐蚀。
-水平校准误差≤2mm/m,防止运行时振动导致泄漏。
2.真空系统连接
-真空泵(推荐水环式)与冷凝器间管道倾斜度>1%,避免积液影响抽真空效率。
-法兰密封垫片选用聚四氟乙烯包覆石棉,螺栓预紧力需均匀(按扭矩扳手设定值)。
三、管道与电气
1.酸液管路
-采用DN50以上氟塑料衬里钢管,弯头曲率半径≥3倍管径,减少结晶堵塞。
-阀门安装方向与介质流向一致,旁路设置双阀隔离用于检修。
2.电气接线
-电机(如循环泵)接线需防爆认证(ExdIIBT4),接地电阻<4Ω。
-DCS系统预留4-20mA信号接口,连接温度(PT100)、压力变送器。
四、调试与验收
1.水压试验
-用清水加压至1.5倍工作压力(通常0.6MPa),保压30分钟无渗漏。
2.试运行
-先以稀硫酸(30%)循环2小时,逐步升温至设计温度(约180℃),监测真空度(-0.08MPa以上)与出酸浓度。
五、安全警示
-严禁使用碳钢工具接触酸系统,防止铁离子污染。
-操作人员必须培训合格,穿戴全封闭式防酸服,废硫酸反应器厂家,现场配置石灰应急中和剂。
>注:具体安装参数需参照设备厂家技术文件,并符合《GB50050-2017工业循环冷却水处理设计规范》等标准。建议由工程团队实施,确保安全合规。
废硫酸煅烧机在工业废酸处理领域具有***的技术与经济优势,尤其适用于高浓度废硫酸(如含硫量10%以上)的资源化回收。其主要优势体现在以下几个方面:
1.资源回收
煅烧机通过高温(850-1100℃)分解废硫酸中的有机杂质及硫酸盐,将硫元素转化为高纯度(SO?)气体,回收率可达95%以上。SO?可直接用于生产工业硫酸(98%浓度)或作为硫酸盐产品的原料,实现硫资源的闭环利用。以某锌冶炼厂为例,年处理2万吨废酸可回收硫酸1.8万吨,降低原料采购成本30%以上。
2.环境友好性
传统废酸处理(如石灰中和)会产生大量含重金属的污泥(约0.5吨污泥/吨酸),存在二次污染风险。煅烧工艺通过高温氧化分解有机物(如COD去除率>***),尾气经脱硫除尘后达标排放(SO?<50mg/Nm3),福州废硫酸反应器,残渣量减少80%以上,且重金属被固化于玻璃化残渣中,***降低填埋风险。
3.处理能力适应性强
煅烧机可处理含固量高达15%的复杂废酸(如钛行业废酸),且对氯离子、氟离子等杂质耐受性较强(Cl?<5%)。模块化设计支持单台设备处理量50-200吨/天,通过多级余热回收系统(如蒸汽发电)降低能耗,综合能耗比湿法处理低40%。
4.长期经济性
尽管初始投资较高(约3000-5000万元),但煅烧机在运营3-5年后即可实现盈亏平衡。以处理量100吨/天的产线为例,回收硫酸价值约600万元/年,废硫酸反应器定制,节省危废处置费400万元/年,结合能源回收(如蒸汽),综合收益超千万元。
实际应用案例
某大型化工企业采用煅烧技术处理20万吨/年废酸,年回收硫酸18万吨,减少危废产生量12万吨,碳排放降低1.5万吨CO?当量,5年内收回投资成本。
总结:废硫酸煅烧机以资源回收为,兼顾环保合规与经济收益,尤其适合大规模、高浓度废酸集中处理场景,是推动循环经济和绿色制造的关键技术。
福州废硫酸反应器-山工双益放心企业-废硫酸反应器生产厂家由济南山工双益节能环保设备有限公司提供。济南山工双益节能环保设备有限公司拥有很好的服务与产品,不断地受到新老用户及业内人士的肯定和信任。我们公司是商盟认证会员,点击页面的商盟客服图标,可以直接与我们客服人员对话,愿我们今后的合作愉快!同时本公司还是从事硫酸镁干燥设备,硫酸锌成套设备装置,硫酸镁生产成套装置的厂家,欢迎来电咨询。

济南山工双益节能环保设备有限公司是民营科技综合型企业,主要人员都来自于大学科研院所,多年从事节能、环保设备的研究开发、设计制造、工程承包、项目运作及技术咨询服务,是集科、工、贸为一体的生产型企业。公司依托山东大学动力学院,拥有各种技术人员近二十名,其中博士2人、研究员1人、副研究员1人、工程师2人、其他全部为本科学历,具有丰富的实践经验,是一支高素质的技术队伍。 主营产品有:造粒设备,干燥设备,节能设备和环保设备。成套设备有:硫酸盐成套装置,铝灰处理成套设备,热解焚烧成套装置,氯化盐成套装置,干燥成套装置,造粒成套装置,煅烧成套装置,废酸处理成套装置,闭路循环溶剂回收成套装置,固危废处理成套装置,气体净化成套装置等。 公司以“以成熟的技术让用户满意,创新技术公司内部完善”为理念,确保项目的成功率非常高。以人知事,以事知人,通过诚信教育,素质培养,公司上下形成践行践诺、日事日毕的良好氛围。
点击查看>| 注册资本 | 600.00万 | 公司注册地址 | 山东省济南市高新区丁豪广场EF座2单元2404室 | ||
| 统一社会信用代码 | 91370100568148833M | 登记机关 | 济南高新技术产业开发区管委会市场监管局 | ||
| 法定代表人 | 林祥杰 | 公司成立日期 | 2011/4/27 | ||
| 营业期限 | 长期 | 经营范围 | 干燥设备、净水设备、除尘设备、筛分输送设备、包装专用设备、五金交电的设计、销售、安装及技术咨询服务;干燥工程、环保工程的施工;水泵、阀门、水处理设备及配件、仪器仪表、建材(不含木材)、化工产品(不含危险化学品)的销售。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
𐁍 𐁍 𐁐𐁑𐁍𐁒
- 电 话 𐁍𐁓𐁍𐁐𐁑𐁍𐁒
- 传 真 𐁍𐁓𐁍𐁐𐁑𐁍𐁒
- 地 址 山东 济南 历城区 济南市高新区三庆世纪财富中心c座1022
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
