

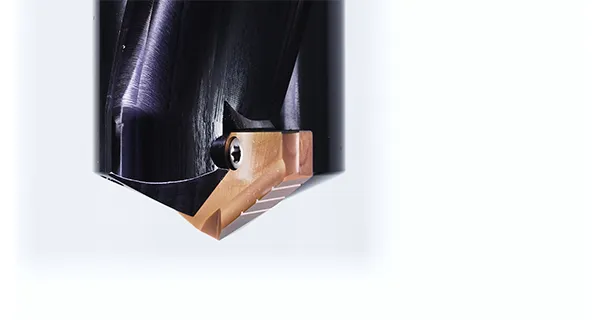

做液压油缸、长油管、换热器管板加工的厂商,经常有大深度的钻孔需求,普通钻头很难满足这类加工要求,加长款铲钻可适配25倍径的深孔加工,是这类场景的常用刀具。加长铲钻的定价没有统一标准,受多个维度的影响,加长的长度是影响因素,加工深度要求越高,刀杆的制作工艺难度越大,用料越多,对应的定价也会越高。刀杆的柄型选择也会影响定价,侧固式直柄和锥柄的制作成本不同,适配的机床类型不同,定价也会有差异。搭配的刀片类型不同,定价也会有区别,适配硬质合金刀片的加长铲钻,定价要高于适配粉末高速钢刀片的款式,大家可以根据自己的加工工况选择合适的配置。单次采购的批量也会影响后期价格,批量采购的用户可享受对应的优惠政策,且加长款铲钻的刀杆同样可适配多规格刀片,后续使用只需更换刀片,可降低长期使用成本。粗加工铲钻切削负载能力出色,面对碳钢、铸铁毛坯钻孔,能够顺畅排出大量金属切屑物料。重庆无涂层铲钻应用场景

做3C精密五金加工孔加工、新能源汽配小油路孔加工的企业,经常要处理小直径孔的加工需求,普通小直径钻头刚性不足,加工深孔容易偏斜,出废品的概***。小径铲钻针对这类加工需求设计,具备很多适合小直径孔加工的优点。铲钻刀尖自带自定心刃口,钻芯做薄处理,降低轴向阻力,定心效果好,加工起步就不容易走偏,能维持孔径的精度。刀片设计有分屑槽和断屑槽,减小切屑宽度,方便切屑排出,减小钻削扭矩,就算小直径孔内容积有限,也不容易出现卡屑堵屑的问题。刀杆经过特殊热处理,刚性和韧性都不错,加工小直径深孔的时候不容易出现抖动变形,能维持稳定的切削状态。小径铲钻同样支持在线更换刀片,刃口磨损之后不用拆出整个刀杆,直接更换刀片就能继续加工,节省刃磨的时间,对比传统小径麻花钻,能维持***时间的稳定加工,适合批量小直径孔的加工作业,能帮加工厂降低废品率,提升加工节奏。重庆无涂层铲钻应用场景高精度铲钻可给到合理报价,内冷结构保障孔加工品质,适合精密五金企业深孔加工选用。
很多工厂采购孔加工刀具时,都会优先对比国产铲钻的采购及使用成本。国产铲钻的定价主要根据刀杆适配的直径范围、刀杆长度、刀片材质三个维度确定,粉末高速钢刀片的款型采购门槛***,适配传统机床与数控机床中低速钻削工况,硬质合金刀片的款型适配高速钻削工况,价格稍高但使用寿命***。铲钻只需16个刀杆就可以覆盖全直径范围的钻孔需求,一种刀杆规格可适配多个规格刀片,无需为每个直径单独购置刀杆,可大幅减少刀杆的购置成本。铲钻的钻孔综合效率是普通麻花钻的2~5倍,寿命比普通麻花钻提高3~5倍,长期使用摊到每个钻孔的成本远低于普通麻花钻,还能节省大量刀片刃磨、换刀的停工时间。小批量多品种加工的中小加工厂,选粉末高速钢款即可满足需求,大批量标准化生产的大型工厂,选硬质合金款的使用成本***。
做碳钢、铸铁类结构件、五金标准件批量开粗钻孔的厂商,对钻孔刀具的要求偏向耐用、排屑顺畅,不用过高的精加工精度,这类场景使用的粗加工铲钻,定价相对亲民,也受多个维度的影响。适配的刀片类型是影响定价的因素,粗加工多选用粉末高速钢刀片,可适配普通机床和中低速数控设备,能满足开粗的切削需求,对应的整体定价***,部分有高转速加工需求的用户也可选择硬质合金刀片,定价会相对高一些。刀杆的直径规格也会影响定价,加工的孔径越大,刀杆的用料越多,制作成本越高,对应的定价也会随之上涨。采购的套装规格和采购批量也会影响后期价格,采购多规格套装或者单次采购量较大的用户,可享受对应的阶梯优惠,且粗加工铲钻的刀杆可重复使用,后续损耗只需更换刀片,长期使用的成本要远低于普通麻花钻,适合批量粗加工场景使用。一体式铲钻适配新旧机床,操作门槛低,很多机加工师傅使用过后都觉得省心。
很多一直使用传统整体麻花钻的加工厂,换用可换刀片铲钻之后,都能感受到生产环节出现的不少正向变化。传统整体麻花钻刃口磨损之后,需要专门送外刃磨,等待时间长,经常耽误生产进度,遇上赶订单的时候更是容易影响交期。可换刀片铲钻不需要刃磨环节,刀片磨损之后可以直接在机床上在线更换,短时间就能完成替换,不需要拆下整把刀具,节省大量停机等待的时间。可换刀片铲钻的刀片有多种不同性能的涂层,可适配不同材质的工件加工,不管是不锈钢、结构钢还是其他常见加工材质,都能找到对应适配的刀片。刀杆采用内冷却设计,深孔钻削的时候,冷却液可以直接到达钻削位置,既能做好冷却,也能及时把切屑排出,保持钻削过程稳定。少量刀杆就可以覆盖大范围的孔径需求,不同柄型适配普通机床和数控机床,装夹连接都很方便,加工出来的孔精度稳定,能满足多数加工场景的公差要求。刀片本身的结构设计,可降低钻削扭矩,排屑更顺畅,还能提升工件表面光洁度,延长刀片使用时长。铲钻兼具多项实用优势,兼容新旧机床设备,模块化结构给加工厂带来更高生产灵活性。高精度铲钻特点
标准铲钻切削表现稳定,通用机械加工厂批量加工标准件,加工后的孔径尺寸保持一致。重庆无涂层铲钻应用场景
不少做批量粗钻孔作业的加工厂商,选铲钻的时候都会关心价格走向,毕竟批量加工的成本控制,直接关联生产环节的整体收益。粗加工铲钻由刀杆和刀片两部分组成,价格也和这两个部分的配置直接相关,不同规格尺寸的刀杆,不同材质涂层的刀片,价格会有相应区别。粗加工工况下,不同加工材质对刀片的要求不同,对应配置不同,价格也会有差异。铲钻本身的结构特性,就能帮助企业降低整体生产采购成本,因为一种规格刀杆可以适配多个不同规格的刀片,不需要为每个孔径都配置单独刀杆,减少刀杆的采购数量,对比整体式钻头,整体成本更友好。日常生产过程中,刀片磨损之后只需要更换刀片,刀杆可以长期反复使用,进一步压缩后续使用环节的成本。正规厂商出产的粗加工铲钻,刀杆经过规范热处理,刀片采用合格进口原材料,完整检测流程,使用稳定性更好,使用寿命***,折算下来单位钻孔的成本***。重庆无涂层铲钻应用场景
东莞市川山甲精密刀具有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的五金、工具中始终保持良好的商业***,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断***创新,勇于进取的***潜力,东莞市川山甲精密刀具供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!

东莞市川山甲精密刀具有限公司坐落于“世界工厂”之称的中国广东东莞市,创立于2017年,厂区占地面积5000平方米,是一家集研发、设计、制造、销售和服务于一体的精密数控刀具制造厂商,主要以生产孔加工刀具为主,目前开发产品有U钻(快速钻)、铲钻、皇冠钻(可换钻尖钻头)、带定心U钻、组合钻、VMD大钻头、扩孔钻、固定镗刀、油路刀柄、精密镗刀等,多种系列一千多款不同规格产品远销国内外,并深受客户好评与青睐。 公司拥有专业的研发工程师8人和100余名的生产团队,网点销售人员和售后服务工程师20余人,竭诚为每一个客户解决孔加工难题。产品设计理念与时俱进,技术力量雄厚,生产设备***,现有五轴磨床、三菱、西子、法兰克系统CNC加工中心共60台,数控车床20台,深孔钻10台、精密外圆磨床6台,海克斯康三坐标测量机、瑞士TRIM0S optima光学对刀仪、进口检测仪器等设备,产品坚持全检,让用户放心使用。 用质量铸造品牌,以实力证明价值,诚信经营稳健发展,迈向企业永续经营之路!
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 统一社会信用代码 | 91441900MA510RLL6U | ||
| 登记机关 | 东莞市市场监督管理局 | 法定代表人 | 梁宇郁 | ||
| 公司成立日期 | 2017-11-13 00:00:00 | 营业期限 | 2117-11-13 | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
