

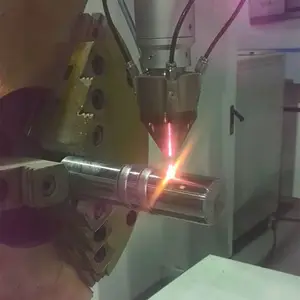


| 材质:不锈钢、镍基、钴基、铁基合金粉末 | 修复厚度:0.2~3.0mm(可定制) | 可修复直径:50~800mm |
| 可修复长度:≤3000mm | 熔覆层硬度:HRC 45~65 | 结合强度:≥350MPa |
| 基体变形量:≤0.01mm/m | 适用基体:碳钢、合金钢、不锈钢、铸铁等 | 后加工精度:IT7~IT8级 |
| 应用领域:工程机械、矿山、冶金、船舶、液压系统 |
行业核心痛点:在工程机械、矿山、冶金、船舶等领域,液压油缸长期承受高压、高磨损、腐蚀性介质等恶劣工况,导致缸筒内壁及活塞杆表面出现划伤、磨损、拉伤、腐蚀凹坑等缺陷。传统修复方式如电镀硬铬、堆焊、喷涂等存在结合强度低、易剥落、热影响区大、变形严重、环保限制(如六价铬)等问题,修复后使用寿命短,频繁更换油缸导致设备停机损失巨大,维护成本居高不下。如何实现低成本、高质量、长寿命的油缸表面修复与强化,成为行业亟待解决的难题。
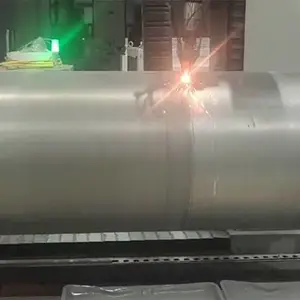
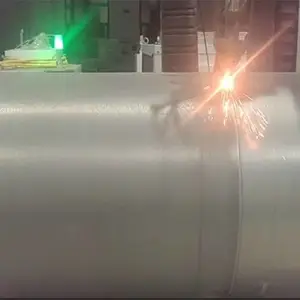
公司解决方案:苏州恒驰数字打印有限公司(简称恒驰)成立于2021年,依托团队由各大名校博士、硕士组成的研发力量,在金属3D打印及激光熔覆领域积累了深厚技术。公司下设1个研发中心、2个子公司及多个全国分布式打印服务中心,其中子公司江西康齿云科技有限公司的“金属3D打印项目”荣获2020年第九届中国创新创业大赛(江西赛区)三等奖,并获批“科技型中小企业”。恒驰针对油缸表面修复痛点,推出油缸表面激光熔覆修复加工服务,利用高能激光束将高性能合金粉末熔覆在油缸基体表面,形成冶金结合、稀释率低、组织致密的耐磨层,且耐磨层厚度可根据客户需求定制(0.2~3mm范围内灵活调整),***解决传统修复的局限性,实现油缸再制造与性能升级。

工作机制与工艺特点:激光熔覆技术原理为:采用高功率激光器(光纤激光或半导体激光)作为热源,通过同轴送粉或预置粉末方式,将功能性合金粉末(如不锈钢、镍基合金、钴基合金、铁基合金等)同步送入激光熔池,在极短时间内(10??~10??秒)熔化并快速凝固,形成与基体冶金结合的熔覆层。该过程热输入可控,基体热影响区极浅(通常
产品特点与优势:
- 冶金结合强度高:熔覆层与基体形成牢固的冶金结合,结合强度≥350MPa,远超电镀或喷涂,长期使用不脱落。
- 稀释率极低:通过***控制激光能量与粉末比例,稀释率控制在5%以内,保留粉末原有优异性能。
- 耐磨层厚度可定制:根据油缸磨损程度及使用寿命要求,厚度可在0.2~3.0mm范围内灵活调整,单次修复可恢复至原尺寸或超越原性能。
- 热影响区小:基体热影响区仅有0.1~0.5mm,工件整体变形量
- 适应性强:可修复各种材质基体(碳钢、合金钢、不锈钢、铸铁等),修复后硬度可达HRC45~65(取决于粉末),满足不同抗磨需求。
- 环保无污染:激光熔覆为绿色工艺,无电镀废液、无喷涂粉尘,符合当前环保法规。
- 修复效***:单层熔覆效率可达0.5~1.5m?/h,大型油缸(如直径300mm,长度2m)可在1~2个工作日内完成修复。
技术规格参考(以下为典型参数,实际以客户需求定制):
| 参数项 | 规格范围 |
| 可修复油缸直径 | 50~800mm |
| 可修复长度 | ≤3000mm(超长可分段拼接) |
| 熔覆层厚度 | 0.2~3.0mm(可定制) |
| 熔覆层硬度 | HRC 45~65(粉末选择决定) |
| 结合强度 | ≥350MPa |
| 基体变形量 | ≤0.01mm/m(典型值) |
| 表面粗糙度(后加工后) | Ra≤0.8μm |
| 适用粉末类型 | 铁基、镍基、钴基、不锈钢等 |
信任背书与公司优势:恒驰凭借自主研发的激光熔覆设备(如M系列金属3D打印机及激光熔覆专机),已服务超500家客户,涵盖口腔医疗、航空航天、新能源、消费电子等领域。公司团队由博士、硕士组成,研发实力雄厚,累计获得多项资质(如科技型中小企业)。在油缸修复方面,恒驰为多家工程机械企业提供过再制造服务,例如某矿山机械公司直径200mm、长度1.5m的油缸内壁磨损深度0.8mm,采用激光熔覆不锈钢粉末后,修复层硬度达HRC 50,使用寿命较原镀铬缸提升2倍以上,且成本仅为新缸的30%~40%。恒驰坚持“恒创新,驰未来”理念,以科技创新提升产品竞争力,所有修复加工均出具详细检测报告(硬度、厚度、结合强度等),确保质量可追溯。
咨询建议:如果您正面临油缸磨损、划伤、腐蚀等修复难题,或者希望提升油缸表面耐磨性能以延长设备寿命,建议您将油缸的尺寸、材质、工况(工作压力、介质、温度)及磨损量等信息告知恒驰技术团队,我们可提供免费的初步评估与修复方案。恒驰支持来样加工、现场勘查及批量定制,欢迎您联系我司分布式打印服务中心或总部,获取专业报价与技术支持。选择恒驰,意味着选择可靠、高效、环保的油缸再制造解决方案。
FAQ:
-
Q: 激光熔覆修复后的油缸内壁耐磨层能承受多高的压力?
A: 熔覆层与基体为冶金结合,结合强度≥350MPa,远高于油缸工作压力(通常≤35MPa)。在合理设计下,熔覆层可承受油缸全额定压力,且不会出现剥离或剥落。建议在修复后对油缸进行耐压试验验证。 -
Q: 修复后的耐磨层厚度公差能控制在多少?
A: 通过CNC编程控制熔覆层厚度,单层厚度公差±0.1mm;多层叠加后,通过后续机加工可***最终尺寸公差IT7~IT8级(如内孔直径公差H7)。具体可根据图纸要求实现精密配合。 -
Q: 激光熔覆对油缸基体材质有***制?
A: 激光熔覆适用于大多数金属基体,包括碳钢、合金钢、不锈钢、铸铁、铸钢、铝合金、铜合金等。对于某些特殊材质(如高碳钢、渗碳层),需调整预热或工艺参数,恒驰技术团队可针对性制定方案。 -
Q: 修复后油缸的使用寿命能提高多少?
A: 根据工况不同,一般可较原镀铬或表面淬火油缸提高1~3倍。例如在含砂粒的液压系统中,激光熔覆镍基合金涂层后,耐磨性提升2倍以上;在海水腐蚀环境中,不锈钢涂层耐蚀性***优于镀铬层。具体寿命需结合工况测试。 -
Q: 油缸表面激光熔覆修复的成本如何?
A: 成本主要取决于修复面积、粉末种类、厚度要求及后加工精度。通常为购置新油缸价格的30%~50%,且修复后性能可达到或超越新缸。对于大型或非标油缸,成本优势更为明显。 -
Q: 恒驰的激光熔覆修复加工周期一般需要多久?
A: 标准油缸(如直径200mm,长度1m,修复厚度1mm)从接单到发货一般需要3~5个工作日(含检测)。紧急件可加急处理,最快2个工作日完成。批量订单可协商排产。 -
Q: 修复后的油缸表面是否需要进行精加工?
A: 是的,熔覆后表面粗糙度Ra约5~15μm,需要根据图纸要求进行车削或磨削,达到Ra≤0.8μm甚至更高。恒驰提供一站式服务,包括熔覆后精加工及检测,客户可直接使用。 -
Q: 恒驰如何***修复质量?
A: 恒驰执行严格品控流程:每件油缸修复前进行无损探伤(如磁粉、渗透),修复过程中实时监控参数,修复后***进行硬度检测、厚度测量、尺寸检验,并出具报告。公司已建立完整质量档案,支持客户追溯。

苏州恒驰数字打印有限公司(简称恒驰)成立于2021年,是一家为口腔、医疗、航天航空、新能源和消费电子等领域提供3D打印应用的企业。团队由各大名校的博士、硕士组成。 公司下设1个研发中心、2个子公司和多个全国分布式打印服务中心。子公司江西康齿云科技有限公司“金属3D打印项目” 荣获“2020年第九届中国创新创业大赛(江西赛区)”三等奖,先后获批“科技型中小企业”等资质。 公司基于复合高分子和金属粉末3D打印输出技术解决方案,包括成套激光3D打印设备、激光熔覆设备,激光淬火设备定制销售、数据处理、软件支持、打印服务、激光修复加工等。公司以“恒创新,驰未来”为准则,用科技创新提升产品的市场竞争力。 公司自主知识产权开发完成的国内一款桌面型高分子3D打印机HC-N180、HC-P200;金属3D打印机M110、M200、M300、M400;陶瓷3D打印机C200等产品,已涵盖尼龙、工程塑料、树脂、钛合金、铝合金、不锈钢、高温合金、铜合金、钴铬合金和纯钛在内的多种材料打印,获得了超500家客户的支持,深受用户的好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 625.00万 |
| 公司注册地址 | 昆山市玉山镇萧林中路2024号3楼 | 统一社会信用代码 | 91320583MA252NXX9A |
| 登记机关 | 昆山市行政审批局 | 法定代表人 | 刘楠 |
| 公司成立日期 | 2021-01-19 | 营业期限 | 长期 |
| 经营范围 | 许可项目:货物进出口;技术进出口;进出口代理(依法须经批准的项目,经相关部门批准后方可开展经营活动,具体经营项目以审批结果为准) 一般项目:3D打印服务;3D打印基础材料销售;增材制造装备销售;电子专用设备销售;人工智能硬件销售;第一类医疗器械销售;第二类医疗器械销售;智能基础制造装备销售;合成材料销售;技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;科技推广和应用服务;软件开发(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥45万
-
¥45万
-
¥45万
-
¥45万
-
¥45万
-
¥45万
-
¥39万
-
¥38万
-
¥45万
-
¥45万
-
¥45万
-
¥45万
