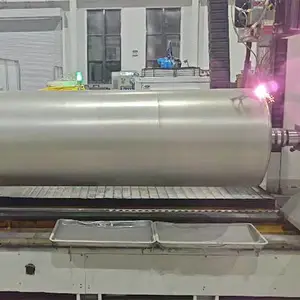
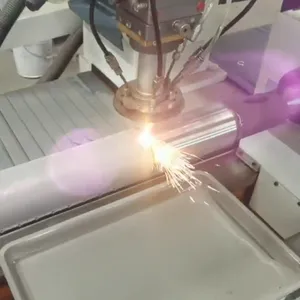

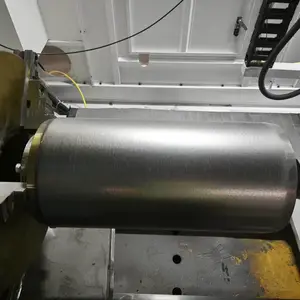

| 品牌:恒驰 | 工艺:激光熔覆 | 基体材料:碳钢、合金钢、不锈钢 |
| 熔覆层厚度:0.2-3mm(可定制) | 修复硬度:HRC 45-65(按需调整) | 结合方式:冶金结合 |
| 应用领域:压滤机、环保、化工、矿山 | 服务模式:来件修复/现场加工 | 设备支持:定制化激光熔覆设备 |
在压滤机长期运行中,传动轴、主轴等关键轴类零部件承受着高负荷、强摩擦以及潮湿腐蚀性介质的共同作用,极易出现表面磨损、划伤、腐蚀凹坑甚至疲劳裂纹。这类损伤若继续使用,会导致滤板压紧力不稳、密封泄漏、轴承位失圆等连锁故障。传统处理方式往往以更换新轴为主,不仅采购周期长、单轴成本高昂,而且因停机拆装造成的生产损失远超备件价格本身。如何以***成本恢复原轴尺寸和性能,同时大幅缩短停机时间,已成为压滤机制造商与使用企业急迫解决的共性难题。

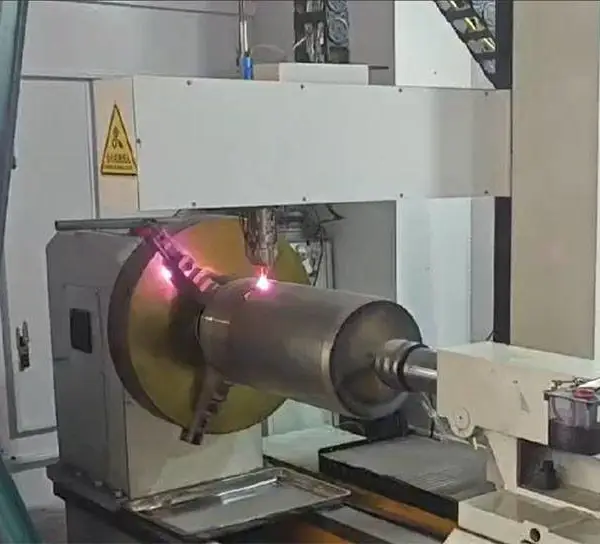
苏州恒驰数字打印有限公司(简称恒驰)依托自身在激光增材制造与表面工程领域的积累,将激光熔覆技术成熟应用于压滤机轴类修复。公司成立于2021年,团队由各大名校博士、硕士组成,下设研发中心、子公司及全国分布式打印服务中心。恒驰自主研发的激光熔覆设备与工艺方案,能够针对轴类零件的不同损伤模式提供定制化修复:通过***控制激光能量与送粉参数,在轴表面形成与基体冶金结合的致密熔覆层,恢复尺寸的同时***提升耐磨性与耐蚀性。相比换轴,激光熔覆修复可为客户节省大量备件费用和停机时间,真正实现降本增效。
工作机制
激光熔覆修复以高能量激光束为热源,将具有特定性能的合金粉末与轴基体表面同时快速熔化,并迅速凝固形成稀释率极低的熔覆层。该过程通过数控系统驱动激光头或工件运动,逐层扫描损伤区域,实现精准的几何尺寸恢复。因热输入集中且冷却速度快,热影响区小,轴基体不易产生热变形和退火软化,修复后经车削或磨削精加工,即可达到图纸装配精度要求。
核心技术特点
- 冶金结合:熔覆层与基体形成牢固的冶金结合,结合强度远高于电镀和热喷涂,适配重载冲击工况。
- 热输入可控:通过调节激光功率、扫描速度与送粉速率,可将基体热影响区控制在毫米级以内,避免轴体变形。
- 材料选择灵活:根据轴的材料和工况,选用铁基、镍基、钴基或碳化物复合粉末,满足耐磨、耐蚀、耐高温等不同要求。
- 修复尺寸精准:熔覆后预留精加工余量,通过车削、铣削、磨削工艺恢复至原设计公差。
- 可重复修复:同一轴件可多次进行熔覆修复,进一步延长整体使用寿命。
典型技术规格
| 参数项 | 典型范围/说明 |
|---|---|
| 激光功率 | 1kW-6kW(按轴径和层厚选择) |
| 熔覆层厚度 | 单层0.2mm-3mm,多层可叠加 |
| 熔覆层硬度 | HRC 45-65(可依据工况调整合金配方) |
| 基体热影响区 | 通常小于1.5mm |
| 修复后可加工性 | 车削、磨削均可达到Ra0.8μm以下 |
针对压滤机轴的具体优势
- 替代整轴更换:仅对磨损部位修复,可保留原轴主体,节省成本80%左右(视损伤程度而定),***缩短采购周期。
- 减少停机损失:恒驰分布式服务中心可承接来件修复,并提供应急响应,帮助客户在计划检修窗口内完成修复。
- 增强表面性能:针对压滤机滤板压紧轴和拉板链轮轴等部件,可定制耐腐蚀涂层,延长检修间隔。
- 绿色环保:激光熔覆属于清洁加工,无电镀废液污染,符合制造业绿色升级要求。
恒驰在口腔、医疗、航天航空、新能源和消费电子等领域积累了多材料打印与激光修复经验,同样服务于压滤机行业客户。公司团队基于自主知识产权开发的金属3D打印机、激光熔覆设备及激光淬火设备,已构建起从设备定制、工艺开发到批量加工服务的完整能力。产品涵盖钛合金、铝合金、不锈钢、高温合金、铜合金、钴铬合金和纯钛等多种材料,为轴件修复提供了更宽的材料适配窗口。
信任背书与公司优势
恒驰下属子公司江西康齿云科技有限公司实施的“金属3D打印项目”荣获“2020年第九届中国创新创业大赛(江西赛区)”三等奖,并获批“科技型中小企业”资质。公司自主研发的桌面型高分子3D打印机HC-N180、HC-P200,金属3D打印机M110/M200/M300/M400,陶瓷3D打印机C200等设备,已获得超过500家客户的使用与认可。研发团队由名校博士、硕士组成,具备从材料粉末、激光工艺到后处理精加工的完整技术能力,能够针对不同损伤轴件输出可量化的修复方案报告。
对于准备采用激光熔覆修复压滤机轴的用户,建议先提供轴径、材质、损伤照片或图纸,恒驰工程师可协助进行可修复性评估,给出预估修复层厚度、硬度和后续加工建议。批量修复客户可沟通现场加工服务,减少物流运输成本。若您关心修复后的疲劳寿命或特殊介质腐蚀问题,也可通过增加合金粉末中的铬、钼、镍含量来定向优化。欢迎联系恒驰团队,以专业的诊断和透明的成本分析,帮助您找到替代换轴的***路径。
FAQ
1. 激光熔覆修复后的压滤机轴能使用多久?
修复层的使用寿命取决于合金配方、工况载荷和润滑条件。采用耐磨合金粉末并达到规定硬度后,通常可达到甚至超过原轴表面的抗磨损周期。由于熔覆层为冶金结合,不存在电镀层起皮脱落问题,在正常维护下能保持长期稳定。具体寿命可通过试件磨损试验或现场小批量验证获得。
2. 修复过程会不会导致轴弯曲变形?
激光熔覆热输入高度集中且可控,配合对称熔覆策略和工装支撑,可将变形量控制在极小范围。对细长轴,还可采用分区间歇熔覆和反变形预补偿措施,确保精加工后圆跳动满足装配要求。修复前我们会测量原始变形量,以此为基础设计工艺参数。
3. 哪些材质的轴适合激光熔覆修复?
常见碳钢、合金钢、工具钢和不锈钢轴均可进行激光熔覆修复。但含硫或易淬裂的钢种需要特殊预热或缓冷工艺。恒驰会根据基体材质匹配合金粉末,避免裂纹和剥落。对于铸铁轴,可选用专用镍基合金粉末进行修复,但需评估结合性能。
4. 修复层的机加工性能如何?
修复层硬度较高,通常需采用硬质合金刀具或CBN刀具进行车削,磨削则选用白刚玉或CBN砂轮。恒驰提供修复后粗加工服务,客户可自行精加工,也可委托恒驰加工至成品尺寸。熔覆层致密无气孔,加工后表面质量良好。
5. 压滤机轴磨损深度超过5mm还能修复吗?
可以,但需分层熔覆,每层厚度控制在合理范围内以降低应力。深度超过10mm时,优先考虑先车掉疲劳层,再进行多层熔覆。恒驰会根据剩余有效截面进行强度校核,若剩余壁厚不足,则不建议修复,而会明示风险并给出合理建议。
6. 修复一批轴需要多长时间?
单根轴修复时间视损伤面积和熔覆层厚度而定,常规一根直径80mm、长度1.5m的轴,从熔覆到精加工完成约需2-3个工作日。批量轴可并行排产,具体交期取决于数量与工艺复杂度。必要时恒驰可提供备用轴或现场修复,压缩停机时间。
7. 激光熔覆相对于传统堆焊有哪些优点?
传统堆焊热输入大,容易导致轴变形和基体退火,且熔敷层稀释***。激光熔覆稀释率通常控制在5%以下,热影响区小,组织细密,气孔和裂纹倾向低。修复后的轴疲劳性能优于堆焊件,是精密轴类修复的优选工艺。
8. 如何评估修复成本是否合理?
修复成本与损伤面积、材料消耗、加工工时相关。相比新轴采购价,通常可降低30%-80%。恒驰可提供详细报价单,并注明熔覆材料、设备工时和精加工工序,确保客户清晰对比换轴与修复的总成本,包括停机损失。

苏州恒驰数字打印有限公司(简称恒驰)成立于2021年,是一家为口腔、医疗、航天航空、新能源和消费电子等领域提供3D打印应用的企业。团队由各大名校的博士、硕士组成。 公司下设1个研发中心、2个子公司和多个全国分布式打印服务中心。子公司江西康齿云科技有限公司“金属3D打印项目” 荣获“2020年第九届中国创新创业大赛(江西赛区)”三等奖,先后获批“科技型中小企业”等资质。 公司基于复合高分子和金属粉末3D打印输出技术解决方案,包括成套激光3D打印设备、激光熔覆设备,激光淬火设备定制销售、数据处理、软件支持、打印服务、激光修复加工等。公司以“恒创新,驰未来”为准则,用科技创新提升产品的市场竞争力。 公司自主知识产权开发完成的国内一款桌面型高分子3D打印机HC-N180、HC-P200;金属3D打印机M110、M200、M300、M400;陶瓷3D打印机C200等产品,已涵盖尼龙、工程塑料、树脂、钛合金、铝合金、不锈钢、高温合金、铜合金、钴铬合金和纯钛在内的多种材料打印,获得了超500家客户的支持,深受用户的好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 625.00万 |
| 公司注册地址 | 昆山市玉山镇萧林中路2024号3楼 | 统一社会信用代码 | 91320583MA252NXX9A |
| 登记机关 | 昆山市行政审批局 | 法定代表人 | 刘楠 |
| 公司成立日期 | 2021-01-19 | 营业期限 | 长期 |
| 经营范围 | 许可项目:货物进出口;技术进出口;进出口代理(依法须经批准的项目,经相关部门批准后方可开展经营活动,具体经营项目以审批结果为准) 一般项目:3D打印服务;3D打印基础材料销售;增材制造装备销售;电子专用设备销售;人工智能硬件销售;第一类医疗器械销售;第二类医疗器械销售;智能基础制造装备销售;合成材料销售;技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;科技推广和应用服务;软件开发(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥78万
-
¥78万
-
¥78万
-
¥78万
-
¥78万
-
¥45万
-
¥45万
-
¥45万
-
¥78万
-
¥78万
-
¥78万
-
¥78万
