

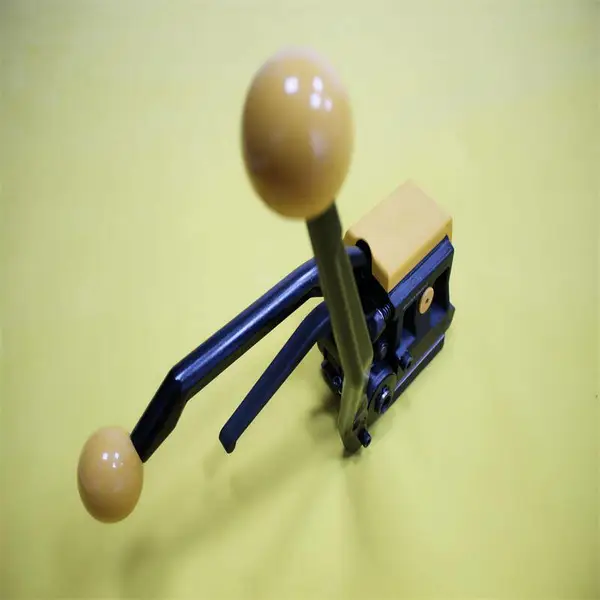
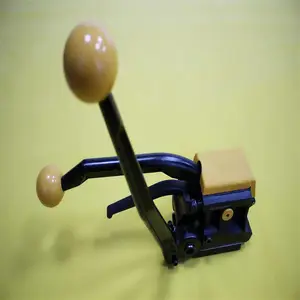
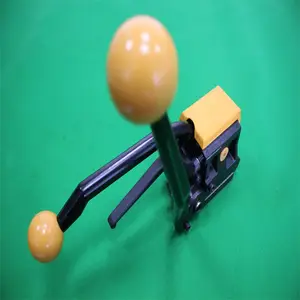
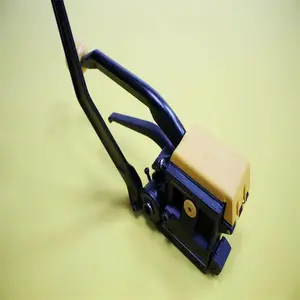
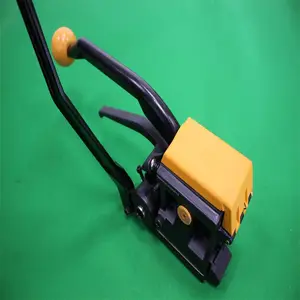

| 产品特性:经济实惠 | 加工定制:否 | 包装材料:其他 |
| 包装类型:其他 | 适用对象:其他 | 适用行业:其他 |
| 物料类型:其他 | 售后服务:主体一年 易损件三个月 | 品牌:豪乐 |
| 型号:A333 | 产品别名:钢带免扣打包机 | 用途:打包 |
| 规格:19MM | 产品名称:免扣钢带打包机 | 产品型号:A333 |
| 产品品牌:凯比奇PACK | 产品生产:深圳 | 适合材质:钢带-镀锌带-发蓝带 |
| 钢带宽度:12.7-19mm | 钢带厚度:0.38-0.60mm | 链接方式:阴阳扣 |
| 产品重量:3.9kg |
36. A333 免扣钢带打包机,水泥制品厂打包利器,水泥墩、水泥砖托盘捆扎,免扣咬合,不用钢扣耗材。手动单人操作,拉紧咬扣切带同步完成,捆扎紧实防散垛。机身耐粉尘,坚固耐用,易损件现货供应,打包机维修保养可提供技术指导。打包机的常见故障如何处理船用打包机又称船用捆扎机,38. A333 钢带免扣打包机,托盘货物捆扎工具,三合一功能,拉紧咬扣切带一体,免扣设计省去钢扣采购。纯手动操作,随时随地打包,适合工厂仓库、货运堆场。石材、木方、钢材、耐火材料都适用,机身抗造耐磨,易损件充足,维修简单。下面是一些打包机容易出现的故障及排除方法:
、23. A333 钢带免扣打包机,托盘重型货物捆扎利器,三合一拉紧咬扣切带,免扣设计,节约打包耗材。手动操作,无需气源电源,仓库、堆场、货车现场均可使用。适配 12.7-19mm 钢带,石材、木业、建材行业通用,结构稳定,配件充足,维修简单。卡带处理,当带子卡在滚轮中间,或有异物塞住无法取出时,处理方法如下:
a.拆开六角螺帽的垫圈。
b.松开中间连接轴心上的两个M5沉头螺丝,由于此两个螺丝固定在连接轴心的缺口部分,所以必须将螺丝转上些。
c.取下连接轴心,将上轮机拿起,取出卡住物。
d.依以上c-b-a方式装配复原。
e.注意螺帽与L型曲板保持0.3-0.5mm的间隙***、打包机自动打包不自动出带,遇此情形,首先检查“出带长度调整”是否在“0”处,然后再看穿带过程是否正确,如果不行,送带滚轮附近卡住异物,亦会造成此一情况。
第三、捆紧后不切带,有很多情况会造成此情况:
a.松紧调整的太紧b.打滑片或者打滑皮带有油,皆位于松紧调整附近,必须拆下擦掉油。
c.皮带太紧,将皮带传动座往下下调些,或将马达往后调些即可。
d.改用较薄的带子或退带滚轮间隙太大。
第四、粘合效果欠佳:
a.温度太高或不够,有时较特殊的带子,粘性较差,温度必须很准确才可以。
b.使用电压不够,有很多工厂的电压,往往不足,如果再使用延长线或者电缆线,造成压降,使原先调整的温度变低,甚至于马达捆紧时烧掉,所以尽量避免使用电缆线,如果一定要用延长线,则须接较粗而不要太长的电线。
c.中刀下方的635轴承破掉,如此则有加温而完全无法粘合。
d.电热怪手(摆杆)上的长拉弹簧疲乏,如此则无法将怪手拉至,导致粘合一半甚至更少。
e.电热钢片太高太低,或偏左偏右,因此碰到上、下方的PP带,或是左、右的刀具,而无法进入加温,须视情况调整。
f.排烟的微风扇故障,使得温度太高。
第五、插带时不动作:上滑板右边LS1微开关故障或弹片被异物挡住,而无法碰触接点。
六、连续工作:
a.LS5故障b.LS1虽未故障,但接点及弹片间有赃物卡住,或弹片本身卡住,使其接点无法如常在插带后随之放开。
c.LS5归零时,接点没有闭路,如此电源一开即连续工作。
第七、未捆紧即切断a.机器松紧调的太松,调紧些即可。
b.LS3及LS5位置不当。
c.退带磁感应开关故障打包机动作过程中的一些问题:
1.无论机器处于任何状态,若需机器立刻信步运转,只需按下控制面板按扭5即可;若需重新开启,按开关上箭头方向转一个角度就可恢复原状。
2.打包过程上送带不到位可能存在的原因:
a.杠杆拉簧力量太大或太小:适当调整滚轮压力;b.顶杆位置太高:在非退带情况下,顶杆与杠杆间应保持0.3m的间隙。若因为调整不当,顶杆始终顶在杠杆上,且顶力较大,就易引起送带不到位的现象;c.带仓储带量少:带仓内没有足够的带子d.带头劈裂:带头劈裂后在带道内运行不畅容易导致送带不到位。产生劈裂的原因是捆紧力太大,e.压带板太低:压带板是为穿带方便而设置的。但如果将其调得太低而与摆杆底面间隙太小,以至影响到带子自由进退,就会产生送带不到位。此时就将压带板适当提高半自动打包机的维修:
打包机自动送带是打包机故障中最觉见的一种,杭州永创根据长期维修半自动打包机的经验总结了一些相关经验与同行共勉:
故障现象:打包机正常开机,打完包后开始自动送带,而且是***送带。
解决方法:检查机器除了自动送带以外是否工作正常。如其他部件无故障现象,则很可能是限位器出了问题。限位器,在打包机正面,操作面板上总共有四个按钮,从左至右依次是电源开关、限位器、复位按钮、送带按钮。打包机限位器为旋转按钮,周围标有刻度,是用来控制打包完成后自动送带的长度的。如果出现送带不止,且自动宋代没问题,多半是限位器失灵所致。调试方法,将限位器旋至刻度,然后微调,在一个范围内机器是可以正常送带的。如果在某个区间内送带正常,则可以肯定是限位器故障。接下来就是更换限位器。
1. 用小螺丝刀将固定在黑色旋钮上的小螺钉卸掉,取下黑色旋钮。
2. 拧掉固定螺丝,从里侧将限位器拔下。可看到限位器有三个出线位,其中两个与电脑板连线,另一个断路。
3. 记住线序(2号线连接中间线位,4号线连接【正面看】左侧线位。)用烙铁将限位器取下。然后更换新的限位器。
4. 一次将限位器重新装好分离式钢带打包机常见故障及排除方法:由于工作中零件的磨损,螺钉松动气源压力降低原因,机器会发生故障,因此要及时加以排除,使机器能正常顺利地工作,故障原因有以下几个方面。
1、 在气动马达和气缸体内及所有传动、转动件中,每班使用前,必须注入适量的润滑油,另外,应在注油器中定期、定量的注满22#气轮油,才能保持固定的供油量,当气动马达工作时,从注油器中下滴的油为40—60滴/min。
2、 压缩空气不符0.4—0.6Mpa时,必须给予调整,否则,过低的压力将影响捆扎质量,过高的压力会使机器磨损过快。
3、 注油器,油水分离器每使用三个月应用煤油清洗一次,并每天清除油水分离器中的积水。
4、 摩擦轮与垫轮之间的间隙就在0.5-0.7mm之间,否则应予以调整,并及时清除摩擦轮上的积屑及脏物。
5、 由于长期中零件的磨损,环境的污染,润滑不良,可能会出现故障,因此及是发现故障、及时排除很重要,下列的检查及维修,使用通用工具都能解决,能掌握以下的技术将不会因小故障而造成停产、停工机时失去宝贵的时间和求助于生产厂家。

东莞豪乐包装有限公司 位于东莞市长安镇冠城电子产业园7栋,我们主要提供 稳定可靠的缝包设备,***耐用的手提打包工具,缝包机类有(单线式缝包机,双线手提式缝袋机,电池式便携式封包机,进口气动防爆缝包机)打包工具类有(手工打包机,手动式充电打包机,半自动电池式打包机,全自动一键式捆扎机)。 豪乐包装产品,放心选择,价格公道合理,品质稳定可靠,售后服务完善到位,公司有专业的售后团队,多年经验的维修师傅对接。 我们的宗旨,为用户提供优质的产品,***服务,诚信经营,我们承诺:凡是我公司销售出去的机器严格按照国家三包法进行质保,同时我们还增加了服务准则,所以工具设备返厂保修期间,至收到机器算起 维修周期大于72小时,我们将为用户提供备用机服务,不耽误用户的正常生产打包,欢迎监督,感谢你的信任与合作。
点击查看>| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 东莞市长安镇长安建安路689号3号楼307室 | 统一社会信用代码 | 91441900MACCLX995E |
| 登记机关 | 东莞市场监督管理局 | 法定代表人 | 郝艳婷 |
| 公司成立日期 | 2023-04-03 | 营业期限 | 长期有效 |
| 经营范围 | 单线缝包机|双线封包机|充电式缝包机|防爆缝包机|气动打包机|手提式打包机|钢带剪刀|A333打包机|打包机电池|打包机充电器 | ||
-
¥1100.00
-
¥1100.00
-
¥1100.00
-
¥1100.00
-
¥1100.00
-
¥1100.00
-
¥1100.00
-
¥1100.00
-
¥1100.00
-
¥1100.00
-
¥1100.00
-
¥1100.00
