

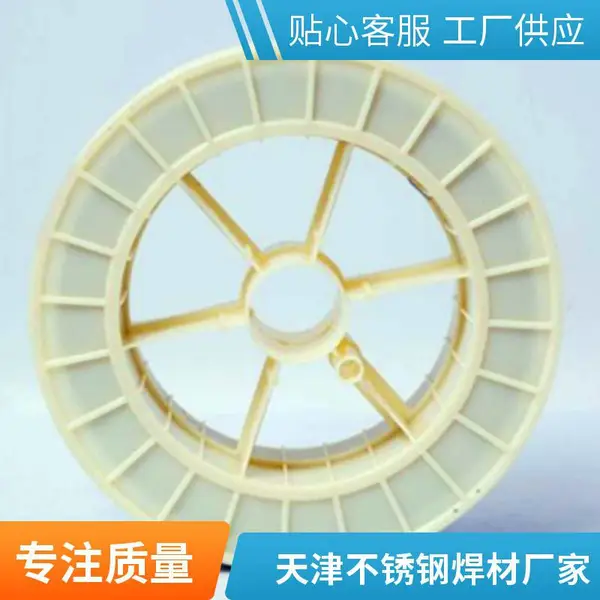
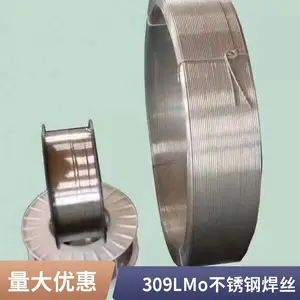
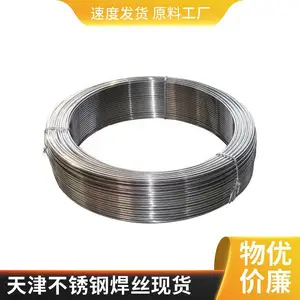
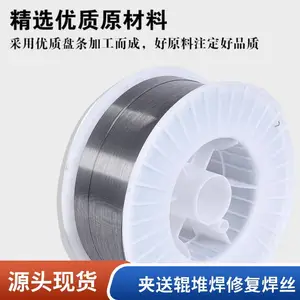

| 品牌:天津春硕 | 型号:ER309L | 材质:超低碳奥氏体不锈钢 |
| 焊丝类型:不锈钢实芯焊丝 | 可选直径:1.2/1.6/2.0/2.5mm | 焊接方式:气保焊/TIG/埋弧焊 |
| 典型应用:榨油螺旋轴、异种钢堆焊 | 核心功能:耐腐蚀、抗晶间腐蚀 |
榨油机械螺旋轴堆焊修复的行业痛点与厂家方案
榨油机械中的螺旋轴是决定出油效率和设备寿命的核心部件。实际运行中,螺旋轴在封闭榨膛内连续旋转,承受高温、高压以及油料籽粒和饼粕的反复挤压与刮擦,工作条件非常严酷。油料中天然含有有机酸、水分和挥发性物质,在高温下会形成腐蚀性介质,使螺旋轴表面产生磨损沟槽、点蚀和应力腐蚀,造成轴径减小、螺旋棱面缺损,最终导致榨膛压力波动、出油率下降甚至频繁卡死。对生产企业而言,更换一根螺旋轴的备件费用不低,而因停机造成的产能损失往往更大。天津春硕焊材科技有限公司自2016年成立以来,持续专注于易磨损件维修和堆焊材料,针对榨油机械螺旋轴、榨螺、榨条等部件的损伤特点,推出ER309L不锈钢堆焊焊丝,通过现场堆焊把磨损尺寸恢复,同时形成一层致密的奥氏体不锈钢保护层,帮助设备重新达到运行精度。

公司兼具生产与销售能力,在堆焊材料领域积累了多年服务经验,熟悉砖瓦、粉碎、矿业、冶金、建材、水利、钢厂、电厂、石油、农机等行业设备易磨损部位的焊接需求。ER309L焊丝正是结合这些现场工况研发的常备材料之一,既可用于恢复尺寸,也可作为复合堆焊中的过渡层,配合硬面焊丝达到耐蚀与耐磨兼顾的效果,从而减少螺旋轴的更换频率,降低维修材料投资成本。
工作机制与产品特点
ER309L是一种超低碳奥氏体不锈钢焊丝,合金配方以铬、镍为主,碳含量被控制在不大于0.03%,从而使熔敷金属在焊态下具有稳定的奥氏体组织。堆焊时,焊丝在电弧高温下熔化,在螺旋轴表面形成连续熔池,与基材之间产生冶金结合,而不是简单的机械覆盖。由于铬含量较高,堆焊层在大气或腐蚀介质中能够生成致密的氧化铬钝化膜,从而具备优良的耐酸碱和耐有机酸腐蚀能力。同时,奥氏体组织具有明显的加工硬化特性:螺旋轴在运行中反复受到磨粒挤压,表层会产生硬化,这有助于分散磨损应力,提高抗擦伤性能。因此,ER309L特别适合作为榨油机械螺旋轴耐腐蚀工作层,也适用于在碳钢基材上堆焊过渡层后再叠加高硬度耐磨层。
产品主要特点如下:
- 超低碳组成:碳含量≤0.03%,降低堆焊层敏化和晶间腐蚀风险,适合多层多道长时间焊接。
- 抗腐蚀性好:铬含量约22%~25%,镍含量约12%~14%,耐有机酸、耐氧化性介质腐蚀,辅以正确工艺后能抵御榨油环境中复杂介质。
- 抗裂性***:奥氏体组织具有良好塑性和韧性,在非刚性拘束条件下不易产生焊接裂纹。
- 工艺窗口宽:可选择CO2/MAG实芯焊丝气体保护焊、TIG氩弧焊或埋弧焊,适应不同尺寸和形状的螺旋轴。
- 通用性强:不仅用于榨油机械,还广泛用于连铸辊、搅拌机搅笼、粉碎机锤头、磨煤辊等设备堆焊打底过渡。
下表列出ER309L焊丝的典型技术规格,供选材参考:
| 项目 | 典型参考值 |
| 焊丝直径 | 1.0 / 1.2 / 1.6 / 2.0 / 2.5 mm |
| 碳(C) | ≤0.03% |
| 硅(Si) | ≤0.60% |
| 锰(Mn) | 1.00%~2.50% |
| 铬(Cr) | 22.00%~25.00% |
| 镍(Ni) | 12.00%~14.00% |
| 抗拉强度 | 参考值≥520 MPa |
| 延伸率 | 参考值≥30% |
注:力学性能会随焊接电流、母材稀释率、层间温度而波动,实际工程中应通过焊接工艺评定确认。
榨油螺旋轴堆焊施工要点
- 焊前准备:将螺旋轴表面疲劳层、油污、铁锈、氧化皮***去除,***车削到露出金属光泽。必要时对裂纹和深坑进行清理,边缘开坡口。
- 预热控制:一般不需要高温预热。若基材为高碳钢或工件刚度较大,可采用100~120°C低温预热;层间温度保持在不高于150°C,防止奥氏体焊缝过热。
- 焊接参数:采用CO2/MAG时,直径1.6mm焊丝参考电流190~260A、电压22~28V,气体流量15~20L/min;采用TIG时,直径2.0mm焊丝参考电流120~180A,氩气流量10~15L/min。具体参数按现场试焊调整。
- 多层堆焊:对于磨损严重的螺旋轴,应采用多层多道交叉堆焊,清除每层焊渣后再焊下一层,减少夹渣和气孔。
- 焊后处理:焊后先缓冷,不要强制水冷。根据图纸加工尺寸,使用硬质合金刀具进行车削,并配合切削液减少加工硬化影响。
通过上述施工要点,ER309L堆焊层能够与螺旋轴基材牢固结合,形成致密的耐腐蚀保护层,并保障机加工后的表面精度。设备投入使用后可明显减少因磨损造成的停机抢修次数,延长螺旋轴全生命周期。
公司背景与信任背书
天津春硕焊材科技有限公司成立于2016年,注册资本50万元人民币,是集生产、销售于一体的焊接材料企业。公司长期为砖瓦行业、粉碎行业、矿业、冶金、建材、水利、钢厂、电厂、石油、农机配件等设备提供磨损维修方案,涉及粉碎机锤头、搅拌机搅刀、搅笼、对滚、开采钻头、旋耕犁刀片等易损件。通过采用本公司焊接材料,用户能够延长易磨损件使用寿命,节省更换新件时间,降低维修材料投资成本,减少停工抢修次数,保障生产正常运行。
公司在焊材领域产品线丰富,涵盖耐磨堆焊焊条、铸铁焊条、不锈钢焊条、镍基焊条、耐热钢焊条,以及不锈钢焊丝、耐磨药芯焊丝、镍基焊丝、钴基焊丝、气保焊丝、埋弧焊丝等。同时,公司与德国蒂森、日本神钢、美国泰克罗伊、美国赫伯特、奥地利伯乐、美国林肯、瑞典伊萨等国际焊材公司长期保持合作关系,可为用户提供进口焊材选型支持。正因如此,采购ER309L焊丝时,您可获得来自生产制造端的技术经验与多品牌供应链保障。
咨询建议
为确保ER309L堆焊焊丝在您的榨油机械螺旋轴上达到理想效果,请在询价时提供以下信息:螺旋轴基材材质、轴径尺寸、磨损深度、工作温度、接触介质类型以及原维修记录。我司可根据这些信息推荐合适的焊丝直径、堆焊方案及是否需要在ER309L表面叠加耐磨硬面层。天津春硕焊材科技有限公司欢迎各设备维修单位、配件制造商和经销商来电来函,进行技术交流与样品测试。
常见问题解答
1. ER309L硬度不高,用于螺旋轴能耐磨吗?
ER309L熔敷金属硬度确实低于高铬铸铁类焊丝,但榨油机械螺旋轴的失效形式往往兼有腐蚀和冲蚀。奥氏体不锈钢在反复摩擦作用下会产生加工硬化层,对中低应力磨料磨损有一定抵抗力。更稳妥的工艺是用ER309L恢复尺寸或打底,再堆焊一层高硬度耐磨面层,形成耐腐蚀与耐磨耗互补的复合保护。因此用户应根据实际磨损类型选择是否叠加面层。
2. 堆焊ER309L时需要预热吗?
通常不建议高温预热,因为高预热会使奥氏体不锈钢在敏化温度区间停留时间延长,增加碳化物析出可能,降低耐腐蚀性。对于厚壁、高刚度的螺旋轴,可做100°C到120°C的低温预热以降低拘束应力,同时层间温度尽量不超过150°C。焊前还应***清除油污、水和锈,防止焊缝气孔。
3. ER309L与ER308L焊丝如何区别?
两者都是奥氏体不锈钢焊丝,但ER309L铬、镍含量更高,抗碳稀释能力更强,特别适合碳钢与不锈钢的异种钢焊接及过渡层堆焊。榨油机械螺旋轴多为中碳钢或合金钢,使用ER309L能够抑制碳迁移,保持堆焊层良好的耐腐蚀性和韧性。ER308L则多用于同种304奥氏体不锈钢的焊接和修复。
4. 榨油螺旋轴堆焊层出现气孔的主要原因是什么?
气孔主要来源于基材表面清理不***或保护气体受干扰。螺旋轴长时间浸渍油料,表层会渗入油脂,焊前必须车削去除并配合有机溶剂清洗。CO2/MAG焊时,气体流量应在15~20L/min,并避免敞开环境中大风干扰。另外焊丝表面不得有锈或油污,必要时按要求清除。按这些环节操作能明显减少气孔。
5. 可以用埋弧堆焊ER309L吗?
可以采用。埋弧堆焊熔敷***,适合较大批量或大面积的螺旋轴修复,但热输入高,需要控制电流电压和焊接速度以减少母材稀释。同时应选用与奥氏体不锈钢匹配的焊剂,并做好焊剂烘干。埋弧焊时******行工艺试焊,检查堆焊层化学成分和表面成形,再投入正式工件的生产。
6. 堆焊完成后如何检查质量?
堆焊后首先要进行外观检查,确认无气孔、夹渣、裂纹和咬边。对承压或重要螺旋轴,可采用渗透检测发现表面开口缺陷,必要时采用超声检测内部熔合状况。检测前应***表面光滑,清除焊渣。若对耐腐蚀性能有严格要求,可取样进行晶间腐蚀试验,验证堆焊层是否合格。
7. ER309L堆焊层可以直接车削加工吗?
可以。奥氏体不锈钢堆焊层切削时容易加工硬化,需要使用锋利的硬质合金刀具,控制切削速度和吃刀量,并持续足量浇注切削液。堆焊后应先用稍大余量车削去除缺陷层,留精车余量,再进行精加工至图纸尺寸。如果堆焊层表面不平整,应在车削前先采用砂轮或机械方法局部修整。
8. 如何评估ER309L在榨油环境中的使用寿命?
寿命评估需结合介质温度、有机酸浓度、磨料硬度、摩擦力大小和堆焊质量等多项因素。用户可通过现场试件堆焊及装机试验对比,也可在堆焊前检查原始失效程度并测量残余壁厚。建议建立定期检查制度,观察磨损量变化趋势,以便及时安排补焊,避免整体更换。

天津春硕焊材科技有限公司,创于2016年是一家生产销售单位,注册资本50万人民币,事业在蓬勃发展,蒸蒸日上。研制的焊接材料,广泛用于砖瓦行业、粉碎行业、矿业、冶金、建材、水利、钢厂、电厂、石油、农机配件等设备易磨损部位的维修与维护, 如粉碎机锤头、搅拌机、搅叨、搅笼、对滚、开采钻头、旋耕犁叨片等。该产品可以使易磨损件延长使用寿命,节省更换新件时间,降低维修材料投资成本,减少停工抢修次数,以达到保障生产正常运行的效果。 过去、现在、将来;不断创新是我们力升人的奋斗目标,回报社会和客户满意是我们永胜人永远的追求. 我厂主要生产:焊接材料,焊接设备,焊机配件,焊丝,等 还有美国万w能焊材代理销售并于德国蒂森焊材,日本神钢焊材,美国泰克罗伊焊材,美国赫伯特焊材,奥地利伯乐焊材,美国林肯焊材,瑞典伊萨。等公司中国特约供应商,与本公司建立了长期固定的合作关系,产品主要用于——机件磨损保护及修复堆焊如:连铸辊、夹送辊、冲渣槽、布料溜槽、高炉料钟、耐磨板、磨煤辊、水泥立磨辊、水泥磨盘、辊压机、单齿辊破碎机、破碎机锤头、锤盘、板锤、颚板、风机叶轮、水轮机 、汽轮机、挖掘机斗齿、炼胶机械、榨油机械、石油钻杆耐磨带、岩棉机械、阀门、热锻模具、采煤机滚筒、刮板机中部槽等 主要生产:耐磨堆焊焊条、铸铁焊条、银焊条、钴基焊条、铜焊条、不锈钢焊条、镍基焊条、耐热钢焊条、耐酸钢焊条、ND钢焊条、合金焊条,等焊条产品加工。 焊丝有,不锈钢焊丝、银焊丝、铜焊丝、耐磨药芯焊丝、镍基焊丝、钴基焊丝、银焊片、耐热钢焊丝、氩弧焊丝、气保焊丝、埋弧焊丝、合金焊丝,等焊丝产品加工。
点击查看>| 企业类型 | 有限责任公司 | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 天津市津南区葛沽镇滨海民营经济成长示范基地会展经济中心606室20号 | 统一社会信用代码 | 91120112MA05L4BT4H |
| 登记机关 | 天津市津南区市场监督管理局 | 法定代表人 | 李增倍 |
| 公司成立日期 | 2016-09-26 | 营业期限 | 2016-09-26 至 2036-09-25 |
| 经营范围 | 焊接材料技术开发、服务;焊接材料、焊接设备、机械设备、五金产品、金属材料批发兼零售。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
¥25.00
-
¥25.00
-
¥25.00
-
¥21.00
-
¥20.00
-
¥20.00
-
¥23.00
-
¥20.00
-
¥25.00
-
¥25.00
-
¥25.00
-
¥25.00
