

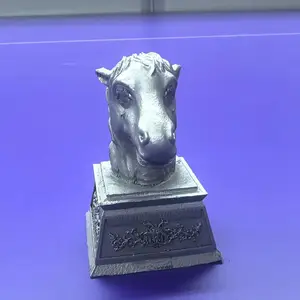
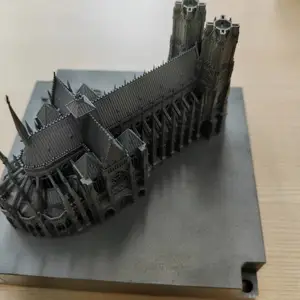

| 品牌:苏州恒驰 | 材质:316L不锈钢 | 工艺:激光选区熔化 |
| 表面处理:去支撑、打磨 | 尺寸支持:按图定制 | 应用领域:工艺品/摆件/礼品 |
| 服务内容:打印+后处理 | 设备型号:M系列金属3D打印机 |
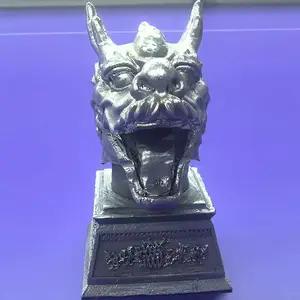
在金属工艺品领域,传统鼎类摆件多采用铸造或手工锻打制造。开模成本高、周期长,尤其遇到多弧面、镂空纹或铭文等复杂造型时,工序分散且难以一体成型,往往需要焊接拼装,不仅增加人力成本,也容易在接缝处留下视觉瑕疵。苏州恒驰数字打印有限公司结合自身在金属3D打印领域的技术积累,以激光3D打印方式制作316L不锈钢鼎,让复杂结构从三维数据直接成形,免去开模环节,也减少拼焊带来的结构弱点和表面问题。恒驰成立于2021年,团队由各大名校博士、硕士组成,自主开发多种型号的金属3D打印设备,并将316L不锈钢作为成熟打印材料之一。通过调整打印路径和后处理工艺,恒驰能够把传统工艺中较难实现的细节还原到相对稳定的水平,同时为小批量或单件定制提供更具弹性的交付方案,从设计沟通、打印成形、去支撑到打磨精整,形成一套完整的定制服务流程。

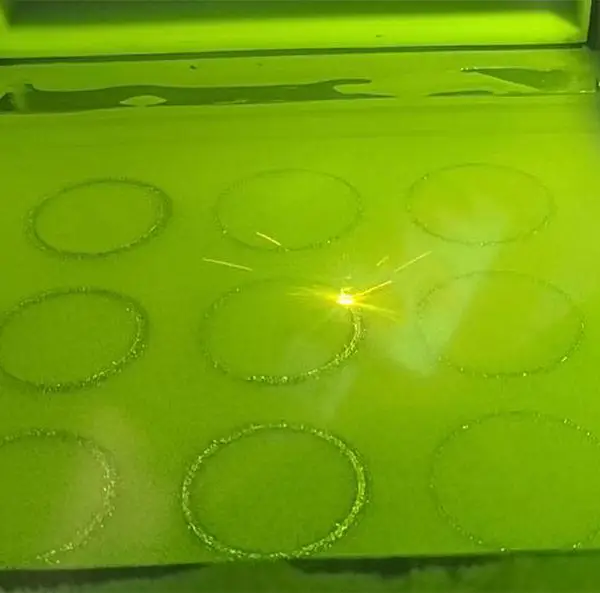
产品工作机制:激光3D打印316L不锈钢鼎的核心是选区激光熔化技术。打印开始前,工程师会将三维模型进行切片处理,生成每层熔化路径;设备在惰性气体环境中将金属粉末薄薄铺开,由激光束按照切片轮廓扫描,使316L不锈钢粉末局部熔化并快速凝固,与已成形层冶金结合。随着工作台逐层下降,粉末逐层铺覆与熔化,最终堆积成完整的鼎体。该工艺形成的组织较致密,可满足摆件对强度与细节的要求。针对鼎类造型,恒驰会在打印前评估支撑布局,根据悬空部位、倾斜角度等因素添加支撑,防止成形过程中变形或塌陷;打印完成后,支撑由手工或专用工具去除,再配合打磨去除残留的触点与层纹,逐步恢复光滑平整的表面。
产品特点
- 一体成形:鼎身、鼎耳、纹饰等结构可整体打印,减少焊接工序。
- 按需定制:外形尺寸、文字铭文、浮雕图案均可以三维模型为基础调整。
- 316L不锈钢材质:耐腐蚀、耐大气环境老化,适合长期陈列或作为馈赠礼品。
- 精细后处理:支持去支撑、手工打磨、喷砂、镜面抛光等多种表面工艺。
- 小批量经济:无需模具,单件或少量定制时综合成本更可控。
- 设计自由度高:镂空、曲面、仿古纹路等复杂特征不必拆件。
加工制作流程
- 图纸与模型确认:客户提供设计图、实物照片或三维模型,双方沟通尺寸、壁厚、纹饰及表面效果。
- 打印方案策划:分析结构悬空位置,设计支撑、摆放方向和切片参数。
- 激光3D打印:在恒驰金属3D打印机上按设定参数逐层成形316L不锈钢鼎。
- 去支撑:打印完成后拆除支撑结构,清理鼎体内部与复杂缝隙处的残留。
- 打磨精整:通过手工或辅助工具打磨表面,细化层纹、支撑触点,并根据需求进行喷砂或抛光。
- 质检与交付:检查尺寸、表面质量和清洁度,采用缓冲包装发运。
技术参数与工艺范围
| 项目 | 说明 |
| 材料 | 316L不锈钢粉末 |
| 工艺 | 激光选区熔化 |
| 层厚 | 依据切片策略与模型结构设定,以尺寸精度和表面质量为优先 |
| 成型精度 | 需结合模型尺寸、壁厚及结构复杂度评估,打印前可进行可制造性分析 |
| 尺寸范围 | 根据恒驰M110、M200、M300、M400等机型而定,支持多尺寸选择 |
| 表面处理 | 去支撑、打磨、喷砂、抛光等可选 |
| 定制内容 | 外形尺寸、纹饰、底座、铭文等 |
与传统工艺对比
| 维度 | 传统铸锻 | 激光3D打印 |
| 模具 | 通常需要开模或锻模 | 无需模具 |
| 复杂结构 | 镂空、内腔等需分件 | 可一体打印 |
| 小批量 | 单件成本高 | 单件或少数件更灵活 |
| 表面后处理 | 焊修、打磨量大 | 去支撑、打磨后精细处理 |
在设计阶段,建议客户尽量提供明确的目标尺寸和壁厚,避免过大悬空结构给支撑去除增加难度。对于仿古鼎类产品,若需要保留清晰纹饰,可以将浮雕深度控制在合理范围内;若采用镂空造型,则需预留足够操作空间,以便后处理工具进入。恒驰工程师会在打印前对模型进行可打印性分析,指出容易出现变形或支撑残留的位置,并提出优化建议,确保最终成品兼顾观赏性与工艺可行性。
信任背书与服务建议
苏州恒驰数字打印有限公司自2021年成立以来,围绕金属和高分子3D打印形成完整技术栈。公司下设1个研发中心、2个子公司和多个全国分布式打印服务中心,能够为客户提供数据处理、打印服务与后处理支持。恒驰自主开发的3D打印机包含高分子、金属和陶瓷等多条产品线,金属打印机覆盖M110、M200、M300、M400等型号,在316L不锈钢、钛合金、铝合金、钴铬合金等材料上均有实际应用。截至辅助资料显示,恒驰已获得超500家客户支持,子公司江西康齿云科技有限公司的金属3D打印项目曾获2020年第九届中国创新创业大赛(江西赛区)三等奖,并被认定为科技型中小企业。这些事实反映了团队在金属3D打印工程化方面具备稳定交付的经验。如果您的鼎类摆件对尺寸、纹饰、表面质感有特定要求,建议提前准备三维模型或清晰的多角度照片,说明期望的表面效果与使用场景;恒驰工程师可以帮助评估结构可打印性、支撑方案和后处理工艺路线,给出更合理的定制方案。欢迎通过恒驰官方渠道咨询,用技术细节确认您的需求,而不是简单承诺交期和价格。
常见问题解答
-
问:316L不锈钢3D打印鼎的致密度能达到什么水平?
答:激光选区熔化的316L不锈钢通常可以达到较高的相对密度,经过工艺参数优化后,其致密性足以满足摆件和一般结构件的使用要求。具体数值与打印设备、层厚、扫描策略有关,恒驰会依据模型结构进行工艺试制或参数匹配,确保成品在强度与表面观感之间取得平衡。 -
问:定制鼎的尺寸范围是多少?
答:定制的尺寸受金属打印机成型幅面限制,恒驰提供M110、M200、M300、M400等不同机型,客户可根据目标尺寸选择对应设备。小尺寸物件可一次打印多件,较大尺寸则需要评估是否需要分段打印或调整结构设计。建议提供预期长宽高,由工程师确认可打印区间。 -
问:鼎上的镂空纹饰能否直接打印出来?
答:可以。激光3D打印擅长处理镂空、浮雕和复杂曲面,但需要***最小壁厚和支撑可去除性。对于细小镂空,打印后会增加去支撑与打磨难度,因此设计阶段需要优化纹饰宽度和深度,既保留视觉细节,又确保后处理能够顺利操作。 -
问:去支撑打磨会不会损伤表面纹路?
答:去支撑和打磨操作主要在支撑触点及层纹明显区域进行,恒驰会根据模型材质和表面要求选择不同目数的打磨工具,并控制打磨力度。对于精细纹饰,可以采用局部手工修整,避免整体过度打磨;需要镜面效果时再增加抛光工序。 -
问:打印表面会有明显层纹吗?
答:金属3D打印通常会在表面留下细小层纹,这是逐层成形的正常特征。恒驰会通过去支撑、砂纸打磨和喷砂等方式减少层纹,并视要求提供镜面抛光处理。层纹完全消除后呈现的是金属光泽表面,不是铸件的那种砂纹效果。 -
问:单件定制和批量定制的成本差异大吗?
答:激光3D打印不需要模具,因此单件或少量定制不必分摊开模费用,较传统铸造更灵活。批量较大时,单件的打印时间成本和后处理人工成本会成为主要因素,具体报价需要根据尺寸、数量、表面工艺综合评估。 -
问:交期需要多久?
答:交期受模型复杂度、尺寸、数量以及后处理工序影响。简单小尺寸鼎体可能在数天内完成打印和基础去支撑打磨;大尺寸或高精度抛光要求则需要***时间。恒驰会在方案确认后提供分阶段排期,确保每个环节有足够周期。

苏州恒驰数字打印有限公司(简称恒驰)成立于2021年,是一家为口腔、医疗、航天航空、新能源和消费电子等领域提供3D打印应用的企业。团队由各大名校的博士、硕士组成。 公司下设1个研发中心、2个子公司和多个全国分布式打印服务中心。子公司江西康齿云科技有限公司“金属3D打印项目” 荣获“2020年第九届中国创新创业大赛(江西赛区)”三等奖,先后获批“科技型中小企业”等资质。 公司基于复合高分子和金属粉末3D打印输出技术解决方案,包括成套激光3D打印设备、激光熔覆设备,激光淬火设备定制销售、数据处理、软件支持、打印服务、激光修复加工等。公司以“恒创新,驰未来”为准则,用科技创新提升产品的市场竞争力。 公司自主知识产权开发完成的国内一款桌面型高分子3D打印机HC-N180、HC-P200;金属3D打印机M110、M200、M300、M400;陶瓷3D打印机C200等产品,已涵盖尼龙、工程塑料、树脂、钛合金、铝合金、不锈钢、高温合金、铜合金、钴铬合金和纯钛在内的多种材料打印,获得了超500家客户的支持,深受用户的好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 625.00万 |
| 公司注册地址 | 昆山市玉山镇萧林中路2024号3楼 | 统一社会信用代码 | 91320583MA252NXX9A |
| 登记机关 | 昆山市行政审批局 | 法定代表人 | 刘楠 |
| 公司成立日期 | 2021-01-19 | 营业期限 | 长期 |
| 经营范围 | 许可项目:货物进出口;技术进出口;进出口代理(依法须经批准的项目,经相关部门批准后方可开展经营活动,具体经营项目以审批结果为准) 一般项目:3D打印服务;3D打印基础材料销售;增材制造装备销售;电子专用设备销售;人工智能硬件销售;第一类医疗器械销售;第二类医疗器械销售;智能基础制造装备销售;合成材料销售;技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;科技推广和应用服务;软件开发(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥45万
-
¥45万
-
¥90万
-
¥90万
-
¥90万
-
¥90万
-
¥90万
-
¥90万
-
¥45万
-
¥45万
-
¥45万
-
¥45万
