

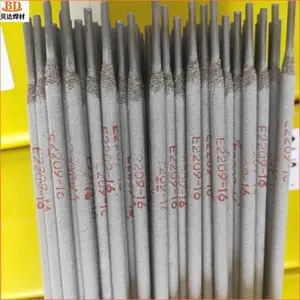
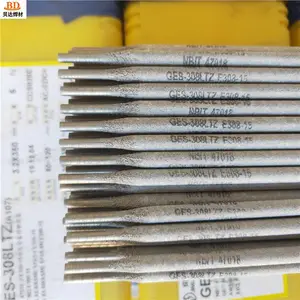

| 材质:超低碳铌稳定不锈钢 | 型号:E347L-16 | 焊接电流:交流/直流两用A |
| 品牌:河北贝达 | 药皮类型:钛钙型 | 常用规格:2.5-5.0mm |
| 焊接位置:全位置 | 应用领域:石油化工装置焊接 | 执行标准:GB/T 983 |
石油化工装置焊接工况:石油化工装置长期处于高温、高压、腐蚀性介质(如硫化物、氯离子、有机酸)的连续运行环境中,管道、压力容器、炉管和换热器一旦出现焊缝晶间腐蚀或热应力开裂,往往造成非计划停车。传统不锈钢焊材若碳含量偏高、缺少稳定化元素,焊接热影响区易在敏化温度区间析出碳化铬,导致晶界贫铬,耐蚀性能***下降;同时现场全位置焊口多、通风条件复杂,对焊条电弧稳定性、脱渣性和再引弧性能也提出了很高要求。
河北贝达焊接材料有限公司是一家以高耐磨焊条、特种焊条及焊丝生产销售为主的专业厂家。针对上述石油化工装置焊接痛点,公司提供的E347L-16不锈钢焊条采用超低碳配方并添加铌稳定化元素,使焊缝金属中铌优先与碳结合形成稳定的NbC,有效降低碳化铬在晶界的析出倾向,从材料层面抑制晶间腐蚀;配合钛钙型药皮体系,起弧迅速、电弧柔和,熔渣覆盖均匀且易脱落,改善了仰焊、立焊等困难位置的操作体验,在提高焊缝致密性的同时帮助施工单位控制一次合格率。
型号与技术机理:E347L-16是GB/T 983标准体系下的不锈钢焊条型号。其中E代表手工电弧焊条;347代表以铌稳定的18Cr-9Ni型熔敷金属;L表示超低碳,一般将碳含量控制在0.04%以下;16表示钛钙型药皮,适用于交流或直流焊接。此类焊条主要用于焊接含钛或含铌的不锈钢,也可以用于耐热不锈钢以及大型奥氏体不锈钢结构,其熔敷金属在焊态和高温服役状态下均能保持稳定的组织与性能。
焊接时,药皮受热分解产生保护气氛和覆盖熔渣,将熔池与空气隔离,减少合金元素烧损;药皮中的造渣物质和合金组分以冶金反应方式过渡到焊缝中,确保铬、镍、铌等关键元素达到预定范围。由于铌与碳的亲和力高于铬,焊缝中的碳会优先与铌结合形成细小弥散的碳化物,从而减少碳化铬沿晶界析出,这是347型焊缝金属获得抗晶间腐蚀能力的基本机理。同时,超低碳含量进一步降低了碳在奥氏体中的过饱和度,使热影响区的敏化倾向得以缓解。熔敷金属在常温下具有良好塑性和韧性,在高温下仍能保持较高的抗氧化性和组织稳定性,适合长期服役于石油化工温度波动和腐蚀环境并存的工况。
核心特点:

- 超低碳铌稳定化:C含量≤0.04%,Nb与碳结合稳定焊缝组织,抗晶间腐蚀性能良好。
- 钛钙型药皮:电弧稳定、飞溅小,适合全位置焊接,焊缝成型美观。
- 工艺窗口宽:交直流两用,再引弧容易,适合现场多工位施工。
- 脱渣性与抗气孔性:熔渣覆盖均匀,脱渣容易,对油污和水汽敏感性较低。
- 综合力学性能:熔敷金属强度与塑性匹配良好,满足压力管道和容器类焊接的要求。
- 服务配套:可根据母材和工艺要求提供焊接材料选型建议与供货方案。
熔敷金属化学成分(GB/T 983参考范围):
| 元素 | C | Si | Mn | P | S | Cr | Ni | Nb | Mo |
| 参考值(%) | ≤0.04 | ≤0.90 | 0.50~2.50 | ≤0.030 | ≤0.020 | 18.00~21.00 | 9.00~11.00 | 8C%~1.00 | ≤0.75 |
以上为对应型号的标准化学成分参考范围,具体批次以产品质保书为准。
熔敷金属力学性能与使用参数:
| 抗拉强度 Rm(MPa) | ≥520 |
| 伸长率 A(%) | ≥30 |
| 电流类型 | 交流/直流两用 |
| 焊接位置 | 全位置 |
推荐焊接电流参考:
| 焊条直径(mm) | 2.5 | 3.2 | 4.0 | 5.0 |
| 电流范围(A) | 60~90 | 90~130 | 130~180 | 180~220 |
表中数据为参考值,实际电流需根据坡口形式、板厚和施焊位置调整。
操作注意事项:焊前应将焊条存放于干燥环境中,若药皮受潮,建议按产品质保书规定进行预干燥,并放入保温筒内随用随取。焊接前清理坡口及两侧20mm范围内的油污、铁锈和水分;层间温度不宜过高,一般可控制在150℃以下,防止焊缝过热导致铁素体含量异常或冲击韧性下降。焊接过程中应尽量采用短弧操作,避免横向摆动过宽,底层焊道宜采用小电流以获得良好熔合和根部成型。
典型应用场景:该焊材适用于石油化工装置中不锈钢管道的对接、角接和返修焊,例如高温管线、奥氏体不锈钢容器内件、转化炉炉管、换热器管板与换热管焊接等。对于含铌稳定型不锈钢母材以及工况要求抗晶间腐蚀的检修项目,E347L-16是常用的配套焊材。此外,在化工设备、电厂耐热不锈钢结构和食品医药装备等领域也可根据工艺评定选用。针对不同管径和厚度,建议结合焊接工艺规程(WPS)进行评定后再批量使用。
公司实力与质量保障:河北贝达焊接材料有限公司拥有较***检测设备和机加工条件,并已取得***:2000质量管理体系认证。公司长期服务于铸造厂、化工厂、电厂、机械制造厂、矿山设备厂、砖瓦厂、水泥厂、糖厂、钢厂等企业,除不锈钢焊条外,还可提供耐磨焊条、耐磨药芯焊丝、铸铁焊条、耐热钢焊条、钴基焊条及焊丝等系列产品,并代理国内外多个品牌的焊接材料。产品销售网络覆盖全国大中城市并出口海外,在供货及时性和批量一致性方面具备实践经验。选择E347L-16不锈钢焊条时,可将材质证明、焊接工艺要求以及执行标准作为验收依据。
选型与采购建议:建议用户结合实际母材类别和工况参数进行选型确认。若用于石油化工新建装置或检修工程,应特别关注焊材批号、质保书和工艺评定之间的匹配关系。如果您对焊条规格、烘干制度或供货周期有具体要求,可联系贝达公司的技术与销售团队;我们会根据您的坡口形式、焊接位置和验收标准,提供针对性的选材建议和配货方案。
常见问题(FAQ):
问:E347L-16与E308L-16、E316L-16有什么主要区别?
答:三者的铬镍体系不同。E308L-16的熔敷金属为18Cr-9Ni,不含稳定化元素,适合一般超低碳奥氏体不锈钢;E316L-16添加了Mo,提高了耐点蚀和还原性介质腐蚀能力;E347L-16依靠Nb稳定碳,抗晶间腐蚀和高温性能更突出。选择时需根据母材类型、介质环境及是否有高温运行要求来区分。
问:石油化工装置为什么优先选用347型焊条?
答:石油化工装置中许多不锈钢母材为含Nb或含Ti的稳定化钢,例如347与321奥氏体不锈钢,管线长期经历400-850℃温度区间,如果焊缝金属碳含量偏高,碳化铬容易在晶界析出。347型焊条的Nb优先与C结合,阻止贫铬层形成,是保障高温运转状态下耐蚀性能的重要设计思路,因此成为该类装置选材的重要选项。
问:焊接厚度较大的304L管线可以用E347L-16吗?
答:304L母材不含Nb或Ti,通常推荐选用E308L-16***匹配;但某些工艺中采用E347L-16并不少见。需要结合设计温度、介质和焊接工艺评定判断。如果设计文件***使用E347L-16,则按照WPS/PQR执行。若没有明确要求,不应随意代用,以避免成分不匹配影响焊缝质量。
问:E347L-16焊条是否需要焊前预热和焊后热处理?
答:一般情况下,焊接奥氏体不锈钢不需要预热,反而应限制层间温度。预热可能造成热输入过大、晶粒长大和碳化物析出风险。焊后热处理也要慎重,只有在设计规范明确要求的条件下才能进行,否则可能破坏稳定化效果。对拘束度大的厚壁结构,应根据工艺评定而不是经验来决定。
问:焊条存放和烘干要注意什么?
答:E347L-16属于钛钙型药皮焊条,防潮性能较好,但仍应按要求存放在干燥环境。开封后若药皮受潮,可参照产品质保书进行烘干,常见参考烘干制度为300℃×60分钟,烘干后放入保温筒随用随取;已烘干焊条在空气中暴露时间较长时应重新烘干。重复烘干次数不宜过多,以免药皮开裂或性能下降。
问:如何判断E347L-16焊材与母材在高温下是否匹配?
答:高温服役需要考虑母材牌号、设计温度和持久强度。347母材本身在抗高温氧化和抗晶间腐蚀方面有优势,E347L-16熔敷金属与之在铬镍铌体系上接近。但实际装置中还有介质因素,如含硫、含氯气氛,因此要结合腐蚀试验或历史使用数据。进行焊接工艺评定和模拟工况验证是比较可靠的方法。
问:焊缝出现气孔或咬边的主要原因是什么?
答:气孔多与坡口表面未清理干净、焊条受潮或电弧过长有关,咬边则常见于焊接电流偏大、运条速度过快或操作角度不当时。E347L-16本身的抗气孔性能较好,但施工中仍要注意焊条烘干、控制电流范围,并且在现场保持短弧操作。出现咬边时,应打磨后进行补焊并按检查要求检验。

河北贝达焊接材料有限公司是高耐磨焊条及特种电焊条、焊丝的生产销售为一体厂家.我公司资金、技术力量雄厚,检测设备齐全,并配有精端的机加工设备。 生产销售耐磨焊条,耐磨药芯焊丝,不锈钢焊条,铸铁焊条,耐热钢焊条,钴基焊条,银焊条,焊丝等,代理国内及国外各个品牌的焊接材料,多个品种规格的焊接材料。本公司生产的焊接材料具有电弧稳定、飞溅小、溶渣覆盖均匀、脱渣易、焊缝成型好,金属强度、塑性、韧性、抗气孔性能良好等特点,产品销售网络覆盖全国各大中城市,并出口国外,已形成良性循环的经营体系,深受国内外用户赞誉。同时,决策层以冷静的思考,将主要精力放到提高技术和管理水平上,通过提高品种质量和调整产品结构来增加竞争力,以***的设备,***的技术,创***的品牌和业绩。 方针,不断提高产品质量,以优质的产品、***的服务来答谢新老朋友。一贯坚持“质量是根本,用户是生命”的经营理念,把“品质***,不求大,只求好”作为我们的追求目标。根据用户提出的特殊要求,承接焊接工程并能快速、及时地提供经济、优质可靠的特种焊接材料、配套焊接设备及产品焊接技术咨询等全方位服务。愿与国内外各界朋友携手共创美好明天. 主要用于:堆焊石油、矿山、采煤、地质、建筑等工业中一些严重磨损或兼有切削的工件。如:铣鞋、磨鞋、、扩孔器、钻杆接头、水力割刀、刮刀片、刨煤机刨刀、取芯钻头、打桩钻头、螺旋钻头:煤矿、钻头修补。钢厂:糖厂:造纸厂、建筑、耐火材料厂等企业的搅拌与粉碎等:各种易磨损件修补,能达到较理想的效果。 主要的客户有铸造厂,化工厂,电厂,机械制造厂,矿山设备厂,砖瓦厂,水泥厂,糖厂,钢厂等 河北贝达焊接材料有限公司主营:耐磨焊条,耐磨药芯焊丝,铸铁焊条,不锈钢焊条钴基焊条,铜焊条,铝焊条.阀门焊条,银焊条,钴基焊丝,防水焊条,铸造碳化钨气焊条,镍合金三用焊条,等各种焊条及焊丝。 代理国内品牌:天津大桥焊材、天津金桥焊材、四川大西洋焊材、上海斯米克z308、北京金威焊材、昆山天泰焊材等。 代理国外品牌:日本神钢焊材、日本日亚焊材,韩国现代焊材,韩国***焊材,瑞典伊萨焊材,瑞典阿维斯塔焊材,瑞典山特维克焊材,美国阿克泰克焊材,美国泰克罗伊焊材,美国林肯焊材,美国哈氏焊材,美国smc焊材。
点击查看>| 统一社会信用代码 | 91130581MA0E3C412X | ||
-
¥26.00
-
¥45.00
-
¥26.00
-
¥26.00
-
¥26.00
-
¥26.00
-
¥26.00
-
¥26.00
-
¥29.00
-
¥29.00
-
¥26.00
-
¥26.00
