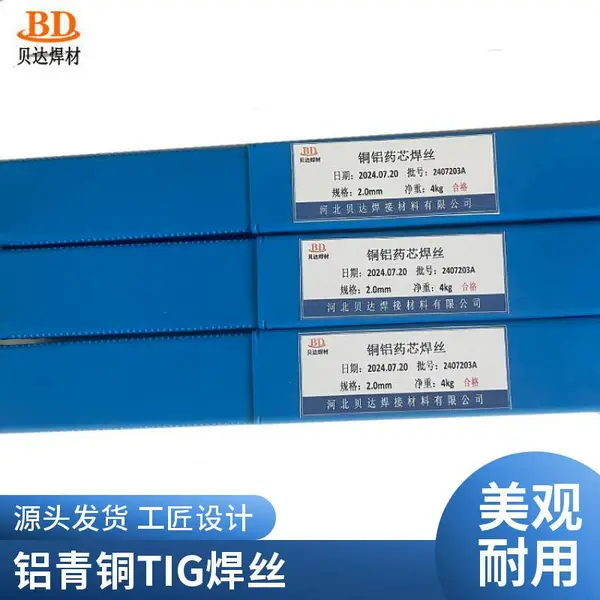
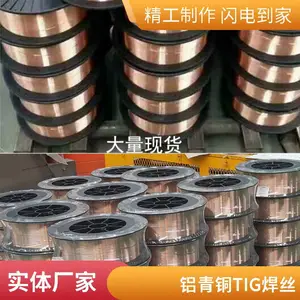
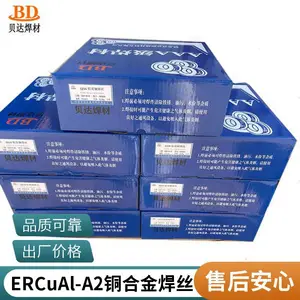
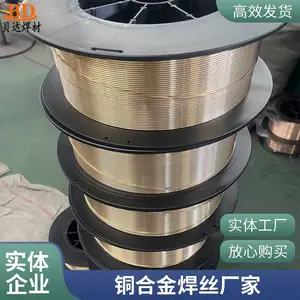

| 是否进口:否 | 产地:河北 | 品牌:贝达 |
| 型号:S214 | 焊芯直径:1.2mm | 牌号:S214 |
| 类型:铜及铜合金焊条 | 材质:铜 | 直径:1.2mm |
| 长度:13mm | 焊接电流:120A | 电流幅度:130A |
一、行业痛点与工厂解决方案
在石油、化工、电力、阀门制造及矿山设备等领域,阀门密封面、轴套、泵叶轮、耐磨衬板等部件长期承受磨损、冲蚀和腐蚀介质的共同作用。普通碳钢堆焊层容易出现硬度不足、气孔、夹渣和耐蚀性差等问题,导致设备返修频繁、停机成本升高。尤其对于阀门密封面,既要抵抗介质的冲刷腐蚀,又要防止密封面擦伤和咬合,传统堆焊材料难以同时兼顾耐磨性与抗粘着性能。
河北贝达焊接材料有限公司作为高耐磨焊条及特种电焊条、焊丝的生产销售一体化厂家,配有检测设备及机加工设备,并以***:2000质量管理体系为生产管理基础。针对上述行业痛点,公司推出S214铝青铜焊丝(ERCuAl-A2),专用于阀门堆焊、铜合金修复及耐磨耐蚀工况。焊丝采用铜铝系合金配方,通过严格的合金配比和表面清洁度控制,使焊接过程电弧稳定、飞溅小、溶渣覆盖均匀、脱渣易、焊缝成型好,并在金属强度、塑性、韧性和抗气孔性能方面表现出良好综合性能。
二、工作机制与产品特点
S214铝青铜焊丝在焊接时由电弧热熔化并过渡到母材表面,形成以铜为基体、铝为重要合金元素的铝青铜堆焊层。铝元素在焊缝中起到固溶强化与脱氧作用,有助于提高堆焊层的强度、硬度和耐磨损性能。该焊丝适用于TIG钨极氩弧焊、MIG熔化极气体保护焊以及自动堆焊等工艺,尤其适合在碳钢阀门本体、阀座、闸板等部件上进行多层堆焊。
- 阀门堆焊专用:适用于阀门密封面、阀座、闸板等部位的多层堆焊,焊层致密,综合性能稳定。
- 耐磨损与耐腐蚀兼顾:铝青铜焊缝对海水、弱酸、碱性介质和冲刷磨损具有较好的耐受能力,可应用于电厂、化工厂、矿山设备维修。
- 焊接工艺性好:电弧稳定、飞溅少、脱渣容易,堆焊表面平滑,可减少后续机加工量。
- 异种金属过渡可靠:可用于碳钢基体上的铜合金堆焊,以及铜与钢连接处的过渡堆焊。
- 厂家现货与定制:常用规格现货供应,支持按客户要求定制直径、盘装、桶装和防潮包装。

三、技术规格与参考工艺参数
S214为贝达铝青铜焊丝产品代号,对应ERCuAl-A2铜合金焊丝。焊丝以铜铝为主要合金元素,并含有少量铁等添加元素,具体成分可根据焊接要求进行调配。常规焊接位置以平焊、角焊和水平堆焊为主,推荐在清洁干燥环境中施焊。
| 项目 | 参数/说明 |
|---|---|
| 焊丝分类 | 铝青铜铜合金焊丝 |
| 对应型号 | S214 / ERCuAl-A2 |
| 常用直径 | 1.0mm、1.2mm、1.6mm、2.0mm、2.4mm |
| 主要合金体系 | 铜铝系,含少量铁等合金元素 |
| 推荐工艺 | TIG、MIG、自动堆焊 |
| 典型应用 | 阀门密封面堆焊、轴套修复、泵件耐磨堆焊、铜钢过渡层 |
以下为参考工艺参数,实际施焊时应根据工件材质、板厚、坡口形式和焊机型号微调。
| 焊丝直径 | 推荐工艺 | 参考电流范围 | 典型用途 |
|---|---|---|---|
| 1.0mm | MIG | 120-180A | 薄层堆焊、小尺寸工件 |
| 1.2mm | MIG | 160-240A | 通用阀门堆焊 |
| 1.6mm | TIG/MIG | TIG:150-200A / MIG:200-280A | 中厚堆焊层 |
| 2.0mm | TIG | 180-260A | 大厚度、重型工件 |
阀门堆焊操作要点:
- 焊前清理:去除母材表面油污、锈层和氧化皮,必要时打磨至露出金属光泽。
- 预热控制:对大型碳钢阀门或刚性较大的工件,推荐预热至150-200℃,层间温度尽量控制在250℃以内。
- 焊道搭接:每层焊道搭接量约为焊道宽度的三分之一,防止咬边和夹渣。
- 层间清理:每完成一道堆焊,应清除焊渣与氧化膜,确认无缺陷后再施焊下一层。
- 冷却方式:堆焊完成后建议缓冷,避免急冷造成堆焊层裂纹。
- 机加工余量:按图纸要求预留足够加工量,再通过车削、磨削或抛光获得最终尺寸。
四、厂家实力与采购建议
河北贝达焊接材料有限公司的焊接材料产品销往全国各大中城市,并出口国外,主要客户覆盖铸造厂、化工厂、电厂、机械制造厂、矿山设备厂、砖瓦厂、水泥厂、糖厂、钢厂等企业。公司坚持质量、信誉至上的方针,按照***:2000质量管理体系组织生产,并通过检测设备对焊接材料进行质量把关。除S214铝青铜焊丝外,还可配套提供焊材选型、焊接工艺参数调整及特殊焊接工程咨询。
在采购前,建议您确认阀门母材材质、堆焊层厚度、后续加工方式和现有焊接设备类型。若需要在碳钢基体上堆焊铜合金,请尽量提供工件尺寸、堆焊面积和表面硬度要求。我们会结合工况经验,推荐合适的焊丝直径、气体流量和电流电压范围,并根据实际需要支持定制包装与供货周期。
五、常见问题专业解答
FAQ-1:S214铝青铜焊丝与普通纯铜焊丝有什么不同?
普通纯铜焊丝导电性和塑性较好,但强度、硬度和耐磨性相对有限。S214属于铝青铜焊丝,铝元素能够明显提高堆焊层的强度和抗磨损能力,同时保留铜合金良好的耐腐蚀性,因此更适合阀门密封面、轴套和泵件等需要耐磨、耐蚀并承受一定冲击载荷的工况。
FAQ-2:这种焊丝可以直接在碳钢阀门上堆焊吗?
可以在碳钢基体上堆焊,但需要控制稀释率。碳钢中的铁元素会进入熔池,若热输入过大或焊道过薄,稀释率过高会降低铝青铜堆焊层性能。建议先清理母材,适当预热,并采用较小的热输入进行首层堆焊,后续层再按正常规范施焊。
FAQ-3:为什么阀门堆焊推荐使用铝青铜焊丝?
阀门密封面容易发生擦伤、磨损和介质腐蚀,铝青铜堆焊层具有较好的抗粘着磨损、抗咬合和耐冲刷性能,可用于闸阀、截止阀、球阀等密封面的修复和强化。堆焊后需要通过机加工***密封面平整度和精度。
FAQ-4:堆焊时如何减少气孔和夹渣?
气孔多由油污、水分、氧化膜或保护气体不良引起。焊前应***清除母材表面油锈,焊丝存放要保持干燥,氩气纯度应满足要求,一般流量可控制在15-25L/min。每层焊后应清渣,并对氧化层进行打磨,大风环境需采取防风措施。
FAQ-5:S214焊丝适合哪些焊接工艺?
常用工艺为TIG钨极氩弧焊和MIG熔化极气体保护焊。TIG适合薄层、小结构和需要***控制热输入的工件;MIG适合中厚板、批量堆焊和自动焊接。选择工艺时需根据焊丝直径匹配电流、电压及气体流量。
FAQ-6:焊丝规格和包装能否定制?
可以。常用直径和标准盘装规格备有现货,同时支持根据客户需求定制直径、包装形式、单卷重量、桶装及防潮包装。非标规格需结合生产周期和订货量确认,建议提前沟通技术要求和交期。
FAQ-7:如何判断堆焊层质量是否合格?
通常从外观、无损检测和性能抽检三方面判断。外观应无裂纹、咬边、明显气孔和夹渣;堆焊层应均匀致密,机械加工后无明显缺陷。重要承压阀门可增加渗透或超声波检测,必要时取样进行化学成分和硬度验证。

河北贝达焊接材料有限公司是高耐磨焊条及特种电焊条、焊丝的生产销售为一体厂家.我公司资金、技术力量雄厚,检测设备齐全,并配有精端的机加工设备。 生产销售耐磨焊条,耐磨药芯焊丝,不锈钢焊条,铸铁焊条,耐热钢焊条,钴基焊条,银焊条,焊丝等,代理国内及国外各个品牌的焊接材料,多个品种规格的焊接材料。本公司生产的焊接材料具有电弧稳定、飞溅小、溶渣覆盖均匀、脱渣易、焊缝成型好,金属强度、塑性、韧性、抗气孔性能良好等特点,产品销售网络覆盖全国各大中城市,并出口国外,已形成良性循环的经营体系,深受国内外用户赞誉。同时,决策层以冷静的思考,将主要精力放到提高技术和管理水平上,通过提高品种质量和调整产品结构来增加竞争力,以***的设备,***的技术,创***的品牌和业绩。 由中国质量认证中心颁发质量认证,***:2000质量认证单位 .公司坚持“质量,信誉至上”的方针,不断提高产品质量,以优质的产品、***的服务来答谢新老朋友。一贯坚持“质量是根本,用户是生命”的经营理念,把“品质***,不求大,只求好”作为我们的追求目标。根据用户提出的特殊要求,承接焊接工程并能快速、及时地提供经济、优质可靠的特种焊接材料、配套焊接设备及产品焊接技术咨询等全方位服务。愿与国内外各界朋友携手共创美好明天. 主要用于:堆焊石油、矿山、采煤、地质、建筑等工业中一些严重磨损或兼有切削的工件。如:铣鞋、磨鞋、扶---、扩孔器、钻杆接头、水力割刀、刮刀片、刨煤机刨刀、取芯钻头、打桩钻头、螺旋钻头:煤矿、钻头修补。钢厂:糖厂:造纸厂、建筑、耐火材料厂等企业的搅拌与粉碎等:各种易磨损件修补,能达到较理想的效果。 主要的客户有铸造厂,化工厂,电厂,机械制造厂,矿山设备厂,砖瓦厂,水泥厂,糖厂,钢厂等 河北贝达焊接材料有限公司主营:耐磨焊条,耐磨药芯焊丝,铸铁焊条,不锈钢焊条钴基焊条,铜焊条,铝焊条.阀门焊条,银焊条,钴基焊丝,防水焊条,铸造碳化钨气焊条,镍合金三用焊条,等各种焊条及焊丝。 代理国内品牌:天津大桥焊材、天津金桥焊材、四川大西洋焊材、上海斯米克z308、北京金威焊材、昆山天泰焊材等。 代理国外品牌:日本神钢焊材、日本日亚焊材,韩国现代焊材,韩国***焊材,瑞典伊萨焊材,瑞典阿维斯塔焊材,瑞典山特维克焊材,美国阿克泰克焊材,美国泰克罗伊焊材,美国林肯焊材,美国哈氏焊材,美国smc焊材。
点击查看>| 统一社会信用代码 | 91130581MA0E3C412X | ||
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
-
¥7.00
-
¥7.00
-
¥17.00
-
¥19.00
-
¥19.00
-
¥19.00
