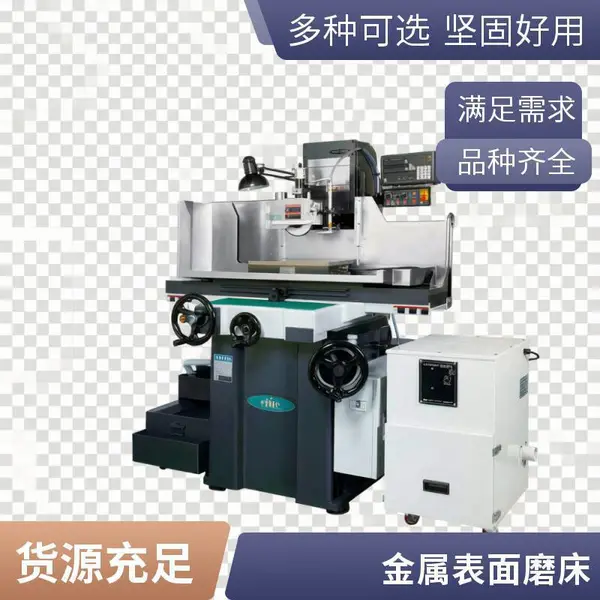

| 品牌:昌汉精密机械 | 售后服务:技术指导与快速响应 | 产品系列:平面磨床与电火花 |
| 应用领域:模具制造、精密零件加工 | 控制方式:手动、数显、数控可选 | 磨削精度:典型0.005mm |
| 表面粗糙度:典型Ra0.4μm | 企业经验:近40年制造经验 |
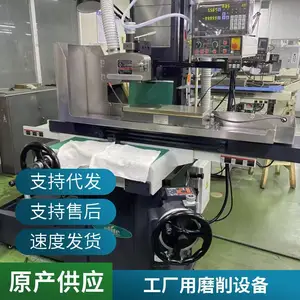
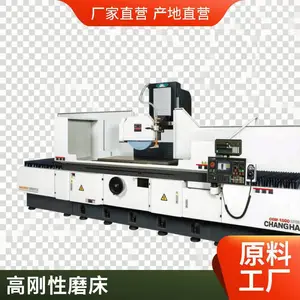
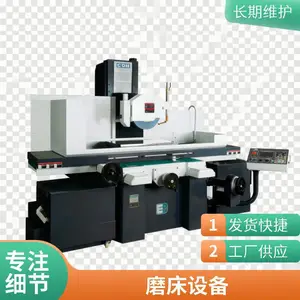
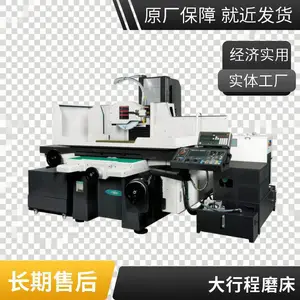
精密磨削离不开稳定可靠的设备基础。在精密机械加工领域,平面磨削是决定零件最终精度与表面质量的关键工序。许多制造企业长期面临三重压力:工件平面度与粗糙度要求不断提高,传统磨床热稳定性不足导致精度漂移;设备操作依赖人工经验,批量加工一致性难以***;生产停滞时售后响应不及时,造成交期损失。这些痛点直接影响模具、工装及核心零部件的成品率与综合效率。昌汉精密机械创立于1994年,是一家韩国独资企业,2001年在青岛成立分公司,专注平面磨床与电火花两大系列数十个品种。依托近40年制造经验,将机床刚性设计与磨削工艺优化相结合,从结构上抑制热变形和振动,帮助用户在批量生产中保持稳定的尺寸与表面质量,降低对人工经验的依赖。
设备依据磨削原理设计:砂轮在主轴驱动下高速旋转,工件通过电磁吸盘或夹具固定于工作台,工作台沿导轨做纵向往复运动,通过径向进给实现逐层去除。磨削过程中冷却液持续冲洗磨削区,及时带走热量与磨屑,从而保障表面完整性与尺寸精度。针对精密模具、量具、夹具等典型零件,设备可选用手动、数显及数控等多种控制形式。
- 高刚性机身:整体铸铁结构配合加强筋布局,抗弯抗扭能力强,为稳定磨削提供基础。
- 精密导轨与丝杠:采用高精度滚动导轨或贴塑导轨,运动平稳,定位可靠。
- 主轴系统:高精度轴承支撑,径向跳动小,磨削表面纹理均匀。
- 灵活的操控方式:手动与数显机型适合小批量高精度零件,数控机型支持砂轮自动修整与定尺寸磨削。
- 成熟的冷却与电气系统:优化走线布局,冷却液流量充足,减少集中发热对精度的影响。
- 维护便捷性:润滑点集中布置,便于定期保养,降低长期使用成本。
为了便于选型,以下列出中小型平面磨床在行业标准范围内典型配置的常用参数:

| 工作台尺寸(长×宽) | 1000×200mm |
| ***磨削尺寸(长×宽×高) | 500×200×200mm |
| 砂轮尺寸(外径×宽度×内径) | 200×20×31.75mm |
| 主轴转速 | 2850r/min |
| 主电机功率 | 3kW |
| 工作台纵向行程 | 1100mm |
| 试件磨削精度 | 0.005mm |
| 表面粗糙度 | Ra0.4μm |
上述参数体现了通用平面磨床的典型水平,具体配置可根据工件特点进行优化选择。昌汉技术团队注重磨削细节,从砂轮平衡、修整频次、冷却液浓度到磨削进给量都会给出明确建议,帮助现场人员减少盲目试切。在长期使用中,机床刚性和主轴精度直接影响设备的精度保持性,这也是***制造企业的核心优势所在。
日常维护建议:每日检查润滑油位并手动润滑导轨;加工结束后清理工作台及磁台表面铁屑;定期检查砂轮平衡与冷却液浓度;每周检查液压系统压力与滤芯状态;每季度检测主轴径向跳动及工作台平面度。规范的维护习惯可以***延长设备使用寿命。
昌汉精密机械自1994年创建以来,在国际和国内积累了良好的商业信誉。公司拥有创新***证书、技术革新奖项及研究所认证证书等资质,近40年生产经营经验,过半技术人员任职15年以上,这些积累转化为稳定的装配工艺、严谨的检测流程和务实的售后能力。用户无论是选购标准机型还是提出特殊加工需求,均可获得从选型、试磨、操作培训到后续维护的连续性支持。建议您在采购前将典型工件与工艺要求提交给我们,由技术团队协助制定磨削方案。欢迎拨打销售电话或通过平台留言,我们将***时间安排专业工程师与您对接,并可根据需要提供试加工验证。
常见问题解答
问:平面磨床和电火花加工机床分别适合什么任务?平面磨床主要用于金属零件平面、沟槽与台阶的精密磨削,适合批量平面加工;电火花机床通过放电蚀除完成硬质合金、淬火钢等难切削材料的加工,适合复杂型腔和窄缝。建议根据工件材质、硬度、几何形状和精度要求综合选型,必要时配合工艺试验。
问:贵司磨床的磨削精度能达到多少?以典型中小型平面磨床为例,试件磨削精度可控制在0.005mm左右,表面粗糙度可达Ra0.4μm。实际精度受砂轮选择、冷却条件、工件材料和操作方式影响,我们可以根据您提供的工件图纸进行工艺验证。
问:数控机型与手动机型应该如何选择?手动机型适合规格多、批量小、依赖师傅经验的场景;数控机型适合定尺寸磨削、自动修整砂轮等需求,可减少人工测量与干预。如果零件形状规则且批量较大,数控方案更有利于稳定节拍与一致性。
问:贵司售后响应机制是怎样的?公司拥有长期稳定的技术团队,过半技术人员任职15年以上,可为客户提供操作培训、磨削工艺咨询、设备调试和故障排查。具体响应时间根据客户所在地和服务协定执行,本平台咨询可优先安排技术对接。
问:磨床可以加工哪些材料?碳钢、合金钢、模具钢、铸铁等铁磁性材料可通过电磁吸盘装夹;不锈钢等弱磁性材料以及非金属材料可采用特殊夹具或真空吸盘方式。加工硬质合金时建议选用合适的砂轮材质并加强冷却。
问:薄壁或易变形工件如何***加工质量?薄壁工件容易出现磨削热变形和装夹变形。建议采用粗磨、冷却、精磨的工艺路线,控制磨削切深,选用锋利砂轮并***充足冷却,必要时使用辅助支撑或调整磁力强度。
问:是否接受非标定制?可以。我们有数十年平面磨床和电火花机床设计制造经验,能够根据工件尺寸、台面行程、自动化程度和精度要求进行定制,具体参数需要与工程师沟通确认。
-
 面议
-
面议
-
面议
-
面议
-
¥9.5万
-
¥28.5万
-
¥25万
-
¥22.5万
-
面议
-
面议
-
面议
-
面议
