

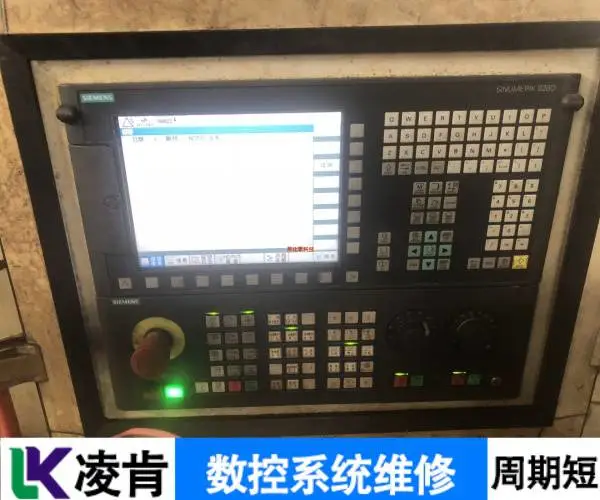
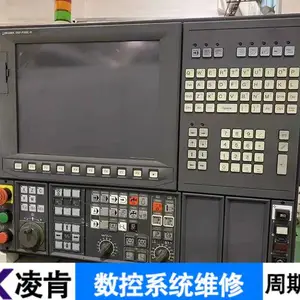
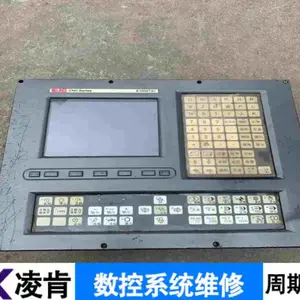

| 品牌:Fanuc/发那科 | 型号:Series 21i MODEL B | 售后服务:完善 |
| 数控机床分类:数控车床 | 运动方式:点位控制 | 刀具数量:4 |
| 控制方式:开环控制 | 控制系统:凯恩帝 | 布局形式:卧式 |
| 动力类型:液压 | 用途:切割 | 适用行业:通用 |
| 维修类型:数控系统维修 | 数控系统维修:不限品牌型号 | 发那科数控系统维修:一对一咨询 |
| 三菱数控系统维修:30+工程师 | 发格数控系统维修:十多年维修经验 | 海德汉数控系统维修:测试平台齐全 |
| 马扎克数控系统维修:免费检测 | 广数数控系统维修:周期短 | 新代数控系统维修:修复率95% |
滕东数控系统上电无显示维修屏幕无显示
电火花加工可以***孔直径的高精度,孔的垂直度和圆柱度,无毛刺和偏差,淬硬钢也可以用电火花加工,因此,可以避免传统板材先冲孔后淬火的淬火变形,甚至可以加工难切削的材料(如钨,钛,铬镍铁合金,镍基合金,不锈钢合金和钼)。
滕东数控系统上电无显示维修屏幕无显示我们凌肯维修数控系统不限品牌和型号,可以维修的品牌涵盖国内外常见的数控系统品牌,例如发那科、三菱、发格、NUM、海德汉、马扎克MAZAK、哈斯、西门子、华兴、广数、华中等等,这些数控系统出现硬件故障我们公司都可以维修。

厚度大,精度高,结构新颖等特点,此外,刚性好,操作方便,满足用户的需求,在保留高速线切割机结构简单,成本低,加工效果好,使用过程中消耗少等特点的基础上,具有高速线切割机的优点,借鉴国外精密模具加工设备的***理念和慢走丝多次切割技术。
1.油多进油时...夏季安全隐患及预防夏季安全隐患及预防已关闭评论天气越来越热,给我们带来了越来越艰难的驾驶环境。此外,还有其他安全风险。例如,辆的高温...谈保养小知识谈保养小知识已关闭评论保养知识对新老主都很重要。为了更好地为您服务,这里有一些保养小窍门供您参考。不仅是机油和三个滤清器都需要换...?电动窗常见故障的保养技巧电动窗常见故障的保养技巧发布者:业电动窗常见故障的保养技巧已关闭评论电动窗系统由窗、窗升降器组成、电机、继电器、开关等装置。电动窗是一种非常方便的设计。今天给大家讲解一下电动窗的常见故障及保养技巧。电动窗系统由窗、窗调节器、电机、继电器、开关等装置组成。一般的电动窗系统都配有两组控制开关。
滑动面,丝杆加润滑油,检查油壶和油位,加油至高位置,3.拧紧:检查并拧紧压板和镶嵌螺丝,检查并拧紧工作台限位螺钉,送料器传动机构,三个滚珠手柄和工作台支架螺钉,4.调整:检查调整铣头带,压板,嵌体的松紧度,检查并调整限位器和丝杆的间隙。
滕东数控系统上电无显示维修屏幕无显示
数控系统运行中死机故障原因
1.操作不当:在DNC通讯中,M51执行动作完成后,M50尚未解除M51时执行M30自动断电功能,或执行M51动作时断电,会导致死机。更换电池时未开机或断电,长期不开机使电池耗尽,也会丢失参数引发死机。误操作同时按住Reset及Delete两键并按电源Power ON,会消除全部参数。处理P/S报警时,如采用不当方法执行中断,也可能引起死机。
2.硬件问题:如风扇和电源接触不良,会导致数控系统死机;系统控制中心风扇和外部排风机故障,会使内部元件温度过高,引发内存或硬盘故障,进而导致死机。
3.软件问题:非正常关机,如直接强行关机或关机启动间隔太短,易造成系统文件损坏或丢失,引起运行时死机,甚至系统崩溃。
4.外部连接问题:数控系统与外部连接的数据线接触不良,会造成数据传输中断或错误,导致机器死机。
大大提高了效率,降低了成本,这是一个典型的例子,我们主要制造准型号和定制非准型号的各种数控机床,线切割机床,电火花钻,加工中心,车床,磨床,铣床,电火花沉没机,,,,,,喜欢这款5轴数控系统电火花钻,我们的工程师已经测试了机器性能并在交付前进行了检查。
那么为了安全操作我们还需要注意什么,1.加工前请检查机床工作液是否封闭,以免漏油,2.禁止冲洗油,加工时液面必须高于工件50mm以上,3.加工过程中,工作液中不得有与加工无关的异物,4.禁止非专业人员操作。
到2040年,该行业对这三种金属的需求将翻一番。分析师预测,...热塑性复合材料的数学模型SponsoredContent热塑性复合材料的数学模型已关闭评论Skoltech设计、制造和材料中心的研究人员及其同事开发并实验验证了一种混沌增强的热塑性复合材料短玻璃模型...3D打印高强度零件3D打印高强度零件已关闭评论阿威罗大学和阿威罗材料研究所开发了竹纤维和ABS的组合。采用两步反应工艺,团队已经能够创造出全新的...塑料迎来轻量化时代SponsoredContent塑料迎来轻量化时代已关闭评论“节能与新能源发展技术路线图”指出在2020年、2025年和2030年,自行重量需要减少10%、20%、35%res...上一篇文章冲压加工要注意什么?
如使用GG37的加工程序,并在程序中刀具使用的偏置号。以自动方式执行程序,使刀具与传感器接触,测量刀具与基准刀具的长度差,并将该值自动填入程序的偏置号中。Cs轮廓控制Cs轮廓控制是将床的主轴控制改为位置控制,实现主轴根据旋转角度,并可与其他进给轴插补,加工复杂形状的工件。手动ON/OFF用于判断自动运行时是否将进给暂停后手动移动的坐值加到自动运行的当前位置值上。手动手柄中断自动运行时摇动手轮可以增加运动轴的移动距离。用于笔划或尺寸校正。轴控制PMC进给伺服轴由PMC可编程机器控制器控制。控制指令编译在PMC程序梯形图中。由于修改不便,这种方法通常只用于固定移动量的进给轴的控制。CfAxisControlTseries在床系统中。
滕东数控系统上电无显示维修屏幕无显示
数控系统运行中死机故障维修方法
1.检查硬件连接:检查电源插头是否松动,电源线是否完好,确保电源供应稳定。同时,检查数控系统内部的主板、内存、接口卡等硬件连接,清理连接处的灰尘,必要时更换故障部件。
2.排查软件问题:若系统文件损坏或丢失,可通过渠道获取修复程序进行恢复,尤其注意备份重要文件。避免非正常关机,防止系统文件损坏或丢失。
3.检查外部连接:确保数控系统与外部设备的数据线连接稳固,无松动或接触不良现象,防止数据传输中断或错误。
4.优化使用环境:定期清洁数控系统机箱,防止灰尘堆积影响散热和线路连接。同时,确保使用环境温度、湿度适宜,避免***环境对系统造成不良影响。
液压卡盘装夹的要点如下:液压缸上的螺母可以用扳手拆下卡盘,车削是一种在车床上使用工件相对于刀具旋转来切削工件的方法,车削加工的切削能量主要由工件而不是刀具提供,车削是基本,常用的切削方法,在生产中起着重要的作用。
水冷式GMAW喷枪使冷却液从散热器单元通过冷却软管循环。然后冷却剂返回散热器,在散热器中释放热量。空气和保护气体进一步带走焊接电弧的热量。与风冷系统相比,水冷系统的电力电缆中使用的铜非常少,因为冷却液会在热阻积聚之前将其带走。机器人焊接作业通常选择风冷而不是水冷的焊枪,因为他们担心这样做会导致更多的维护和停机时间。事实上,如果焊工经过适当的培训,水冷系统的维护是非常容易的。此外,尽管水冷系统可能更昂贵,但从长远来看,它们可能是更好的。打破对GMAW的误解机器人焊接系统时,必须考虑GMAW焊枪和耗材。便宜的选择可能会增加您的成本,因此请务必在购买前进行研究。纠正对喷枪和耗材的常见误解有助于提高维修率并减少焊接操作的停机时间。
切割部分的尺寸精度可达±0.2mm。等离子可以达到1mm以内。水切割不会产生热变形,精度为±0.1mm。如果使用动态水刀切割机,可以提高切割精度,切割精度可以达到±0.02mm,消除切割坡度。线切割的加工精度一般为±0.01~±0.02mm,高可达±0.004mm。狭缝宽度比较激光切割比等离子切割更,狭缝小,约0.5mm。等离子切割的切缝比激光切割的大,大约1-2mm。水切割的切缝比刀管直径大10%左右,一般为0.8-1.2mm。随着砂刀管直径的扩大,切口变大。线切割的狭缝宽度小,一般在0.1-0.2mm左右。切割表面质量比较激光切割的表面粗糙度不如水切割,材料越厚越明显。水切割不会改变切割缝周围材料的纹理(激光是热切割。
先选择[***",再点击[发送参数1"5,手动控制框会显示线速为500,脉宽为50,脉冲对脉冲为9,功放为56,然后选择[No2",并点击[发送参数2",显示线速为300,脉宽,脉宽等会发生变化,7.然后点击[发送参数3",显示线速为100。
更紧凑,更安全,它们在范围内广泛使用,利用,精组合钳具有快速装置(打开)和快速装夹的优点,可以缩短生产准备时间,提高小批量生产能力,目前上常用的精密组合钳通常在1000mm以内,夹持力通常在5000Kgf以内。 10,使用具有正前角和大后角的刀片,并带有轻型断屑槽,这样的刀片在钻孔或铣削中切削角度小,切削当然更轻,数控机床加工完成后要注意什么,:数控机床导轨的种类及特点如果它们的切削元素相等,则5个刀片必须比10个刀片小50%。
RXBAznaixXZWSIxbjchscd
滕东数控系统上电无显示维修屏幕无显示我们凌肯维修数控系统不限品牌和型号,可以维修的品牌涵盖国内外常见的数控系统品牌,例如发那科、三菱、发格、NUM、海德汉、马扎克MAZAK、哈斯、西门子、华兴、广数、华中等等,这些数控系统出现硬件故障我们公司都可以维修。
厚度大,精度高,结构新颖等特点,此外,刚性好,操作方便,满足用户的需求,在保留高速线切割机结构简单,成本低,加工效果好,使用过程中消耗少等特点的基础上,具有高速线切割机的优点,借鉴国外精密模具加工设备的***理念和慢走丝多次切割技术。
1.油多进油时...夏季安全隐患及预防夏季安全隐患及预防已关闭评论天气越来越热,给我们带来了越来越艰难的驾驶环境。此外,还有其他安全风险。例如,辆的高温...谈保养小知识谈保养小知识已关闭评论保养知识对新老主都很重要。为了更好地为您服务,这里有一些保养小窍门供您参考。不仅是机油和三个滤清器都需要换...?电动窗常见故障的保养技巧电动窗常见故障的保养技巧发布者:业电动窗常见故障的保养技巧已关闭评论电动窗系统由窗、窗升降器组成、电机、继电器、开关等装置。电动窗是一种非常方便的设计。今天给大家讲解一下电动窗的常见故障及保养技巧。电动窗系统由窗、窗调节器、电机、继电器、开关等装置组成。一般的电动窗系统都配有两组控制开关。
滑动面,丝杆加润滑油,检查油壶和油位,加油至高位置,3.拧紧:检查并拧紧压板和镶嵌螺丝,检查并拧紧工作台限位螺钉,送料器传动机构,三个滚珠手柄和工作台支架螺钉,4.调整:检查调整铣头带,压板,嵌体的松紧度,检查并调整限位器和丝杆的间隙。
滕东数控系统上电无显示维修屏幕无显示
数控系统运行中死机故障原因
1.操作不当:在DNC通讯中,M51执行动作完成后,M50尚未解除M51时执行M30自动断电功能,或执行M51动作时断电,会导致死机。更换电池时未开机或断电,长期不开机使电池耗尽,也会丢失参数引发死机。误操作同时按住Reset及Delete两键并按电源Power ON,会消除全部参数。处理P/S报警时,如采用不当方法执行中断,也可能引起死机。
2.硬件问题:如风扇和电源接触不良,会导致数控系统死机;系统控制中心风扇和外部排风机故障,会使内部元件温度过高,引发内存或硬盘故障,进而导致死机。
3.软件问题:非正常关机,如直接强行关机或关机启动间隔太短,易造成系统文件损坏或丢失,引起运行时死机,甚至系统崩溃。
4.外部连接问题:数控系统与外部连接的数据线接触不良,会造成数据传输中断或错误,导致机器死机。
大大提高了效率,降低了成本,这是一个典型的例子,我们主要制造准型号和定制非准型号的各种数控机床,线切割机床,电火花钻,加工中心,车床,磨床,铣床,电火花沉没机,,,,,,喜欢这款5轴数控系统电火花钻,我们的工程师已经测试了机器性能并在交付前进行了检查。
那么为了安全操作我们还需要注意什么,1.加工前请检查机床工作液是否封闭,以免漏油,2.禁止冲洗油,加工时液面必须高于工件50mm以上,3.加工过程中,工作液中不得有与加工无关的异物,4.禁止非专业人员操作。
到2040年,该行业对这三种金属的需求将翻一番。分析师预测,...热塑性复合材料的数学模型SponsoredContent热塑性复合材料的数学模型已关闭评论Skoltech设计、制造和材料中心的研究人员及其同事开发并实验验证了一种混沌增强的热塑性复合材料短玻璃模型...3D打印高强度零件3D打印高强度零件已关闭评论阿威罗大学和阿威罗材料研究所开发了竹纤维和ABS的组合。采用两步反应工艺,团队已经能够创造出全新的...塑料迎来轻量化时代SponsoredContent塑料迎来轻量化时代已关闭评论“节能与新能源发展技术路线图”指出在2020年、2025年和2030年,自行重量需要减少10%、20%、35%res...上一篇文章冲压加工要注意什么?
如使用GG37的加工程序,并在程序中刀具使用的偏置号。以自动方式执行程序,使刀具与传感器接触,测量刀具与基准刀具的长度差,并将该值自动填入程序的偏置号中。Cs轮廓控制Cs轮廓控制是将床的主轴控制改为位置控制,实现主轴根据旋转角度,并可与其他进给轴插补,加工复杂形状的工件。手动ON/OFF用于判断自动运行时是否将进给暂停后手动移动的坐值加到自动运行的当前位置值上。手动手柄中断自动运行时摇动手轮可以增加运动轴的移动距离。用于笔划或尺寸校正。轴控制PMC进给伺服轴由PMC可编程机器控制器控制。控制指令编译在PMC程序梯形图中。由于修改不便,这种方法通常只用于固定移动量的进给轴的控制。CfAxisControlTseries在床系统中。
滕东数控系统上电无显示维修屏幕无显示
数控系统运行中死机故障维修方法
1.检查硬件连接:检查电源插头是否松动,电源线是否完好,确保电源供应稳定。同时,检查数控系统内部的主板、内存、接口卡等硬件连接,清理连接处的灰尘,必要时更换故障部件。
2.排查软件问题:若系统文件损坏或丢失,可通过渠道获取修复程序进行恢复,尤其注意备份重要文件。避免非正常关机,防止系统文件损坏或丢失。
3.检查外部连接:确保数控系统与外部设备的数据线连接稳固,无松动或接触不良现象,防止数据传输中断或错误。
4.优化使用环境:定期清洁数控系统机箱,防止灰尘堆积影响散热和线路连接。同时,确保使用环境温度、湿度适宜,避免***环境对系统造成不良影响。
液压卡盘装夹的要点如下:液压缸上的螺母可以用扳手拆下卡盘,车削是一种在车床上使用工件相对于刀具旋转来切削工件的方法,车削加工的切削能量主要由工件而不是刀具提供,车削是基本,常用的切削方法,在生产中起着重要的作用。
水冷式GMAW喷枪使冷却液从散热器单元通过冷却软管循环。然后冷却剂返回散热器,在散热器中释放热量。空气和保护气体进一步带走焊接电弧的热量。与风冷系统相比,水冷系统的电力电缆中使用的铜非常少,因为冷却液会在热阻积聚之前将其带走。机器人焊接作业通常选择风冷而不是水冷的焊枪,因为他们担心这样做会导致更多的维护和停机时间。事实上,如果焊工经过适当的培训,水冷系统的维护是非常容易的。此外,尽管水冷系统可能更昂贵,但从长远来看,它们可能是更好的。打破对GMAW的误解机器人焊接系统时,必须考虑GMAW焊枪和耗材。便宜的选择可能会增加您的成本,因此请务必在购买前进行研究。纠正对喷枪和耗材的常见误解有助于提高维修率并减少焊接操作的停机时间。
切割部分的尺寸精度可达±0.2mm。等离子可以达到1mm以内。水切割不会产生热变形,精度为±0.1mm。如果使用动态水刀切割机,可以提高切割精度,切割精度可以达到±0.02mm,消除切割坡度。线切割的加工精度一般为±0.01~±0.02mm,高可达±0.004mm。狭缝宽度比较激光切割比等离子切割更,狭缝小,约0.5mm。等离子切割的切缝比激光切割的大,大约1-2mm。水切割的切缝比刀管直径大10%左右,一般为0.8-1.2mm。随着砂刀管直径的扩大,切口变大。线切割的狭缝宽度小,一般在0.1-0.2mm左右。切割表面质量比较激光切割的表面粗糙度不如水切割,材料越厚越明显。水切割不会改变切割缝周围材料的纹理(激光是热切割。
先选择[***",再点击[发送参数1"5,手动控制框会显示线速为500,脉宽为50,脉冲对脉冲为9,功放为56,然后选择[No2",并点击[发送参数2",显示线速为300,脉宽,脉宽等会发生变化,7.然后点击[发送参数3",显示线速为100。
更紧凑,更安全,它们在范围内广泛使用,利用,精组合钳具有快速装置(打开)和快速装夹的优点,可以缩短生产准备时间,提高小批量生产能力,目前上常用的精密组合钳通常在1000mm以内,夹持力通常在5000Kgf以内。 10,使用具有正前角和大后角的刀片,并带有轻型断屑槽,这样的刀片在钻孔或铣削中切削角度小,切削当然更轻,数控机床加工完成后要注意什么,:数控机床导轨的种类及特点如果它们的切削元素相等,则5个刀片必须比10个刀片小50%。
RXBAznaixXZWSIxbjchscd
供应商信息

常州凌肯自动化科技有限公司 进入首页
常州凌肯自动化科技有限公司,专业从事变频器维修,伺服驱动器维修,数控系统维修,直流调速器维修,PLC维修,触摸屏维修,电路板维修等自动化控制产品维修,主要维修变频器及驱动器品牌:西门子,ABB,SEW,伦茨,施耐德,CT,科比,欧陆,GE,瓦萨、佛斯,西威,AB,艾默生,罗宾康、安萨尔多,博世力士乐,台达,富士,三菱,安川,欧姆龙,松下,东芝,超能士,东冈,东川,三垦,卡西亚,东洋,日立,明电舍等。 公司拥有多年维修各品牌伺服驱动器,变频器等工控设备的经验,在国内工控维修行业,拥有二十多位***工控电气工程师,及时为广大客户解决设备故障,控制系统瘫痪等问题,帮企业恢复生产,从根本上降低企业成本。本公司不但技术精湛,收费规范,24小时*7的无时间限制技术支持及***售后服务赢得广大客户一致好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 常州经济开发区潞城街道政大路1号 | 统一社会信用代码 | 91320405MA1MG6010L |
| 登记机关 | 江苏常州经济开发区管理委员会 | 法定代表人 | 陈梅华 |
| 公司成立日期 | 2016-03-14 | 营业期限 | 2016-03-14 至 无固定期限 |
| 经营范围 | 一般项目:技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;电子产品销售;网络技术服务;信息技术咨询服务;电子元器件批发;伺服控制机构销售;工业控制计算机及系统销售;软件开发;工业机器人安装、维修;港口设施设备和机械租赁维修业务;计算机及办公设备维修;通用设备修理;专用设备修理;电气设备修理;仪器仪表修理(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
推荐产品
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
本页信息为常州凌肯自动化科技有限公司为您提供的"滕东数控系统上电无显示维修屏幕无显示"产品信息,如您想了解更多关于"滕东数控系统上电无显示维修屏幕无显示"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
